
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kumparan aluminium yang digulung dengan berat dua persen di ujung kepala dan satu persen ringan di bagian ekor harganya jauh lebih mahal daripada satu kumparan yang ditolak. Pelapis mulai mengejar kecepatan garis untuk menahan pengawetan, oven melayang, dan panel yang dipotong dari ujung kumparan yang sama berakhir dengan perbedaan warna yang terlihat yang tidak dapat dijelaskan oleh siapa pun kepada pelanggan. Pabrik penggilingan aluminium menentukan ukuran, kerataan, bentuk melengkung, dan kondisi permukaan yang diwarisi oleh setiap mesin hilir, itulah sebabnya kualitas kumparan menjadi masalah produksi dan bukan detail pembelian.
Kesimpulan pertama: rolling mill adalah mesin pengurang ketebalan, tapi yang sebenarnya dibeli pembeli adalah kemampuan pengulangan. Pabrik yang memiliki toleransi ketat pada setiap kumparan memungkinkan lapisan atau garis komposit berjalan sesuai resep yang tetap. Pabrik yang tidak mengubah setiap shift menjadi latihan koreksi manual. Halaman-halaman berikutnya menjelaskan perbedaan penggulungan panas, dingin, dan foil, parameter koil mana yang termasuk dalam spesifikasi pembelian, dan bagaimana parameter tersebut melewati pelapisan, laminasi, dan penyelesaian panel.
Apa yang sebenarnya diubah oleh rolling mill aluminium
Pabrik penggilingan melewatkan logam di antara satu atau lebih pasang gulungan. Setiap lintasan mengurangi ketebalan dan, pada saat yang sama, mengubah struktur butiran, temper, kerataan, dan tekstur permukaan. Pengerolan panas dimulai dari pelat cor pada suhu sekitar 300 hingga 500 Celcius dan menurunkan ingot ke pengukur transfer. Pengerolan dingin, biasanya pada pabrik pembalik atau tandem, menghasilkan ketebalan akhir bersama dengan sifat mekanik yang dipesan pelanggan. Penggulungan foil menggunakan gulungan bertumpuk untuk mencapai ketebalan yang diukur dalam mikron, di mana kualitas permukaan lebih penting daripada kekuatan.
Bagian dari ketebalan yang masuk dihilangkan dalam satu kali lintasan
Batang-batang tersebut menunjukkan berapa banyak ketebalan yang masuk hilang dalam satu kali lintasan pada setiap tahap, dan perbedaan tersebut menjelaskan mengapa pembeli hilir harus memperlakukan gulungan canai panas dan gulungan canai dingin sebagai bahan yang berbeda dan bukan ukuran yang berbeda dari bahan yang sama. Pengerolan panas menghilangkan sejumlah besar logam setiap lintasan, namun meninggalkan permukaan yang masih memiliki kerak, bekas gulungan, dan pita pengukur yang terasa lebih lebar. Pengerolan dingin menghilangkan lebih sedikit logam per lintasan secara absolut, namun ini adalah tahap di mana toleransi ukuran dan kerataan sebenarnya tercipta, itulah sebabnya kumparan canai dingin adalah bahan baku normal untuk jalur pelapisan dan laminasi. Penggulungan foil memerlukan persentase pengurangan yang paling besar, tetapi hanya karena strip sudah tipis dan tumpukan gulungan menopangnya erat di kedua sisi. Jika suatu spesifikasi hanya menyebutkan canai dingin tanpa menyebutkan kelas toleransinya, pabrik bebas mengirimkannya ke mana saja di dalam pita lebar tersebut, dan garis pelapis secara diam-diam menyerap perbedaan tersebut melalui skrap dan pengerjaan ulang.
Parameter koil yang menentukan hasil hilir
Enam angka menimbulkan kerusakan paling besar saat melayang. Tabel di bawah mencantumkan nilai-nilai tersebut dengan nilai-nilai yang biasanya dapat dimiliki oleh pabrik yang terkontrol dengan baik, bersama dengan gejala yang muncul di lantai produksi ketika mereka berpindah ke luar batas.
| Parameter | Sasaran praktis | Gejala hilir ketika melayang |
|---|---|---|
| Toleransi ukuran | Dalam 1 persen dari nominal melintasi kumparan | Berat lapisan dan pergeseran proses curing, kecepatan garis disesuaikan koil demi koil |
| Mahkota | Di bawah 1 persen lebar strip | Kesalahan pelacakan strip, tekanan laminasi tidak merata, gelombang tepi |
| Kerataan | Dalam 10 I unit | Kerutan pada akumulator, goresan pada gulungan pemandu |
| melengkung | Panjangnya di bawah 3 mm lebih dari 2 m | Penyimpangan diagonal pada garis, registrasi yang buruk pada hasil cetakan |
| Residu permukaan | Di bawah 20 mg per meter persegi minyak | Hilangnya daya rekat, lepuh setelah proses curing, lapisan terkelupas |
| Diameter dan berat bagian dalam kumparan | Cocok dengan uncoiler dan mandrel | Penghentian mundur, teleskopik, penanganan yang tidak aman |
Penyimpangan ukuran pada kampanye penggulungan sepuluh kumparan
Kedua garis tersebut mengikuti deviasi pengukur pada sepuluh kumparan, dan bentuk kurva lebih penting daripada pembacaan tunggal apa pun. Garis atas mewakili pabrik yang menjalankan kampanye panjang di antara pergantian gulungan, sehingga deviasi dimulai di dalam toleransi dan kemudian terus meningkat seiring keausan gulungan kerja dan mahkota termal meningkat. Garis bawah adalah milik pabrik yang lebih sering mengganti gulungan, yang menjaga deviasi tetap datar dan berarti pelanggan menerima produk yang hampir sama pada gulungan sepuluh seperti pada gulungan satu. Garis pelapisan tidak dapat membedakan kedua pabrik ini dari satu sampel, karena keduanya mungkin lolos pemeriksaan masuk pada tahap pertama kampanye. Perbedaannya hanya terlihat pada tingkat kerusakan dalam sebulan, itulah sebabnya inspeksi yang masuk harus mengambil sampel kepala, tengah, dan ekor dari beberapa kumparan yang diambil dari kampanye yang sama daripada menguji satu kumparan secara menyeluruh.
Dimana gulungan gulungan memasuki garis pelapisan dan laminasi
Untuk sebagian besar aplikasi arsitektur dan transportasi, gulungan gulungan bukanlah produk jadi. Pertama-tama melewati garis pelapisan: pembersihan basa, pelapisan konversi, primer, kemudian lapisan atas yang diawetkan dalam oven, dengan pencetakan opsional atau laminasi film sebelum digulung kembali. Masing-masing langkah tersebut bereaksi terhadap permukaan logam yang dihasilkan pabrik, yang merupakan alasan praktis mengapa perlakuan awal ditentukan dengan sangat hati-hati pada instalasi pelapisan modern.
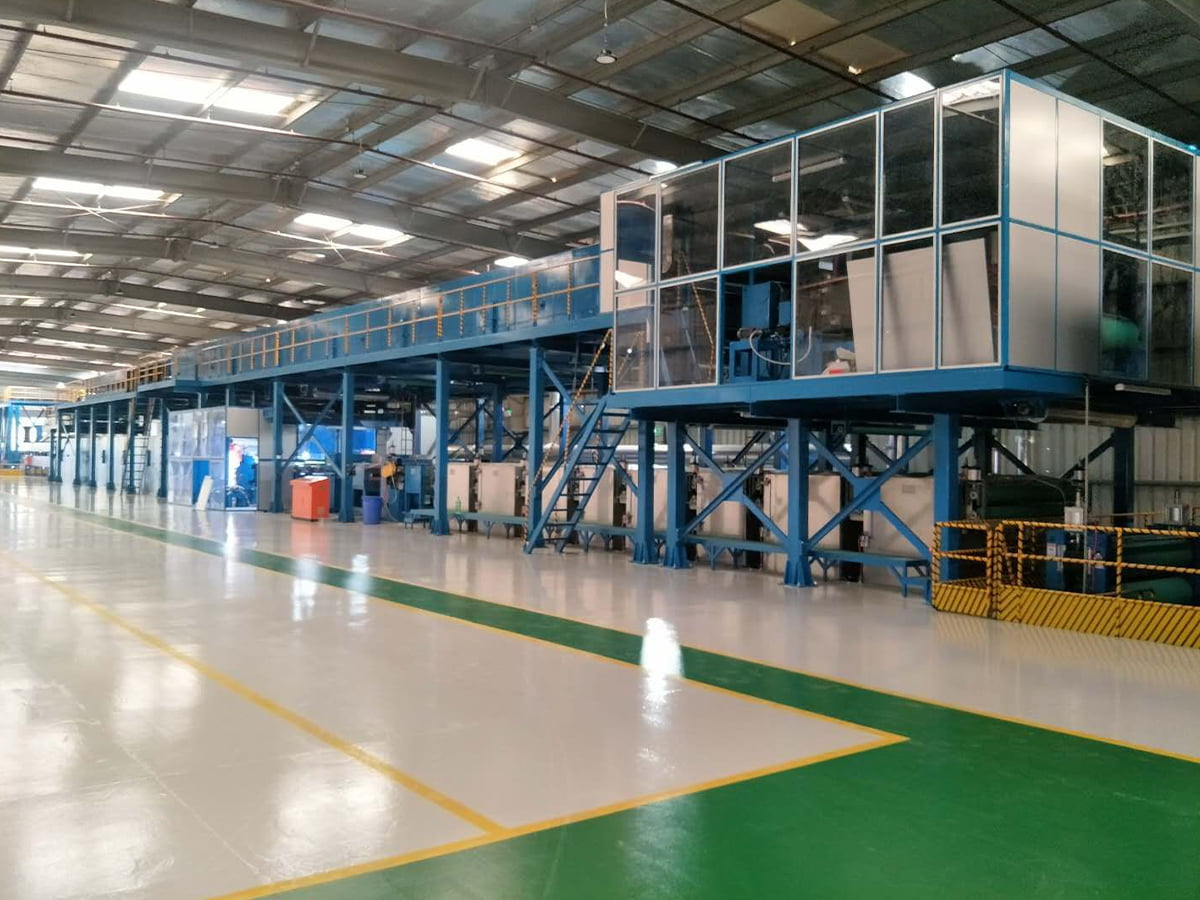
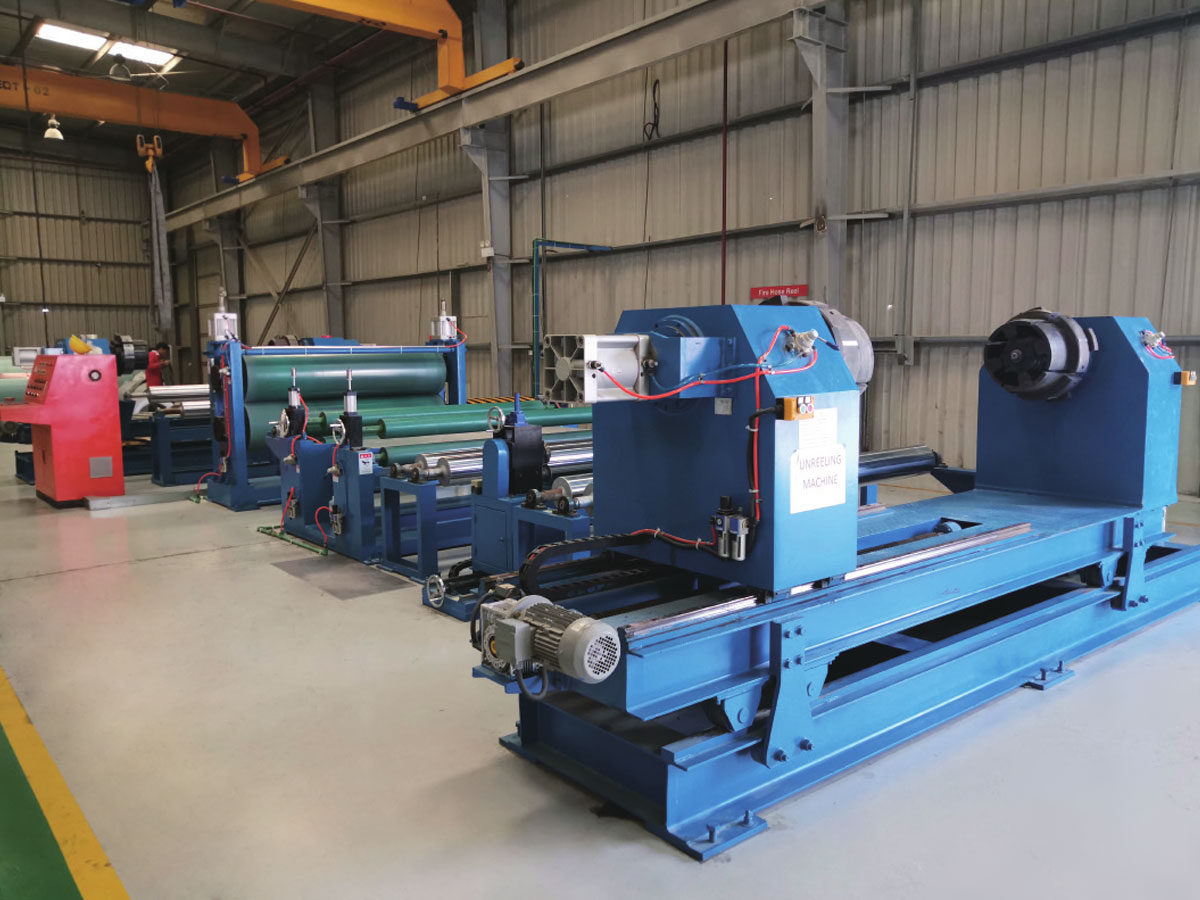
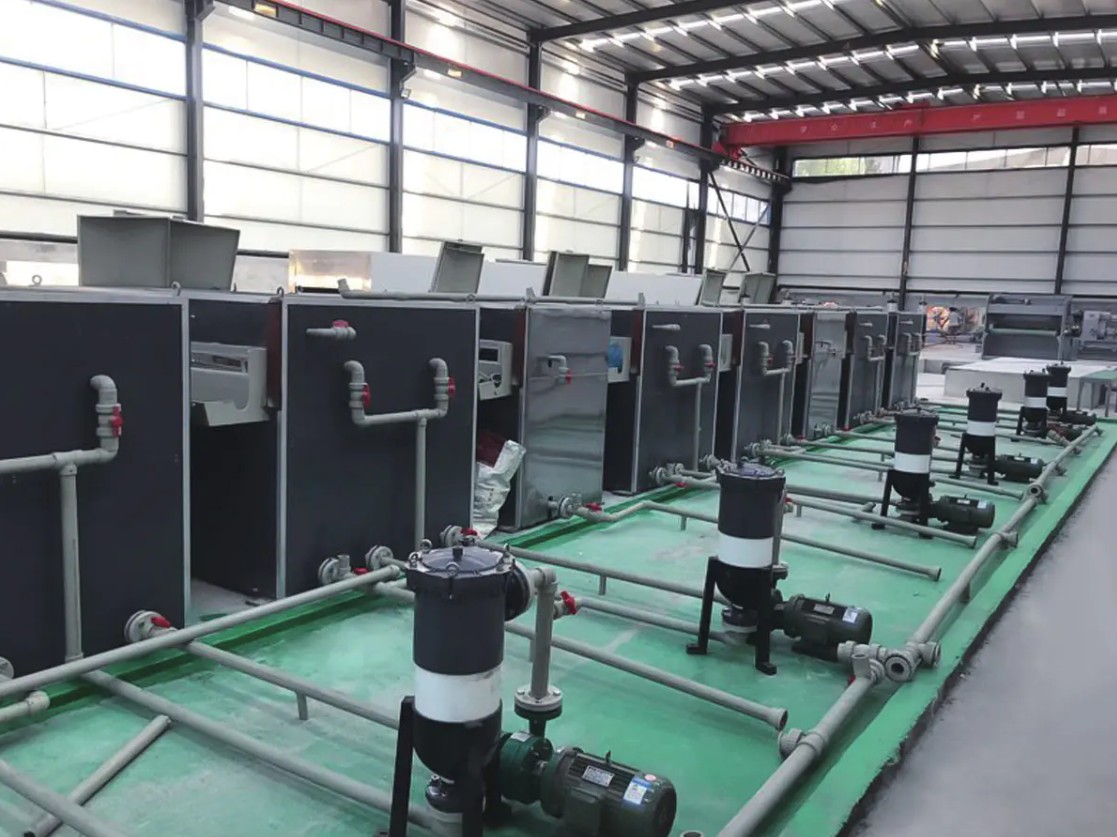
 Lapisan Kumparan Aluminium/Baja dan Jalur Percetakan Aksesoris Peralatan Lihat Produk →
Sisa minyak linting yang dianggap dapat diterima oleh pabrik untuk dicap menjadi risiko adhesi saat kumparan dicat. Emulsi yang terbawa, bercak oksida, dan kekasaran yang tidak konsisten semuanya muncul sebagai cacat pembasahan yang dapat disembunyikan oleh bagian pembersihan yang baik untuk sementara waktu dan kemudian tidak dapat disembunyikan sama sekali setelah kecepatan saluran meningkat. Inilah sebabnya mengapa spesifikasi garis pelapis biasanya menunjukkan sifat kimia dari perlakuan awal dan kebersihan permukaan kumparan, karena garis tidak dapat mengimbangi permukaan yang tidak pernah dibersihkan sepenuhnya.
Coil terkait penyebab downtime pada jalur pelapisan
Bagan kolom memberi peringkat alasan mengapa garis pelapisan kumparan berhenti atau melambat, hanya berdasarkan pada penyebab yang menelusuri kembali ke kumparan yang masuk dan bukan ke garis itu sendiri. Kerusakan tepi merupakan penyebab terbesar, karena tepi kumparan merupakan bagian tertipis dari penampang dan paling mudah penyok selama penanganan dan pengangkutan. Variasi pengukur menjadi yang kedua: setiap kumparan baru dengan pengukur rata-rata yang berbeda memaksakan kecepatan dan titik setel oven yang baru, dan kumparan transisi biasanya berakhir sebagai potongan. Residu permukaan menempati urutan ketiga dan merupakan kelompok yang paling menipu, karena kumparan terlihat bersih di lantai dan kegagalan hanya muncul setelah proses pengawetan atau setelah panel yang sudah jadi dibengkokkan. Camber dan wraps menjadi penyebab sekitar seperempat insiden, dan keduanya merupakan masalah transportasi, penyimpanan dan penanganan serta masalah rolling.
Dari koil berlapis hingga panel komposit jadi
Setelah kumparan dicat, garis panel komposit melaminasikannya ke inti dan menghasilkan lembaran datar yang digunakan pada fasad, papan tanda, interior transportasi, dan sistem kelongsong. Produk tahan api seperti panel A2 dan B1 memerlukan inti berisi mineral dan lapisan perekat terkontrol, dan lini tersebut harus menahan ketebalan dan kekuatan ikatan secara bersamaan pada kecepatan produksi. Kontribusi rolling mill menjadi tidak langsung pada tahap ini namun tetap terlihat: keseragaman ukuran menentukan apakah kedua kulit dilaminasi pada tegangan yang sama, dan kerataan menentukan apakah panel akhir masih rata setelah bagian pendinginan. Jika Anda menimbang pilihan peralatan, panduan ini aktif bagaimana memilih lini produksi panel komposit logam berkinerja tinggi menjelaskan trade off tingkat garis yang berada di atas kualitas koil.
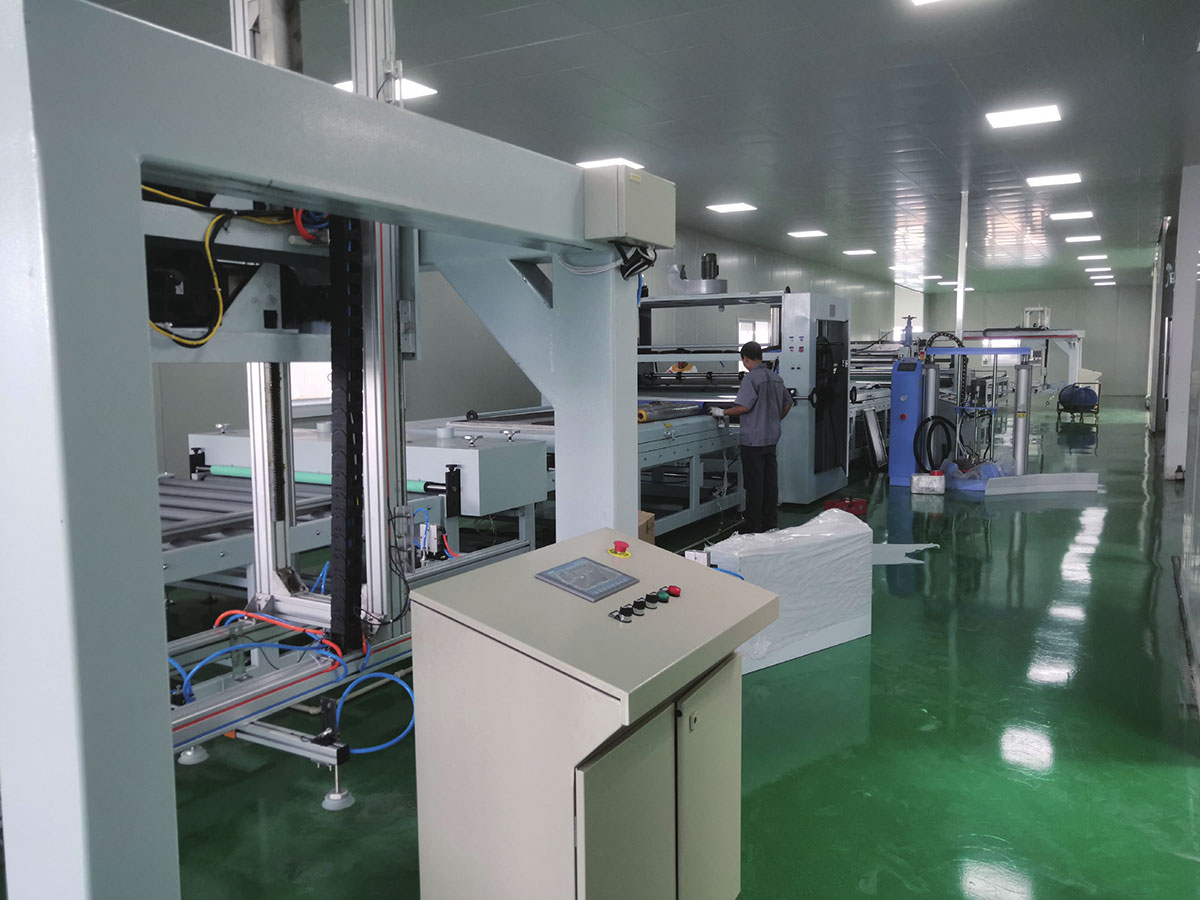
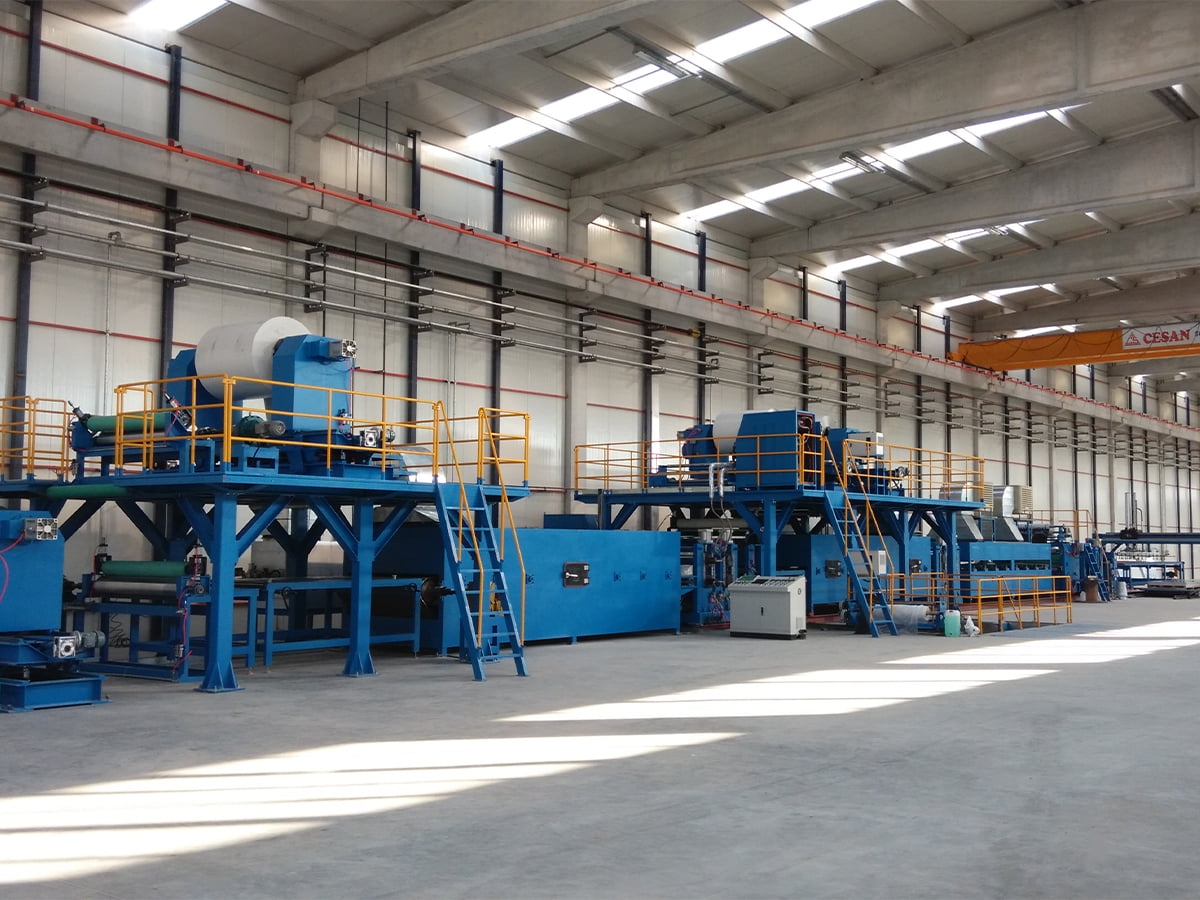
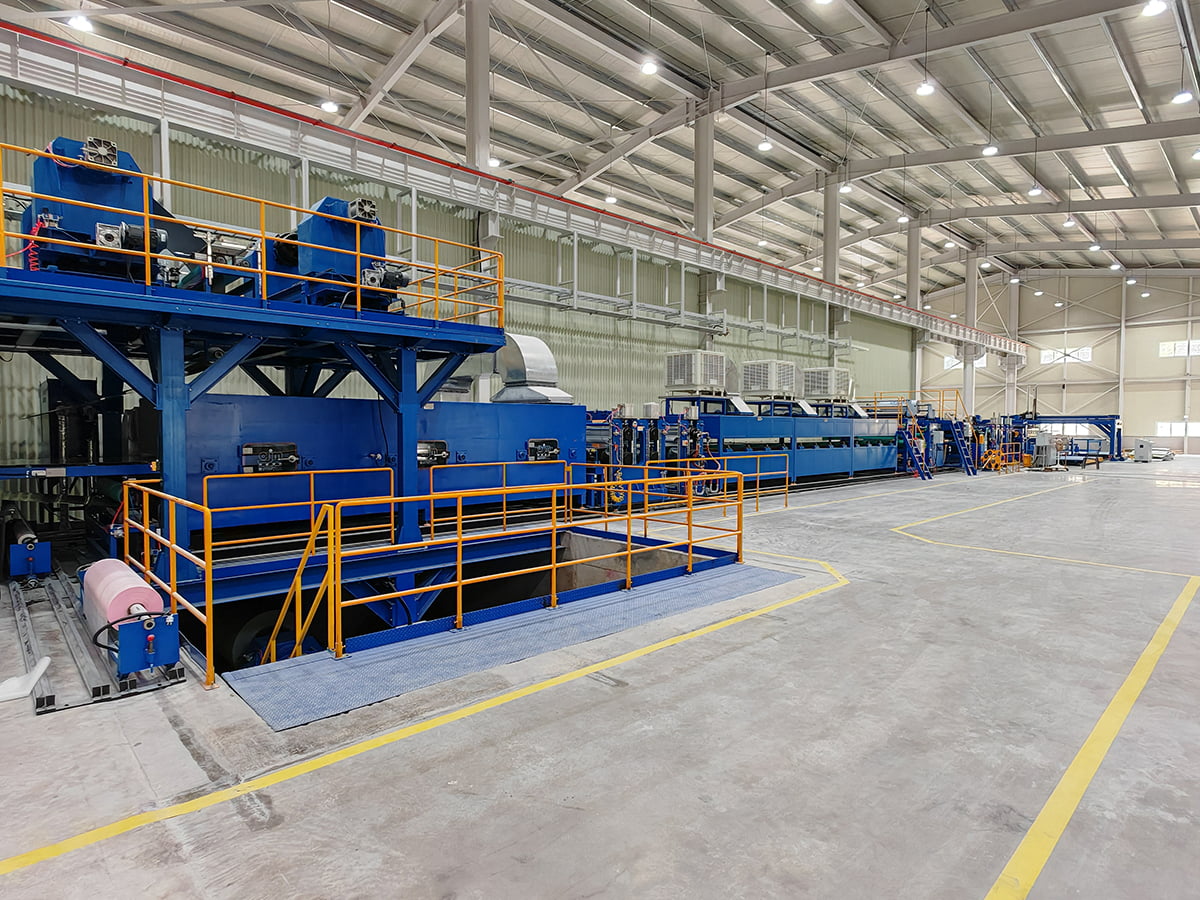
 Lini Produksi Panel Komposit Logam A2 Pada tahun 2012, kami secara mandiri mengembangkan Lini Produksi Panel Komposit Logam A2, lini laminasi kontinu generasi kedua yang dirancang khusus untuk memproduksi Cl... Lihat Produk →
Pengalaman praktis di jalur ini berulang kali menunjukkan kesimpulan yang sama: pembeli yang mengunci toleransi koil sebelum jalur tersebut dioperasikan menghabiskan tahun pertama mereka untuk meningkatkan hasil, sementara pembeli yang memperlakukan koil sebagai komoditas menghabiskannya untuk memadamkan kebakaran. Lebih murah untuk menolak kumparan pada bagian dalam barang daripada menolak panel yang sudah jadi pada fasad.
Membandingkan sumber koil sebelum Anda menandatangani
Sebagian besar produsen membeli dari lebih dari satu sumber, dan profilnya berbeda-beda sehingga hanya muncul di bawah tekanan produksi.
Profil sumber koil di lima kriteria pembelian
Bagan radar membandingkan dua sumber koil umum pada lima kriteria yang paling penting untuk garis pelapisan atau laminasi, dengan lingkar luar mewakili kinerja terbaik di kelasnya. Bentuk yang lebih gelap adalah pabrik terintegrasi yang melakukan pengecoran, penggulungan, dan pengiriman dari satu lokasi, dan memiliki skor yang tinggi dalam kontrol alat ukur karena jadwal penggilasan dan metalurgi dikelola oleh satu tim. Bentuk yang lebih ringan adalah pedagang atau pusat layanan yang membeli kumparan di pasar terbuka dan menjualnya kembali, dan profilnya secara alami lebih lemah dalam hal kontrol pengukur dan kerataan karena tidak memiliki pengaruh terhadap jadwal rolling pass. Konsistensi pengiriman adalah satu poros di mana pedagang dapat menyamai atau mengalahkan pabrik, karena pusat layanan sering kali menyimpan stok dan dapat mengirimkan satu kumparan lebih cepat daripada pabrik yang dapat menjadwalkan kampanye. Pembacaan praktisnya sangat mudah: para pedagang menyesuaikan kumparan dalam jumlah kecil dan penggantian segera, sementara fasad tahan api, hasil akhir cetakan, dan panel struktural biasanya membenarkan harga kumparan yang lebih tinggi dengan riwayat penggulungan yang terdokumentasi.
- Mintalah sertifikat koil dengan nomor panas, paduan, temper, dan pita toleransi pengukur yang disebutkan.
- Cicipi kepala, tengah, dan ekor dari setidaknya dua kumparan dari kampanye yang sama alih-alih menguji satu kumparan secara menyeluruh.
- Tanyakan berapa lama kampanye berjalan di antara perubahan roll, karena jawaban tunggal tersebut memprediksi penyimpangan ukuran.
- Konfirmasikan diameter dalam koil, berat dan orientasi mata terhadap uncoiler Anda sebelum pengiriman pertama.
- Periksa camber dengan tepi lurus pada lantai, bukan pada mesin, sehingga penanganan kerusakan tidak menyembunyikannya.
Membangun spesifikasi di sekitar lini Anda, bukan pabriknya
Sebagian besar perselisihan mengenai aluminium canai berasal dari spesifikasi yang ditulis untuk kenyamanan pabrik penggilingan dan bukan kenyataan dari garis akhir. Pita toleransi yang sesuai dengan fabrikator umum tidak akan sesuai dengan garis yang menjalankan resep pelapisan tetap dengan kecepatan konstan, dan selisihnya selalu dibayar pada akhir proses. Hal sebaliknya juga terjadi, karena penentuan ukuran dan kerataan yang berlebihan pada produk yang akan dipotong kecil-kecil hanya akan menambah biaya tanpa menambah hasil.
 Lini Produksi Penggulungan Ulang Kumparan Pengenalan produk: Pasca pemrosesan dan penyelesaian bahan koil merupakan tautan penting untuk memastikan kualitas produk. Lini produksi jalur rewinding adalah ... Lihat Produk →
Ada baiknya juga merencanakan koil yang tidak sempurna daripada mengabaikannya. Jika material yang masuk biasanya datang dengan set koil, teleskopik, atau pembungkus yang tidak stabil, langkah penggulungan ulang yang mengembalikan profil tegangan biasanya lebih murah daripada membuang panel yang sudah jadi atau menjalankan jalur pelapisan dengan kecepatan rendah untuk seluruh shift. Logika yang sama berlaku untuk kondisi tepi: stasiun pemangkasan dan delaminasi tepi online dapat menyelamatkan material yang seharusnya diturunkan kualitasnya, asalkan cacatnya konsisten dan bukan acak.
Pola yang berlaku di setiap material yang kami kerjakan adalah ini. Kualitas rolling menentukan batas atas hasil, kualitas peralatan menentukan seberapa dekat Anda benar-benar berlari dengan batas tersebut, dan keduanya harus ditentukan bersama-sama. Jika Anda mencocokkan jalur pelapis atau komposit baru dengan pasokan koil yang sudah ada, atau sebaliknya, berbicara dengan teknisi kami sebelum pesanan pembelian dikeluarkan, karena saat termurah untuk memperbaiki ketidaksesuaian toleransi adalah sebelum baja atau aluminium dipotong.