
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pemrosesan kumparan aluminium jarang gagal secara dramatis. Gagal karena penyimpangan: lapisan atas merayap dua mikron di atas target, oven kehilangan empat derajat di antara kumparan, akumulator menjadi pendek setiap kali garis melewati 45 meter per menit, dan enam minggu kemudian panel fasad mengalami delaminasi di lokasi. Prosesnya sendiri merupakan satu rantai yang berkesinambungan - pelepasan gulungan, penyambungan, perlakuan awal, pelapisan, pengawetan, laminasi, pendinginan, dan penggulungan ulang - dan setiap tautan di dalamnya diukur dalam hitungan detik dan mikron. Poin praktis di depan: garis koil hanya dapat diandalkan jika tahap paling lambatnya, jendela penyembuhannya, dan rutinitas pergantian koilnya. Segala sesuatu yang lain, mulai dari perlakuan awal bebas krom hingga perataan roller, hadir untuk menjaga ketiga hal tersebut tetap dalam toleransi.
Dari Uncoiler hingga Rewinder: Apa yang Dicakup dalam Pemrosesan Kumparan Aluminium
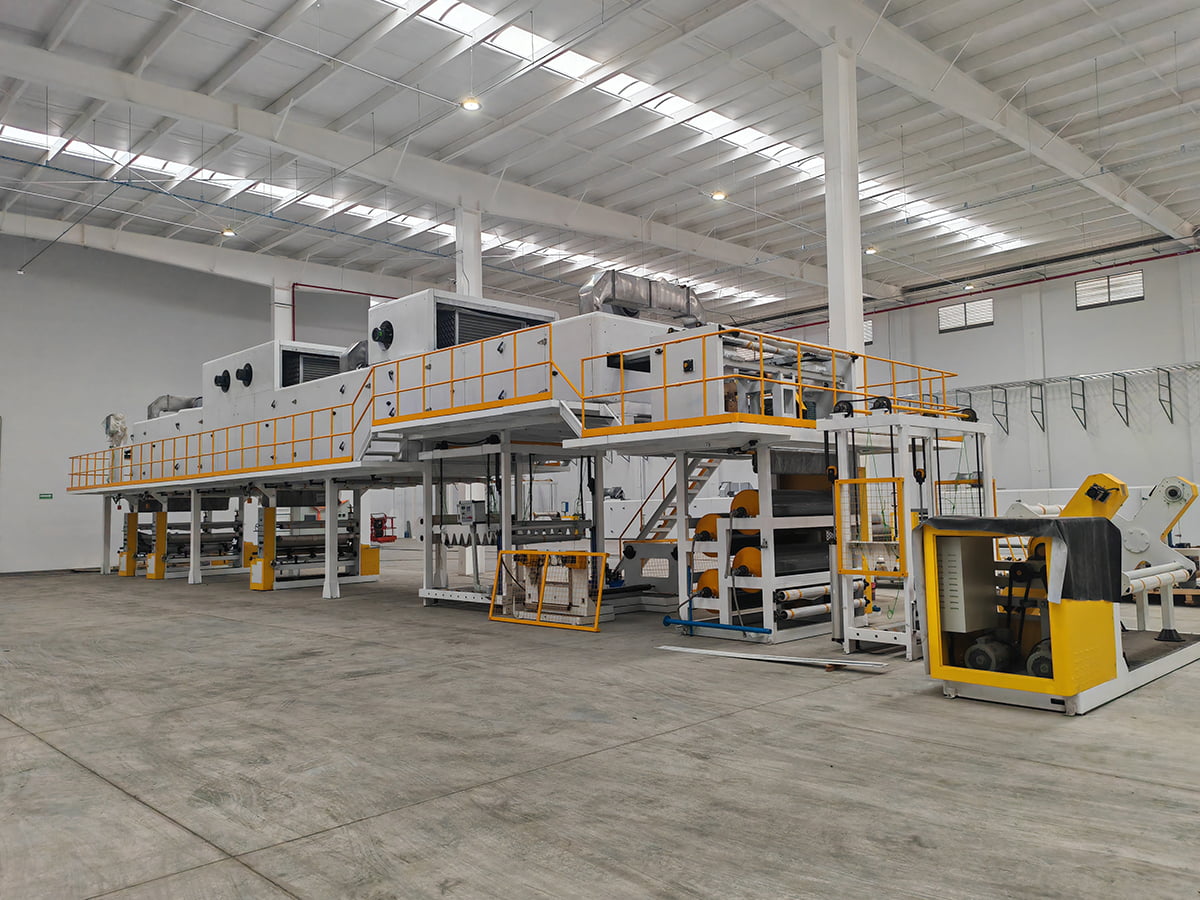
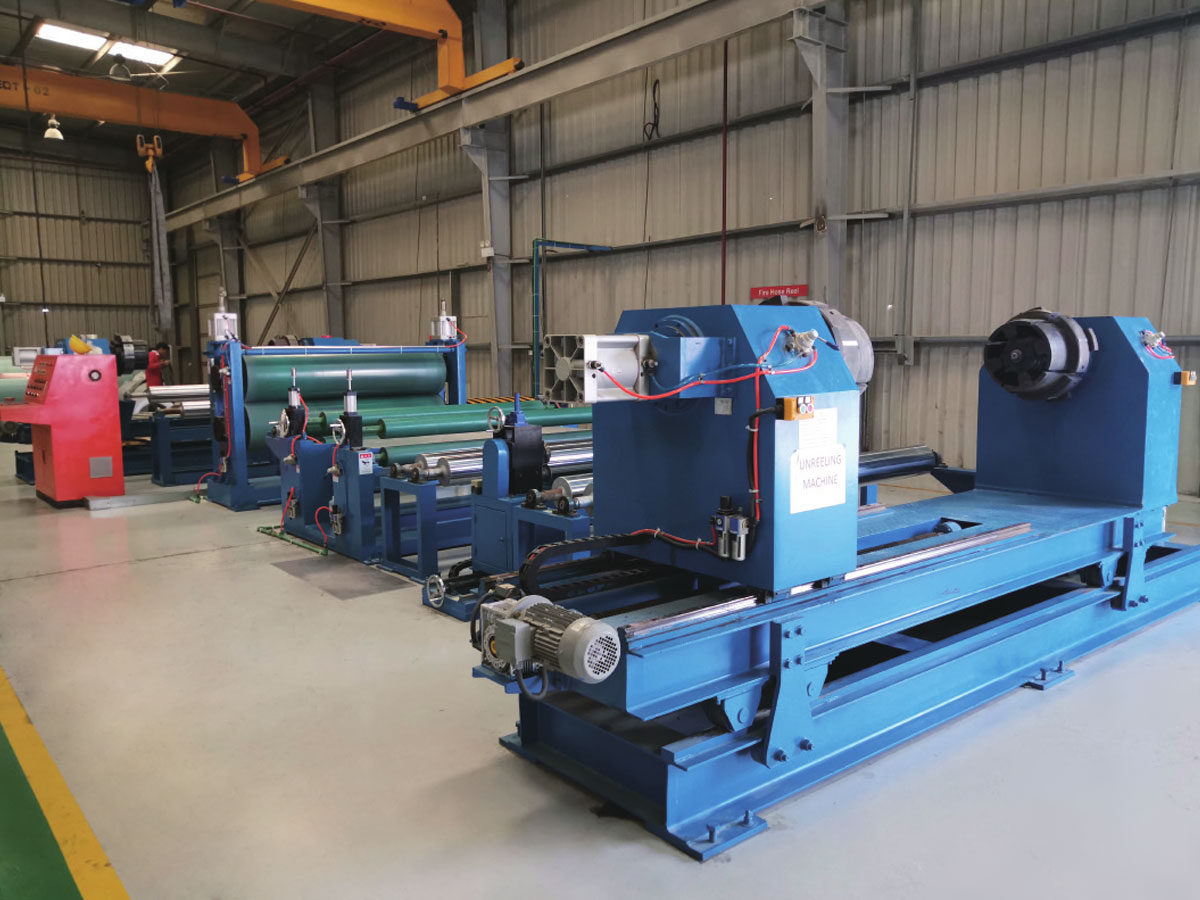
Garis pelapis menggerakkan strip ke satu arah. Uncoiler melunasi kumparan, gunting memotong ekornya, dan splicer menjahit kumparan baru ke kumparan lama sementara akumulator menyimpan strip yang cukup agar saluran tetap berjalan selama terhenti. Strip kemudian memasuki perlakuan awal: pembersihan basa, pembilasan bertahap, dan pelapisan konversi diterapkan pada suhu terkontrol, diikuti dengan oven kering yang harus menghilangkan setiap sisa kelembapan sebelum roller primer menyentuh permukaan.
Tahap pertama ini patut dihormati karena tidak dapat dipulihkan. Satu mikron sisa minyak penggulung, atau lapisan alkali yang tidak terbilas dengan baik, akan melemahkan daya rekat jauh sebelum lapisan akhir diaplikasikan, dan tidak ada proses pengawetan yang dapat mengembalikannya. Pembangun yang mendapatkan hak ini memperlakukan perlakuan awal sebagai sebuah mesin tersendiri, dengan penggeraknya sendiri, takaran bahan kimia, dan pos pemeriksaannya sendiri, dan bukan sebagai aksesori yang dipasang pada bagian masuk pelapis.
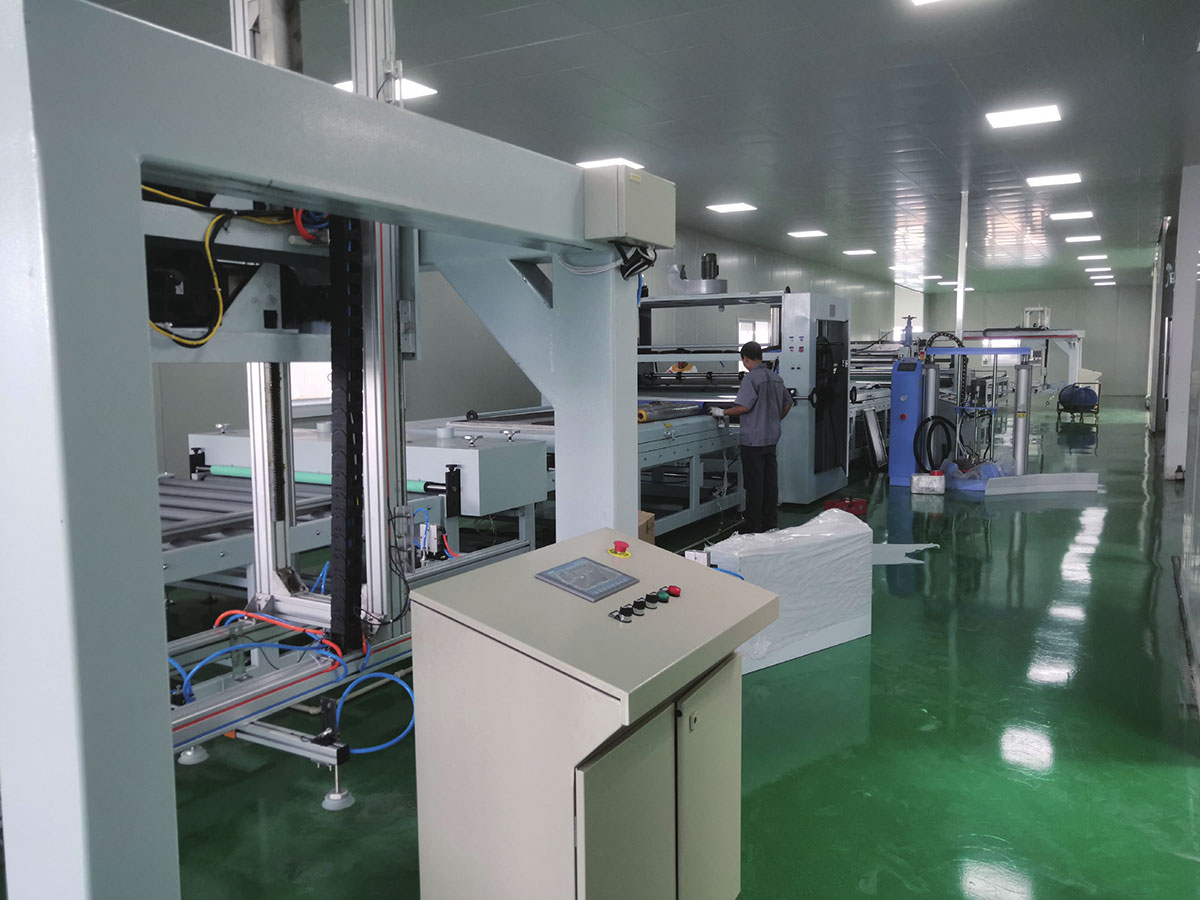
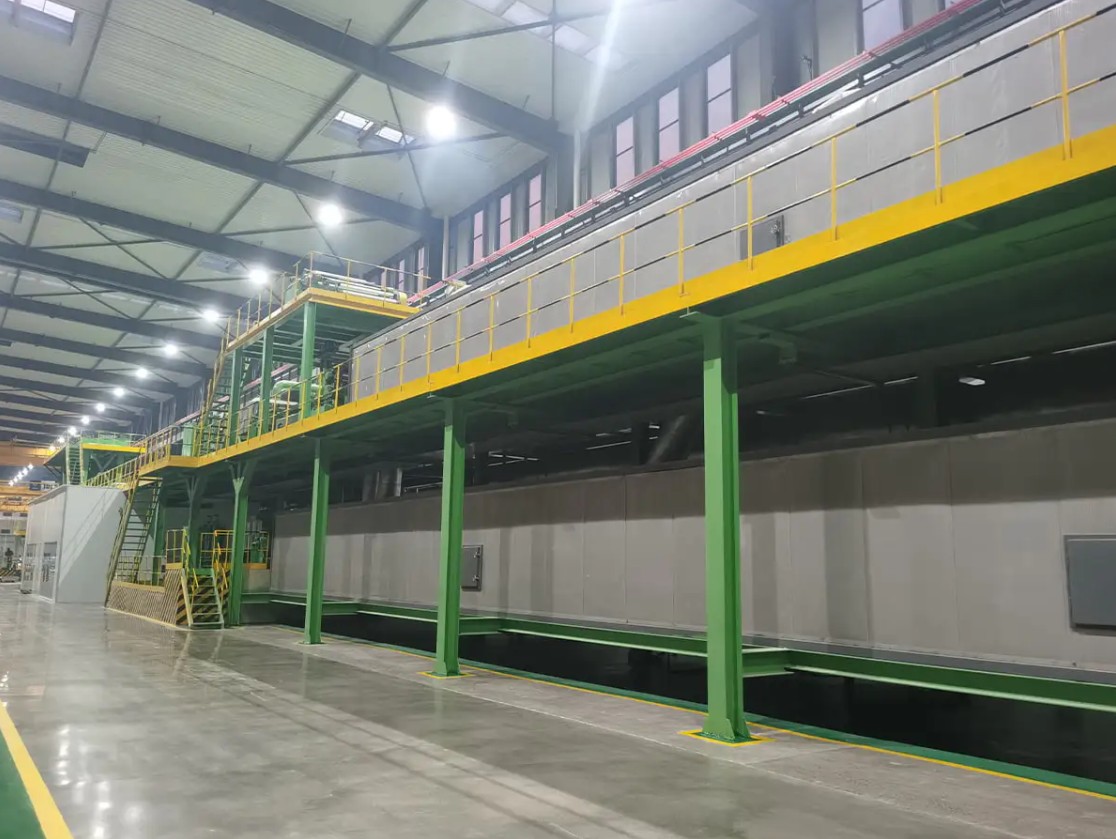
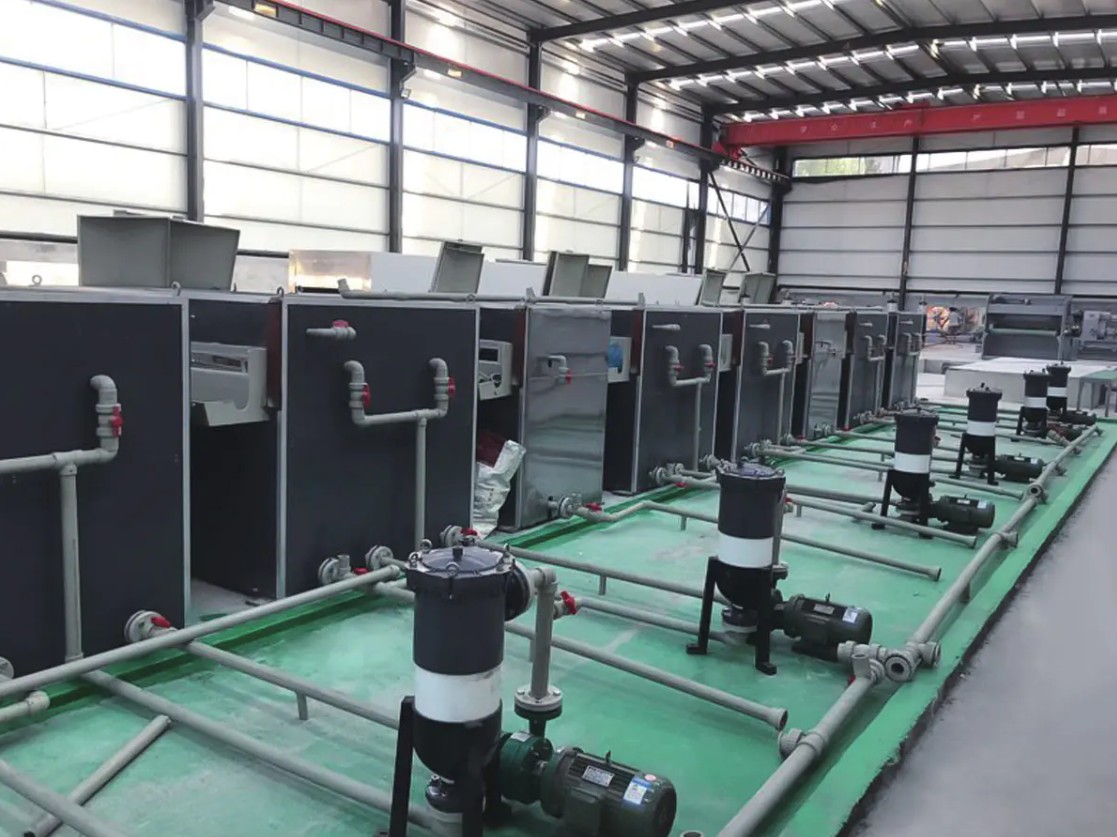
 Jalur Pembersihan Pra-perawatan Kebersihan permukaan logam dan kualitas lapisan konversi kimia secara langsung menentukan ketahanan korosi, daya rekat cat, dan kualitas produk akhir... Lihat Produk →
Setelah pelapisan dan pengawetan, strip dapat dilaminasi dengan film pelindung atau dekoratif, diberi emboss untuk tekstur, didinginkan dan digulung ulang dengan tegangan terkendali. Pengendalian tegangan lebih penting daripada yang diharapkan sebagian besar pembeli: kumparan yang dililitkan terlalu ketat akan menghasilkan bekas cetakan yang hanya muncul setelah ditekuk, dan kumparan yang dililitkan terlalu longgar akan menghasilkan bekas cetakan yang hanya muncul setelah ditekuk, dan kumparan yang dililitkan terlalu longgar akan menghasilkan teleskop saat transit.
Kecepatan Jalur Menetapkan Kapasitas Sebenarnya, Bukan Rating Motor
Setiap tahap pada garis kumparan memiliki batas kecepatannya sendiri, dan tahap paling lambat menentukan apa yang sebenarnya Anda kirimkan. Bagan di bawah ini membandingkan maksimum enam tahap praktis pada garis pelapis kumparan aluminium kelas menengah.
Angka-angka ini bukanlah angka pemasaran; ini adalah kecepatan di mana setiap tahap masih menghasilkan permukaan yang dapat dijual. Stasiun lapisan atas membatasi kecepatan pada kecepatan 42 meter per menit, karena pembuatan film dan pelepasan pelarut memerlukan waktu, dan jika melewati titik tersebut akan menghasilkan tekstur kulit jeruk dan cacat pada tepi pengeringan. Primer pada kecepatan 48 meter per menit dan laminator pada kecepatan 36 meter per menit hanya berpengaruh jika keduanya dijalankan secara bersamaan, seperti yang terjadi pada gabungan jalur pelapisan dan laminasi. Oleh karena itu, mesin dengan kecepatan 60 meter per menit adalah garis 36 meter per menit jika produk Anda memerlukan laminasi film, dan mendekati 25 meter per menit setelah perataan lembaran disertakan. Itulah sebabnya setiap angka kapasitas harus membawa resep produk bersamanya: perangkat keras yang sama menghasilkan tiga keluaran berbeda. Pembeli yang membandingkan dua kutipan pada satu nomor kecepatan tidak membandingkan hal yang sama.
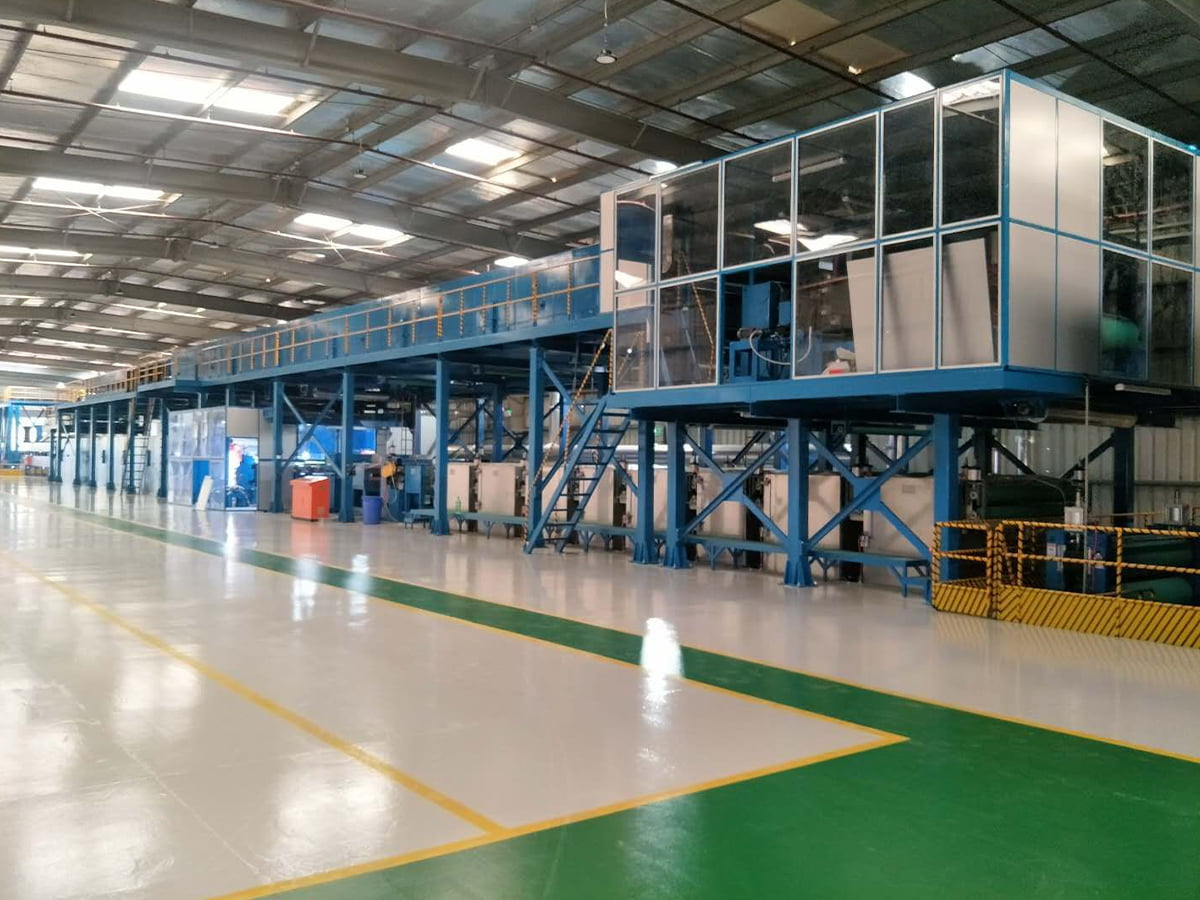
 Lapisan Kumparan Aluminium/Baja dan Jalur Percetakan Aksesoris Peralatan Lihat Produk →
Untuk melihat lebih dekat bagaimana trade-off ini diterjemahkan ke dalam hasil komersial, bacalah tentang keuntungan produksi yang dapat dihasilkan oleh lini pelapis kumparan logam .
Jendela Penyembuhan: Tempat Sebagian Besar Masalah Adhesi Bermula
Penyembuhan adalah hubungan waktu dan suhu yang diukur pada strip, bukan pada udara. Profil di bawah ini menunjukkan apa yang terjadi pada oven lima zona diikuti dengan bagian pendinginan.
Kurva menanjak tajam melalui dua zona pertama, mendatar antara zona tiga dan lima pada suhu sekitar 226 hingga 232 derajat Celcius, kemudian menurun di bagian pendinginan. Dataran tinggi itu bukanlah sebuah saran. Pelapis poliester dan PVDF memerlukan logam itu sendiri, bukan udara oven, untuk mencapai suhu puncak logam yang ditentukan, dan sebagian besar spesifikasinya berkisar antara 224 dan 232 derajat Celcius dengan waktu tunggu 20 hingga 40 detik. Membaca suhu udara dan bukan suhu strip adalah kesalahan komisioning yang paling umum, karena strip yang berjalan pada kecepatan 42 meter per menit menyerap panas secara berbeda dari strip yang berjalan pada 28. Proses curing yang kurang membuat film menjadi lunak dan daya rekatnya sedikit, sedangkan proses curing yang berlebihan membuatnya rapuh, sehingga lapisan retak pada tikungan yang rapat meskipun kekerasan pensil terlihat sangat baik. Catat profil ini untuk setiap koil, tidak hanya sekali saat commissioning.
Yang Sebenarnya Salah: Pola Cacat pada Garis Kumparan
Klaim kualitas pada kumparan berlapis mengikuti pola yang cukup stabil, dan pola tersebut memberi tahu Anda di mana harus membelanjakan anggaran instrumentasi Anda.
Hilangnya adhesi dan deviasi pembentukan lapisan film bersama-sama menyumbang setengah dari klaim yang ditampilkan di sini, dan keduanya berasal dari dua variabel yang sama: kualitas pra-perawatan dan kontrol penyembuhan. Ketidakcocokan warna dan kilap biasanya muncul setelah penggantian koil, ketika lot paduan baru, kumpulan primer yang berbeda, atau strip yang lebih dingin menggeser warna beberapa unit. Keluhan kerataan masih muncul belakangan, seringkali setelah diratakan atau setelah panel dipotong dan dilaminasi, yang menjadikannya kategori yang paling mahal untuk diperbaiki. Kerusakan tepi dan sambungan adalah irisan terkecil namun paling cepat diperbaiki, karena ini merupakan pengaturan mekanis dan bukan masalah kimia. Empat dari enam kategori dapat dipertahankan dengan instrumentasi - suhu strip, berat film, pengukuran warna dan pencatatan tegangan - alih-alih penilaian operator. Ini adalah argumen untuk membeli pengukuran sebagai bagian dari garis dan bukan sebagai renungan.
Mencocokkan Garis dengan Produk: Lapisan Standar versus Kumparan Nilai Api A2
Dua garis kumparan dengan harga yang sama dapat dibuat untuk produk yang sangat berbeda. Perbandingan di bawah ini menghasilkan enam dimensi yang biasanya dipertimbangkan pembeli satu sama lain.
Radar membandingkan garis pelapis koil PE atau PVDF standar dengan garis yang dikonfigurasi untuk produksi komposit koil tahan api A2, yang diberi skor dari 0 hingga 10 pada enam dimensi. Jalur standar unggul dalam kecepatan jalur, fleksibilitas pembuatan film, dan efisiensi energi, karena jalur ini menjalankan bahan kimia yang lebih sederhana dan mengubah resep dengan lebih cepat. Konfigurasi A2 unggul dalam performa kebakaran dan fleksibilitas peralihan, karena biasanya menggabungkan inti tahan api dengan kulit aluminium dalam sekali lintasan. Tidak ada bentuk yang lebih baik secara absolut; mereka hanya menggambarkan produk yang berbeda dan pasar yang berbeda. Hal yang penting pada tahap penawaran harga adalah bahwa keenam sumbu tersebut dinilai berdasarkan bauran produk Anda sendiri dan bukan berdasarkan patokan umum, karena garis yang dioptimalkan untuk pelapis eksterior tidak cocok untuk pabrik yang berubah warna setiap shift. Jika panel tahan api ada di peta jalan Anda, uji sumbu adhesi paling keras pada bobot film rendah, di mana sistem berisi mineral berperilaku berbeda dari poliester biasa.
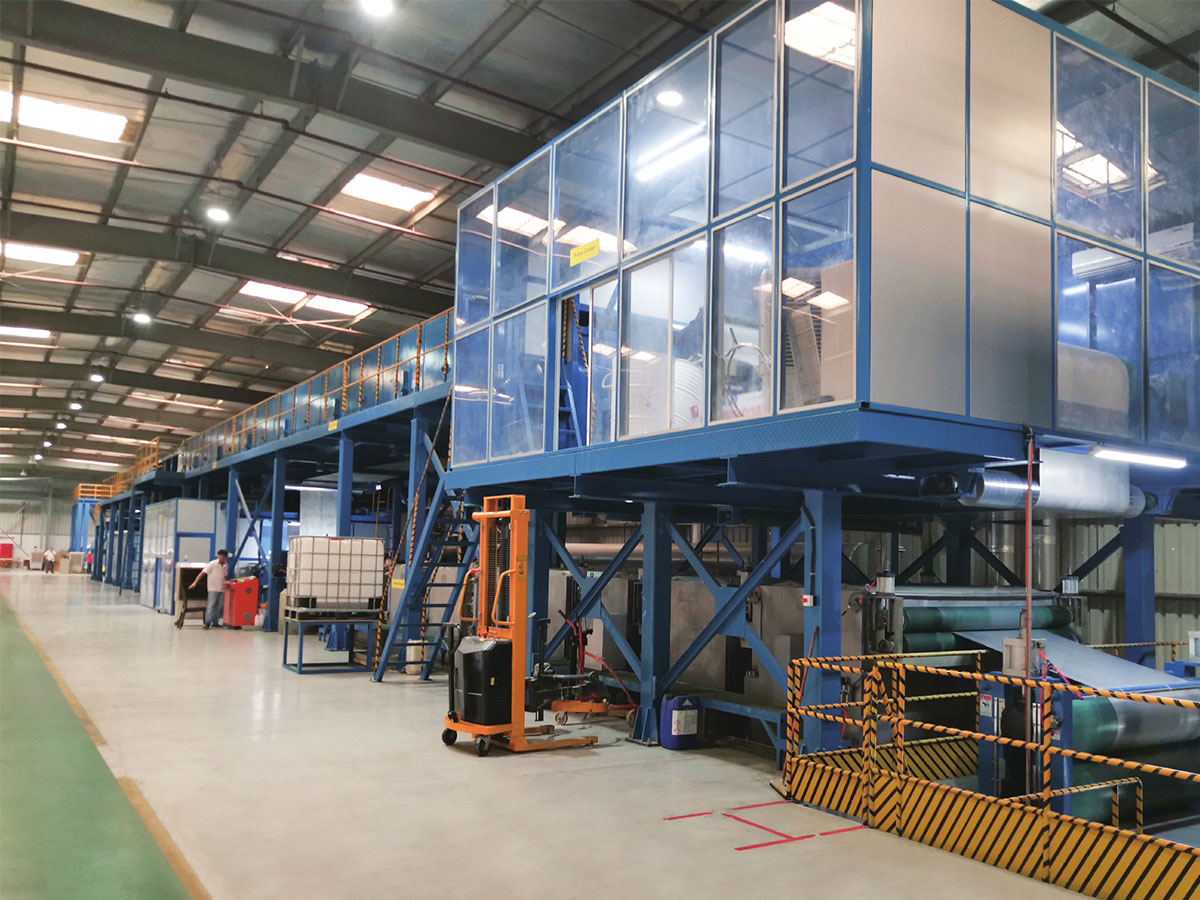
 Lini Produksi Kumparan A2/Jalur Komposit ACP A2 Aksesoris Peralatan Lihat Produk →
Toleransi yang Layak Dikunci dalam Kontrak
Kutipan yang hanya mencantumkan kecepatan dan lebar kumparan membiarkan variabel mahal tetap terbuka. Tabel di bawah ini menunjukkan parameter yang layak ditulis sebagai kriteria penerimaan terverifikasi, beserta metode yang digunakan untuk memeriksa masing-masing kriteria tersebut.
| Parameter | Band praktis | Mengapa itu penting | Bagaimana cara memverifikasi |
|---|---|---|---|
| Pembuatan film pelapis | Target plus atau minus 2 mikron | Mengatur kilap, warna, dan masa garansi | Strip uji berat atau XRF |
| Suhu logam puncak | 224 hingga 232 derajat Celcius | Perawatan yang kurang akan melemahkan daya rekat, sedangkan perawatan yang berlebihan akan melemahkan lapisan film | Strip termolabel pada setiap koil |
| Kecepatan garis stability | Dalam 3 persen dari kecepatan yang ditetapkan | Perubahan kecepatan menggeser pembuatan film dan waktu tunggu | Dorong log tren selama 8 jam |
| Hapus kerataan setelah diratakan | 0 hingga 3 unit I | Kegelisahan hanya muncul setelah pembengkokan dan laminasi | Tepi lurus pada pelat datar |
| Waktu siklus penyambung | 45 hingga 90 detik dengan kecepatan penuh | Menentukan panjang sisa dan volume akumulator | Waktu berjalan selama penerimaan |
Apa pun yang tidak tercantum di sini masih dapat dinegosiasikan, tetapi jauh lebih mudah untuk dinegosiasikan sebelum kumparan pertama dipasang.
Daftar Periksa Pra-Pemesanan Singkat
Gunakan daftar di bawah ini sebagai filter sebelum memilih pemasok mana pun, baik cakupannya adalah lini pelapisan, lini komposit, atau mesin tunggal terkait.
- Kirimkan sampel koil asli, termasuk paduan dan temper yang ingin Anda gunakan, bukan hanya sertifikat pabrik.
- Mintalah rekaman profil suhu strip pada tiga kecepatan saluran, bukan satu.
- Konfirmasikan waktu pergantian resep antara dua produk paling umum Anda.
- Setujui metode penerimaan pembuatan film, daya rekat, dan warna sebelum pengiriman.
- Periksa suku cadang mana yang disimpan secara lokal dan bagaimana dukungan jarak jauh diberikan.
- Konfirmasikan apakah satu pemasok juga dapat menyediakan inti A2, koil aluminium berlapis, dan film pengikat, karena satu sumber memperpendek loop commissioning.
Saat terbaik untuk menanyakan pertanyaan ini adalah sebelum pesanan pembelian, ketika para insinyur masih memiliki pengaruh dan pilihan. Jika Anda menginginkan pendapat kedua tentang produk tertentu - koil berlapis, koil komposit tahan api, garis lantai atau kulit - rute tercepat adalah dengan kirimkan spesifikasi target Anda ke teknisi proses kami dan biarkan mereka merespons dengan rute proses, bukan halaman katalog.