
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dalam industri bahan bangunan, lini ACP adalah lini produksi berkelanjutan untuk panel komposit aluminium (ACP). Jika pencarian membawa Anda ke sini saat Anda mencari Program Konektivitas Terjangkau, harap perhatikan bahwa artikel ini membahas arti pembuatan ACP. Jalur ACP memproses kumparan aluminium, bahan inti, film pengikat, dan film pelindung menjadi panel jadi untuk fasad bangunan, pelapis dinding, rambu, langit-langit, dan panel interior. Keputusan untuk membeli lini ACP memengaruhi kualitas produk, biaya pengoperasian, dan fleksibilitas pasar Anda selama bertahun-tahun. Oleh karena itu, pemilihan peralatan perlu mendapat perhatian lebih dari sekadar perbandingan harga sederhana.
Apa yang Dilakukan Jalur ACP
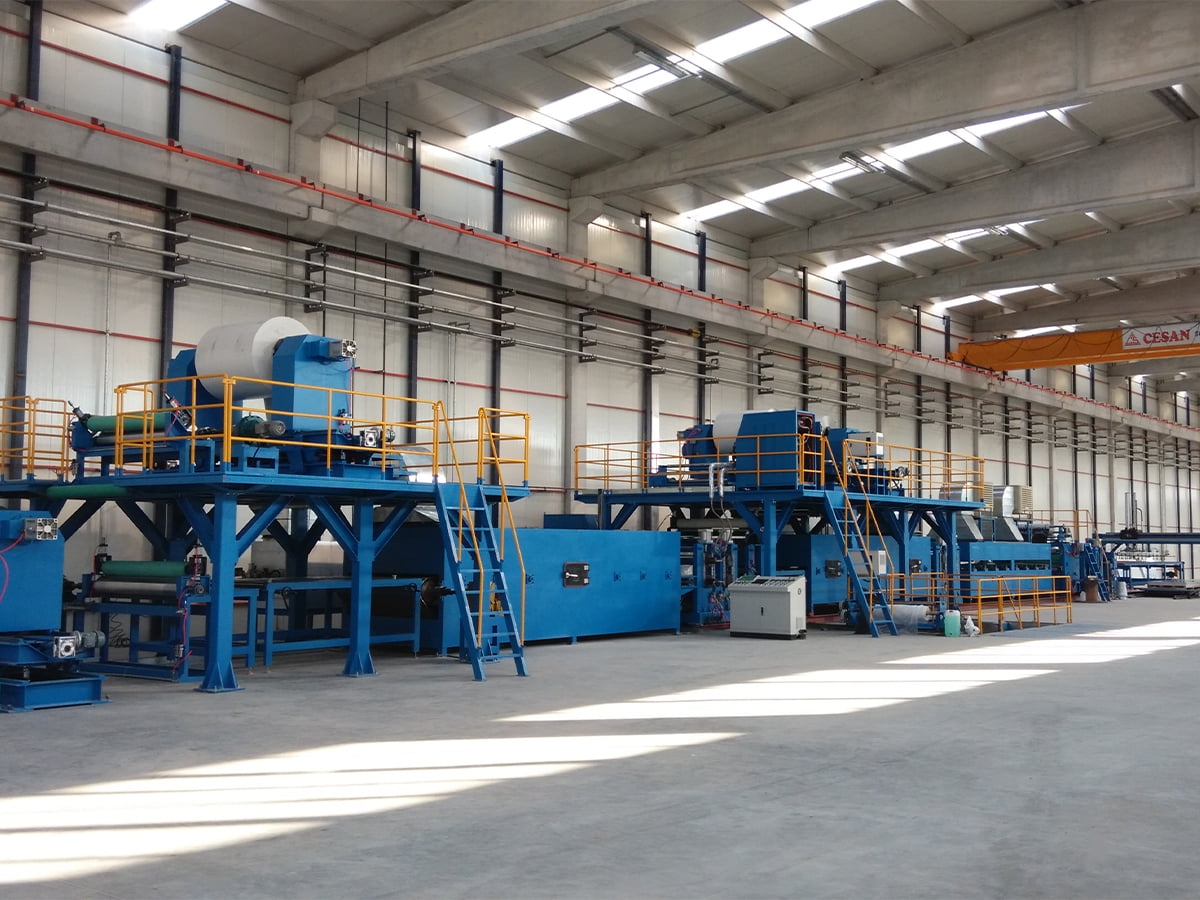
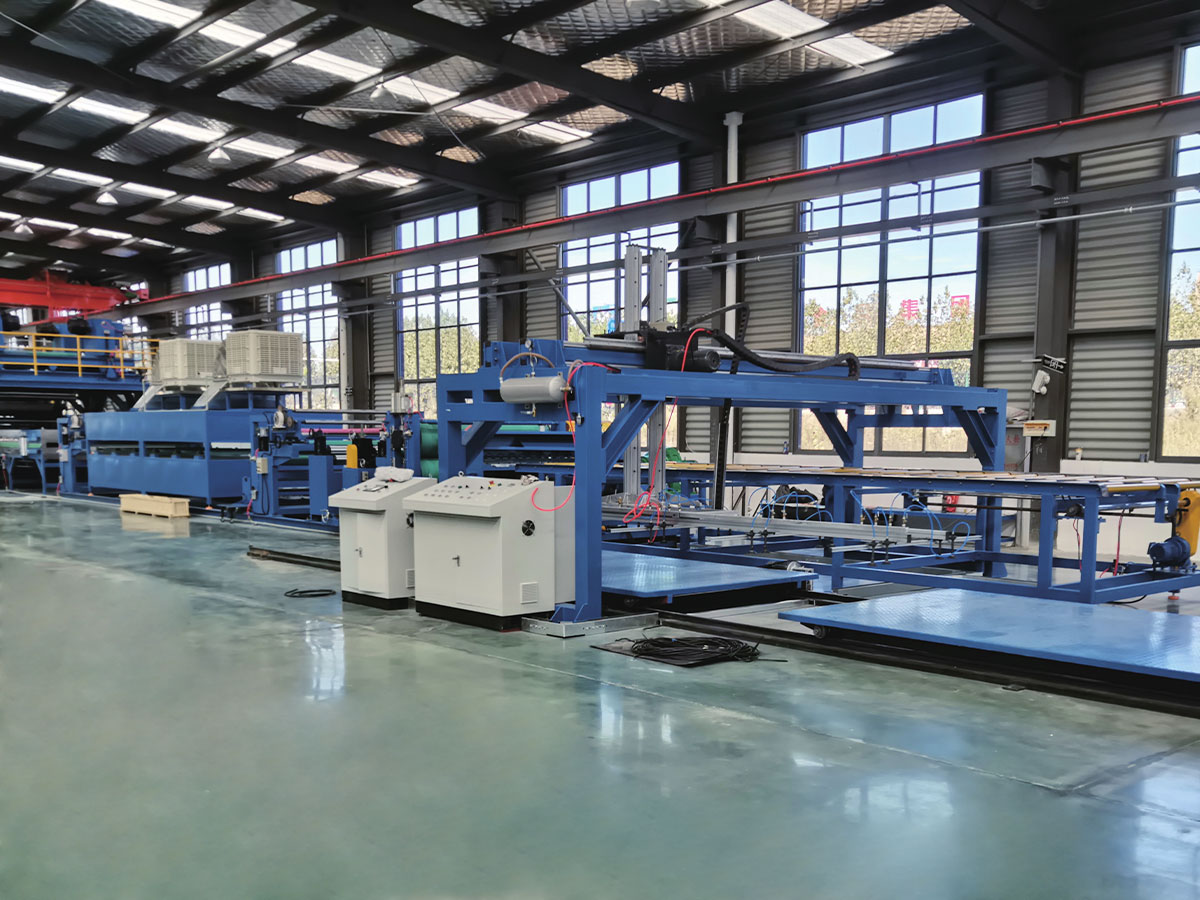
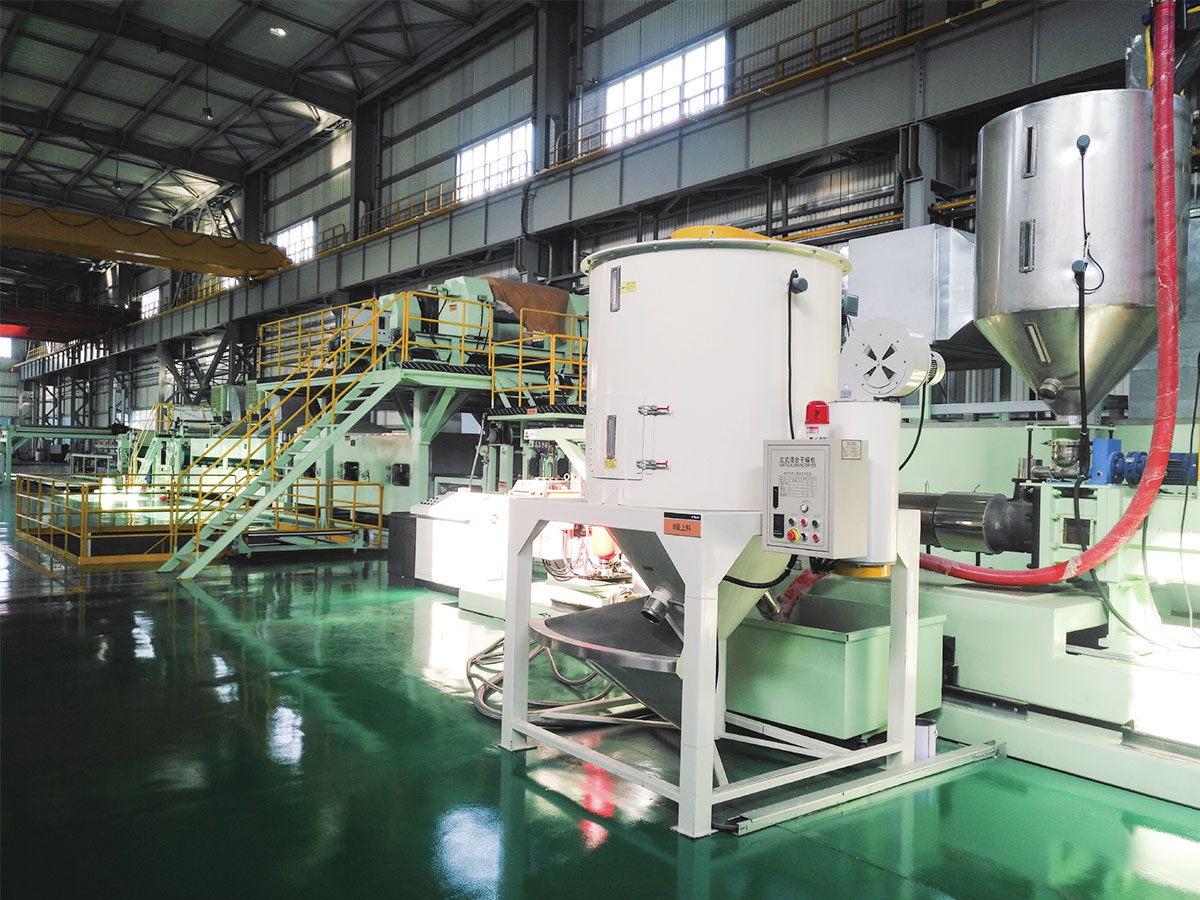
Jalur ACP menggabungkan beberapa langkah proses menjadi satu aliran terkendali. Garis tipikal melepaskan kumparan aluminium, membersihkan dan mengolah permukaan terlebih dahulu, mengaplikasikan perekat atau film, melaminasi bahan inti di antara dua kulit aluminium, mendinginkan sandwich, memangkas tepinya, dan memotongnya menjadi panel. Beberapa jalur ACP juga mencakup stasiun pengumpanan untuk film pelindung, film yang dapat dikupas, atau gulungan inti tahan api. Garis dapat disusun sebagai satuan lembar-ke-lembar, satuan kumparan-ke-lembar, atau satuan kumparan-ke-kumparan. Setiap pengaturan mengubah jejak lini, kebutuhan tenaga kerja, dan keluaran panel.
Diagram batang horizontal di atas membandingkan kecepatan pengoperasian tipikal dari konfigurasi garis ACP yang berbeda. Ini bukan spesifikasi maksimum, tetapi rata-rata dari apa yang dapat diharapkan oleh operator ketika lini tersebut berproduksi dengan batch yang stabil. Jalur PE ACP biasanya berjalan lebih cepat karena inti polietilen mudah diumpankan dan dilaminasi pada suhu yang lebih rendah. Jalur A2 lebih lambat karena inti tahan api berbahan dasar mineral memerlukan pemanasan, tekanan, dan penanganan yang lebih hati-hati. Garis A2 koil-ke-koil masih memiliki kecepatan yang baik karena menghindari penyelarasan lembaran dan penguliran berulang pada setiap siklus. Panel yang lebih tebal, kumparan aluminium yang lebih berat, dan stasiun inspeksi tambahan semuanya mengurangi kecepatan rata-rata.
Modul Inti dan Alur Proses
Kinerja jalur ACP ditentukan oleh seberapa baik setiap modul bekerja dengan modul berikutnya. Kesalahan yang sering terjadi adalah hanya membandingkan unit laminasi saja, dan mengabaikan unit pembersih, tempat pengaplikasian perekat, dan bagian pemotongan. Modul-modul ini mempunyai pengaruh langsung terhadap kekuatan pengelupasan, kualitas permukaan visual, dan akurasi dimensi. Tabel berikut memberikan gambaran sederhana mengenai tahapan proses utama dan dampak kualitasnya.
| Modul | Fungsi | Dampak kualitas |
|---|---|---|
| Membuka gulungan | Mengumpankan koil aluminium di bawah tegangan terkendali | Ketegangan yang stabil mencegah goresan dan distorsi |
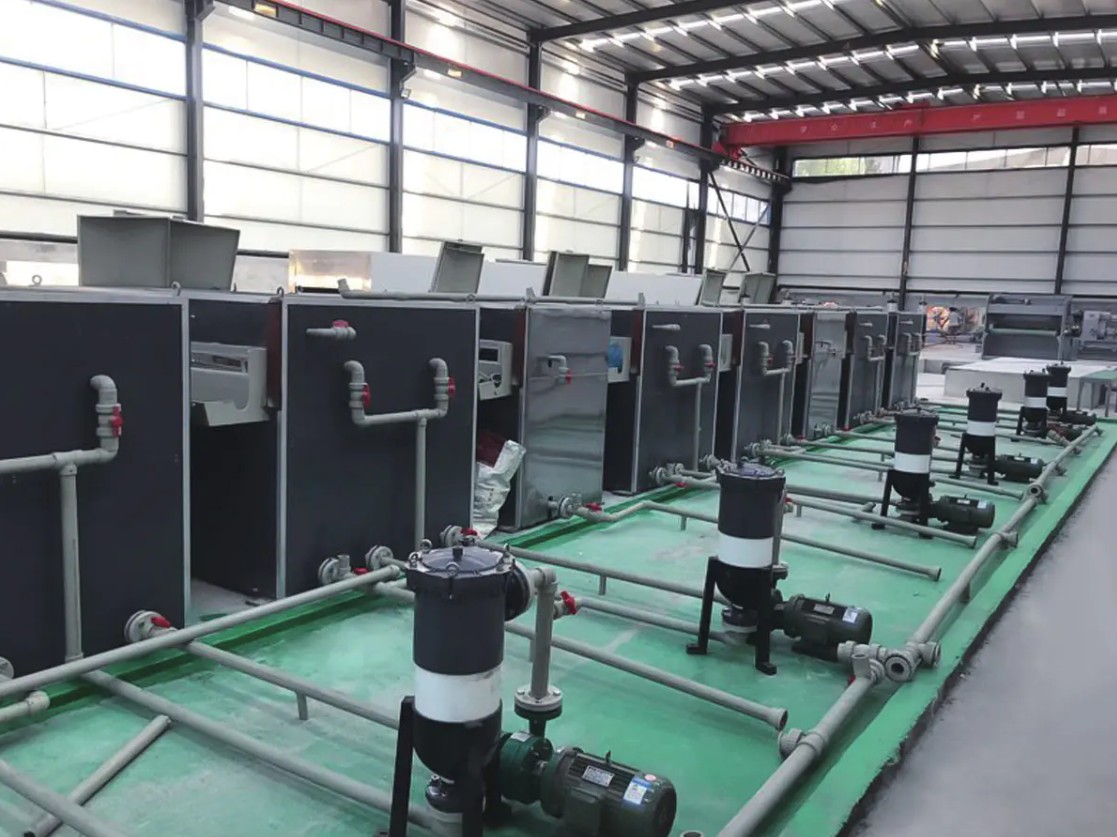
| Perawatan awal dan pembersihan | Mempersiapkan permukaan aluminium untuk direkatkan | Daya rekat yang baik bergantung pada permukaan yang bersih dan diolah secara kimia |
| Lapisan rol atau laminasi film | Menerapkan perekat atau film polimer ke permukaan aluminium | Ketebalan lapisan yang seragam mengurangi kantong udara dan kegagalan pengelupasan |
| Unit laminasi | Mengikat inti dan kulit aluminium di bawah panas dan tekanan | Tekanan dan celah gulungan mengontrol kekuatan ikatan akhir |
| Konveyor pendingin | Mengatur ikatan dan mengurangi tekanan termal | Pendinginan yang tidak merata menyebabkan membungkuk dan tegangan sisa |
| Memangkas dan memotong | Memangkas tepian dan memotong panel memanjang | Pemotongan yang akurat menentukan toleransi dimensi dan kuadrat |
Pesan dalam tabel ini sederhana: garis yang kuat bukanlah sebuah tekanan yang kuat; ini adalah sistem yang seimbang. Misalnya, bagian pretreatment yang baik menghilangkan residu minyak dan oksida sehingga perekat dapat membentuk ikatan yang stabil. Jika lapisan perekat tidak rata, bahan inti yang paling mahal sekalipun dapat menyebabkan gelembung atau pemisahan tepi. Jika bagian pendinginan tidak cukup panjang, panel mungkin menjadi panas dan berubah bentuk selama penumpukan. Selama kunjungan pabrik, tanyakan bagaimana saluran mengontrol tegangan, celah roller, pemanasan, pendinginan, dan pemotongan pada setiap langkah.
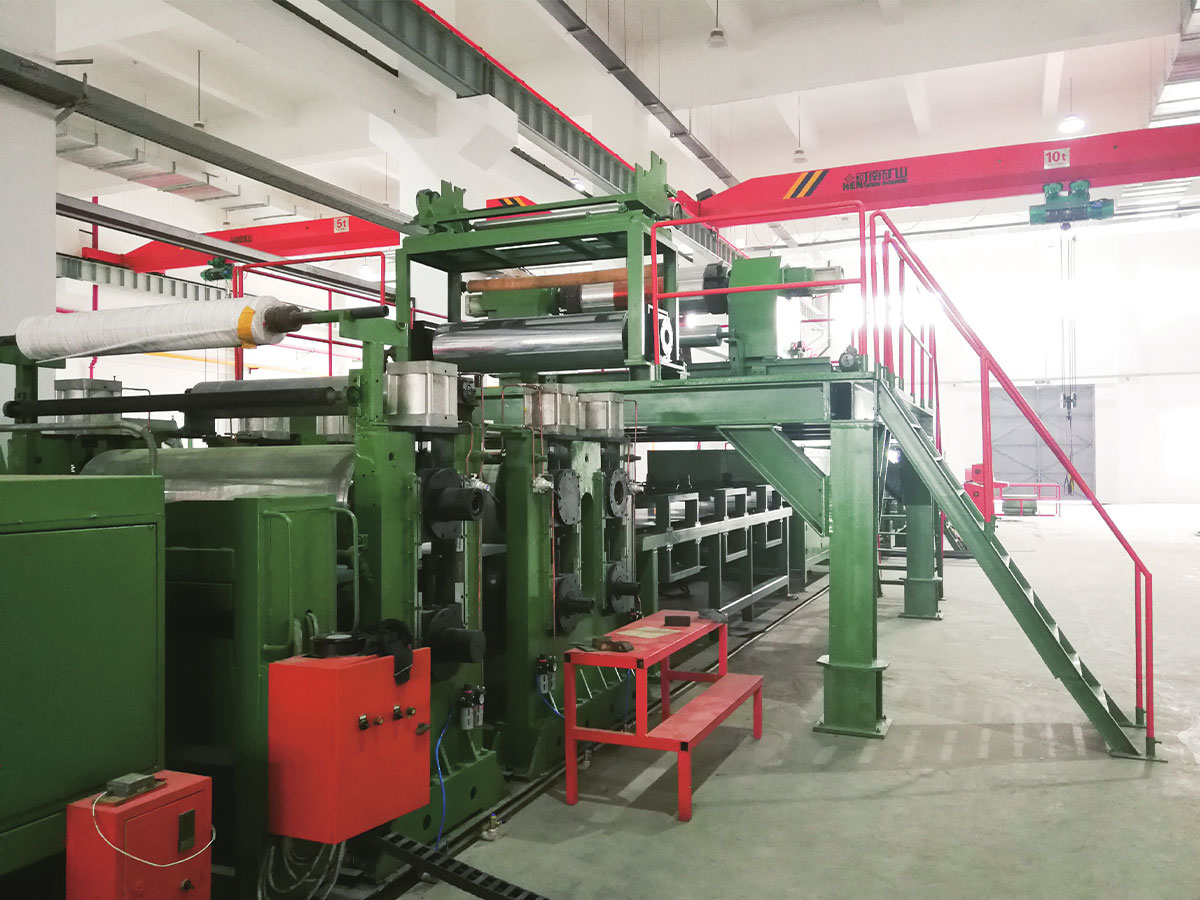
Pabrikan yang memproses gulungan inti tahan api A2 sering kali lebih memilih lini ACP koil-ke-koil karena bahan inti disuplai sebagai gulungan dan kedua permukaan aluminium dilaminasi secara terus menerus.
 Lini Produksi Panel Komposit Logam Coil-to-Coil A2 Lini produk ini memproses gulungan inti mineral tahan api A2 dalam proses laminasi koil-ke-koil yang berkelanjutan, menjadikannya pilihan praktis bagi produsen yang berfokus pada panel fasad tahan api. Lihat Produk →
Garis ACP A2, B1, dan PE: Perbedaannya
Kinerja kebakaran adalah faktor pertama yang dipertimbangkan sebagian besar pembeli ACP. A2 adalah tingkat mudah terbakar terbatas dalam klasifikasi EN 13501-1 Eropa dan banyak digunakan untuk fasad bangunan eksternal di mana peraturan kebakaran membatasi bahan yang mudah terbakar. B1 adalah kelas tahan api; masih mengandung polietilen tetapi dengan bahan tambahan yang memperlambat penyebaran api. Panel inti PE tidak memiliki klaim tahan api khusus dan biasanya digunakan untuk papan tanda, dekorasi interior, dan proyek jangka pendek. Material inti tidak hanya mengubah kinerja api tetapi juga konfigurasi saluran, pengaturan tekanan, profil pemanasan, dan kecepatan.
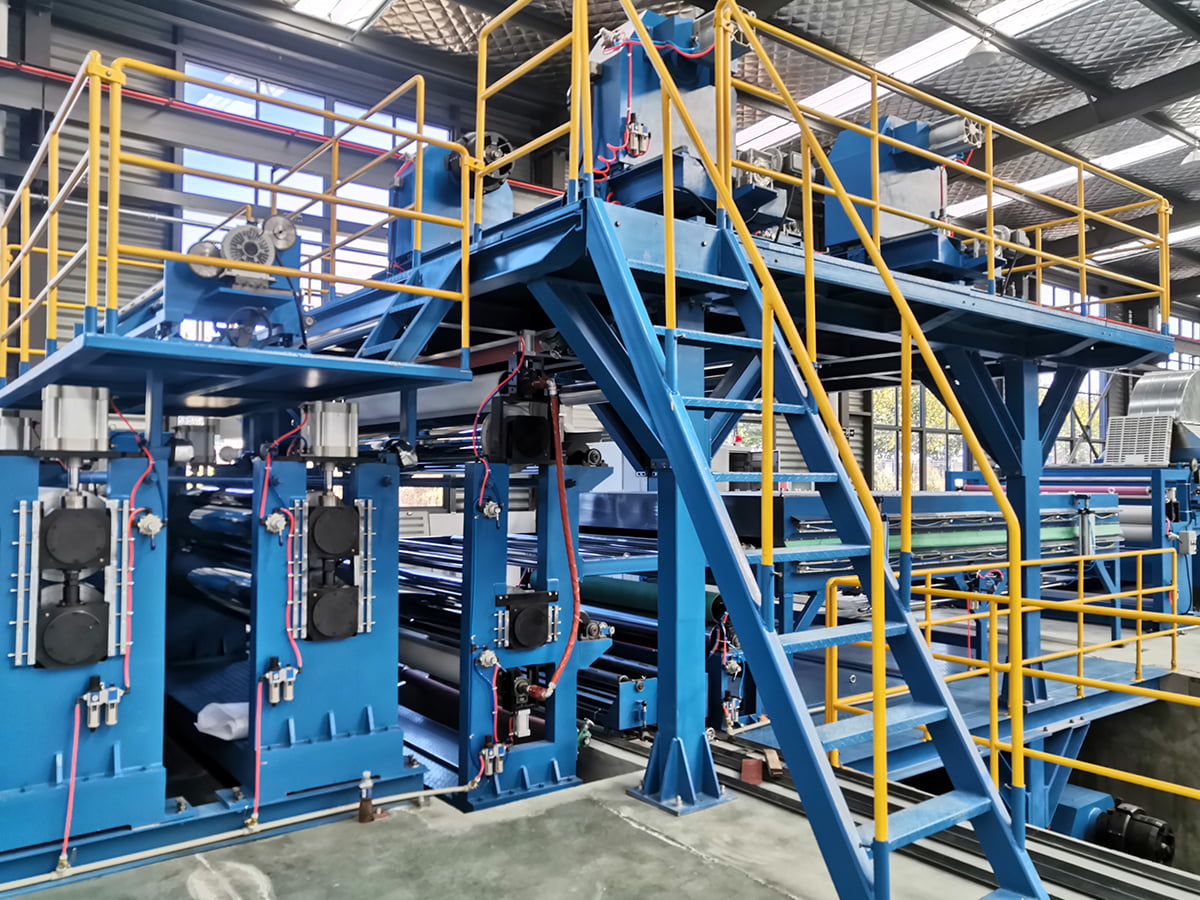
Karena inti A2 dan B1 memiliki kepadatan dan perilaku permukaan yang berbeda, lini produksi harus dirancang untuk menangani keduanya tanpa waktu pergantian yang berlebihan. Garis panel komposit logam dua arah adalah jawaban yang umum, karena memungkinkan operator untuk beralih antara inti mineral tahan api dan inti polietilen tahan api. Konfigurasi ini juga mengirimkan sinyal yang jelas kepada pelanggan: pabrik dapat merespons perubahan peraturan bangunan tanpa berinvestasi pada lini lengkap kedua.
 Lini Produksi Panel Komposit Logam Tujuan Ganda A2/B1 Jalur dua arah ini beralih antara inti mineral A2 dan inti ekstrusi PE/B1 dalam satu platform, menawarkan produksi yang fleksibel dan pemanfaatan peralatan yang lebih baik untuk mengubah tuntutan keselamatan kebakaran. Lihat Produk →
Bagan radar di atas bukan pengganti data uji laboratorium, namun membantu mengidentifikasi keseimbangan yang ditawarkan setiap rangkaian produk. A2 jelas unggul dalam aspek keselamatan kebakaran dan kesesuaian fasad, itulah sebabnya A2 dikhususkan untuk bangunan bertingkat tinggi dan umum di banyak pasar. B1 adalah pilihan seimbang untuk panel dinding dalam ruangan, papan iklan, dan pekerjaan ritel. PE adalah yang paling mudah dibentuk dan biaya materialnya paling murah; namun, ini hanya boleh digunakan jika peraturan kebakaran mengizinkan inti yang mudah terbakar. Gunakan perbandingan ini sebagai titik awal dan kemudian konfirmasikan sertifikasi sebenarnya dengan pemasok material Anda.
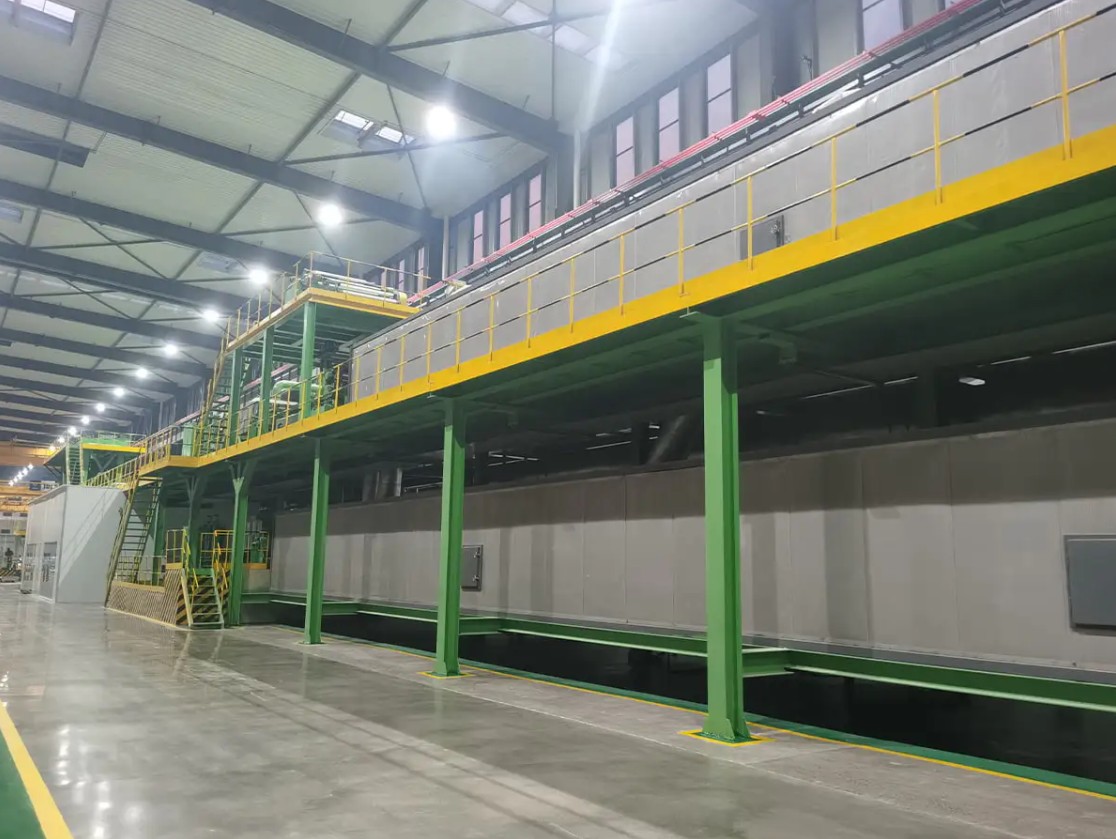
Produsen yang memasuki pasar dengan panel ramah anggaran sering kali memilih lini komposit PE dan B1 FR, karena dapat menjalankan inti polietilen standar dan inti tahan api hingga ketebalan tertentu.
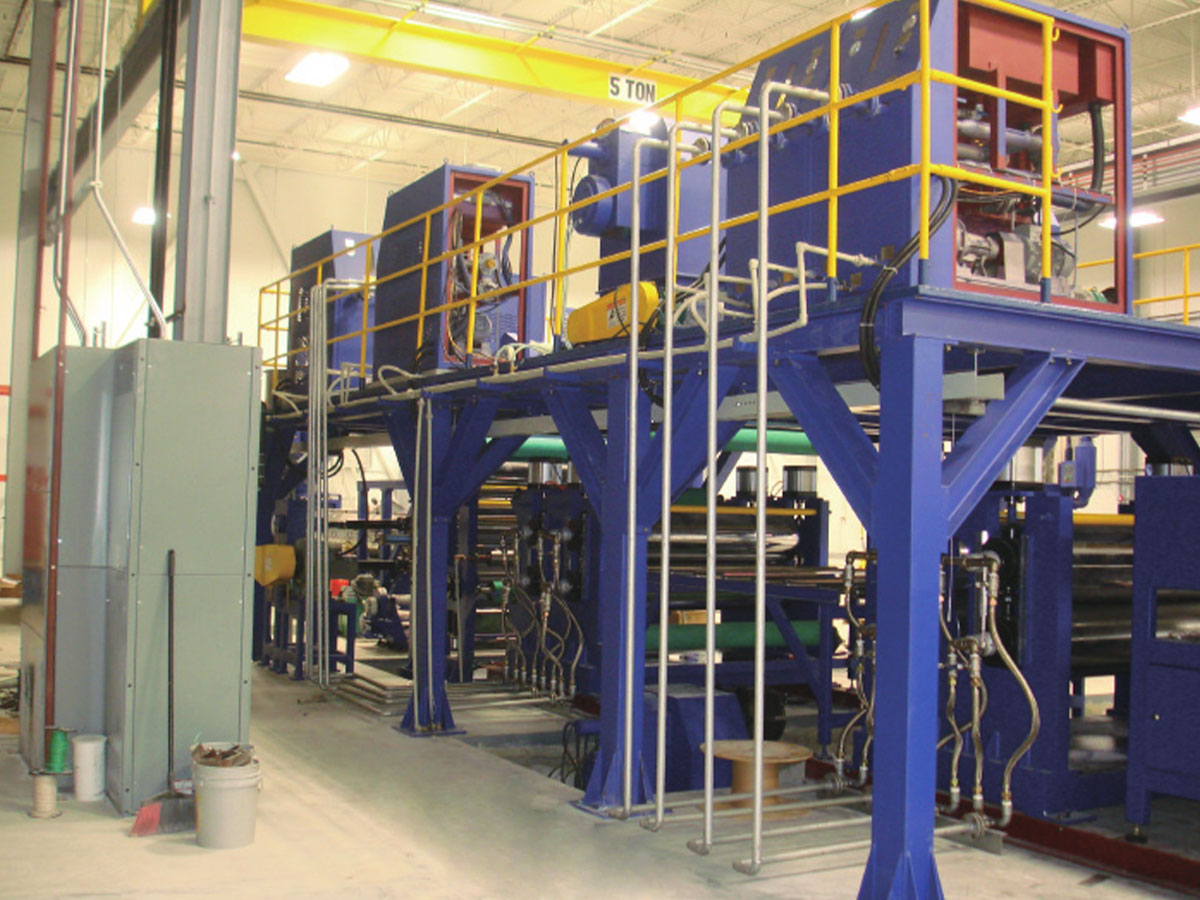 Lini Produksi Komposit ACP Tahan Api PE/B1 Garis laminasi termal ini menjalankan inti tahan api PE dan B1 standar, dengan kontrol PLC dan beberapa opsi roller untuk menyeimbangkan kerataan, efisiensi, dan biaya produksi. Lihat Produk →
Data Kinerja Yang Penting
Cara terbaik untuk membandingkan garis ACP adalah dengan meletakkan serangkaian angka di sebelah deskripsi proses. Tiga angka penting dalam setiap pembelian: kecepatan jalur, konsumsi energi, dan tingkat kerusakan. Kecepatan menentukan berapa meter persegi yang dapat Anda hasilkan per shift, namun kecepatan saja tidak menentukan apakah panel tetap rata dan terikat dengan baik. Konsumsi energi muncul di setiap tagihan listrik bulanan, dan mesin yang efisien menjaga biaya tersebut tetap terkendali. Tingkat kerusakan adalah biaya tersembunyi yang sering kali memisahkan jalur yang dibangun dengan baik dari jalur yang murah karena hal ini secara langsung memengaruhi konsumsi material Anda.
Bagan kolom di atas menunjukkan perkiraan beban terhubung dari garis ACP ukuran sedang per modul. Perlakuan awal, yang mencakup pembersihan, pembilasan, pengeringan, dan kadang-kadang perlakuan kimia, sering kali mempunyai beban terhubung tertinggi karena menjalankan banyak pompa dan kipas pengering. Unit laminasi juga merupakan konsumen besar karena menggerakkan elemen pemanas dan roller berat. Modul pelepasan mengkonsumsi lebih sedikit daya namun tidak boleh diabaikan karena perlu memberikan tegangan yang akurat. Peralatan pemotongan dan penanganan saluran keluar menambah beban yang lebih kecil namun tetap terukur. Saat membandingkan saluran, tanyakan kepada pemasok daftar lengkap daya yang tersambung berdasarkan modul dan perkirakan penggunaan berdasarkan jenis produk.
Cara Memilih Jalur ACP
Mulailah dengan rencana produk Anda, bukan dengan brosur mesin. Tentukan lebar panel, rentang ketebalan, jenis inti, warna permukaan, dan keluaran mingguan yang Anda perlukan. Kemudian cocokkan garis dengan parameter tersebut. Selain itu, tanyakan berapa lama waktu yang dibutuhkan untuk mengubah ukuran panel satu ke ukuran panel lainnya, karena banyak pesanan ACP yang dilakukan dalam jumlah kecil dan sering. Jalur yang menangani berbagai ukuran dapat mengurangi inventaris meskipun kecepatan maksimumnya lebih rendah.
- Lebar panel: tipikal 1000 hingga 1600 milimeter
- Ketebalan inti: tipikal 2 hingga 6 milimeter
- Toleransi ketebalan panel: sekitar plus atau minus 0,2 milimeter
- Permukaan akhir: PVDF, poliester, dan opsi pelapis koil serupa
- Tingkat otomasi: manual, semi otomatis, atau otomatis penuh dengan kontrol PLC
Ukuran batch mempengaruhi biaya unit lebih dari yang diperkirakan banyak pembeli.
Bagan garis di atas menunjukkan hubungan ilustratif antara ukuran batch dan biaya produksi per unit. Pada batch kecil, waktu pengaturan, perubahan warna, pembersihan, dan panel pengujian menghabiskan sebagian besar waktu produksi. Seiring bertambahnya ukuran batch, biaya tetap ini tersebar ke lebih banyak meter persegi, sehingga biaya rata-rata turun dengan cepat. Bentuk kurva akan bervariasi menurut desain garis, namun tren menurun merupakan titik awal yang dapat diandalkan untuk perencanaan biaya. Jika pesanan Anda kecil, pilih produk dengan perubahan warna yang cepat dan siklus pembersihan yang singkat meskipun biayanya lebih mahal di muka. Jika pesanan Anda panjang dan berulang, lebih fokus pada kecepatan jalur dan pengoperasian berkelanjutan.
Untuk metode perbandingan yang lebih detail, lihat panduan berdampingan kami bagaimana memilih lini produksi panel komposit logam berkinerja tinggi . Panduan ini mencakup lembar spesifikasi, audit pabrik, dan tes penerimaan dalam bahasa praktis.
Pengalaman Pemasok yang Mempengaruhi Lini Anda
Pengalaman konstruksi peralatan terlihat secara detail seperti penyelarasan roller, kekakuan rangka, kontrol tegangan, dan interlock keselamatan. Divisi permesinan kami di Jiangsu telah terlibat dalam panel komposit aluminium dan peralatan pelapis koil sejak tahun 2004. Lini produksi panel komposit aluminium A2 yang diproduksi oleh perusahaan kami telah diakui oleh provinsi Jiangsu sebagai peralatan utama dan komponen utama yang pertama. Detail ini penting karena lini ACP harus dijalankan terus menerus selama shift yang panjang, dan cacat desain kecil biasanya muncul setelah tahun pertama produksi. Sebagai anak perusahaan peralatan Jiangsu Aludeco New Materials, kami juga memahami perilaku gulungan inti A2, gulungan aluminium, dan film perekat.
Jalur ACP adalah aset jangka panjang. Pilihan yang tepat bergantung pada pasar Anda, kebutuhan tingkat kebakaran Anda, volume produksi Anda, dan ekspektasi dukungan purna jual Anda. Kunjungi pabrik manufaktur sebenarnya, periksa modul lini, minta data proses, dan verifikasi jadwal pengiriman dan pemasangan. Jika kami dapat membantu Anda membandingkan garis ACP untuk ukuran dan anggaran panel Anda, hubungi tim teknik kami . Kami dapat menerjemahkan target produksi Anda ke dalam proposal lini praktis.