
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dua percakapan pembelian dapat terjadi di bulan yang sama dan terdengar hampir sama. Sebuah produsen lantai menginginkan produk yang mengubah senyawa PVC dan pengisi mineral menjadi papan inti SPC 4 mm, kilometer demi kilometer, dengan penampang yang sama di akhir pengerjaan seperti di awal. Sebuah pemasok peralatan yang jaraknya tiga ratus kilometer membutuhkan empat puluh ribu rumah engsel setiap hari, masing-masing dilengkapi rusuk, snap fit, dan dua sisipan cetakan. Kedua pembeli tersebut menggambarkan pembelian tersebut seperti membeli mesin pengolah plastik, namun mereka membutuhkan platform yang sangat berbeda.
Kesimpulannya adalah: ekstrusi dan cetakan injeksi bukanlah dua versi pekerjaan yang sama. Ekstrusi berlangsung terus menerus. Lelehan didorong melalui cetakan dan produk mempertahankan penampang cetakan tersebut selama garis berjalan. Cetakan injeksi bersifat siklik. Lelehan mengisi rongga tertutup dan setiap siklus menghasilkan sejumlah bagian tiga dimensi yang terpisah. Poin panjang dan seragam untuk ekstrusi. Dibentuk dan dihitung berkeping-keping menunjukkan cetakan injeksi. Biaya perkakas, toleransi, tingkat kerusakan, dan keterampilan operator semuanya berasal dari perbedaan tersebut.
Cara Kerja Ekstrusi, Langkah demi Langkah
Dalam jalur ekstrusi, butiran atau bubuk diumpankan dari hopper ke dalam tong yang dipanaskan, diangkut dan dicairkan dengan sekrup yang berputar, kemudian dipaksa melalui cetakan yang bukaannya menentukan profil. Bentuk panas didinginkan dan dikalibrasi, ditarik dengan unit pengangkut dan dipotong memanjang. Sekrup tidak berhenti antar bagian karena tidak ada bagian, hanya meter. Output diukur dalam kilogram per jam pada titik mati dan dalam meter per menit pada akhir garis.
- Penampangnya tetap konstan sepanjang arah mesin dan panjangnya hanya dibatasi oleh penanganan dan pengepakan.
- Harga cetakan hanya sedikit dibandingkan cetakan injeksi, dan cetakan dapat disesuaikan, dipoles, atau dikerjakan ulang ketika profilnya sedikit berubah.
- Struktur multi-lapisan hampir bebas melalui ko-ekstrusi, dengan dua atau tiga ekstruder mengumpankan satu blok cetakan.
- Peralatan hilir, kalibrasi, pendinginan, pengangkutan, dan pemotong, memengaruhi kualitas dimensi akhir seperti halnya ekstruder itu sendiri.
- Produk khas: papan inti SPC, film dasar PVC untuk kulit, pita termoplastik yang diperkuat serat kontinu, pipa, profil jendela, dan insulasi kabel.
Cara Kerja Cetakan Injeksi, Langkah demi Langkah
Cetakan injeksi melelehkan polimer serupa tetapi kemudian menyuntikkan suntikan terukur ke dalam cetakan tertutup dan dijepit pada tekanan tinggi. Rongga tersebut dikemas dan ditahan untuk mengkompensasi penyusutan, didinginkan, dibuka, dan pin ejektor mendorong bagian keluar sebelum cetakan ditutup kembali. Setiap siklus menghasilkan jumlah barang jadi yang tetap, bukan panjang yang kontinu, dan waktu siklus adalah penggerak biaya unit.
- Kebebasan geometri adalah keuntungan utama: rusuk, bos, benang, engsel hidup, dan sisipan logam dapat dibentuk dalam satu kesempatan.
- Toleransinya ketat dan dapat diulang, sering kali plus atau minus sepersepuluh milimeter pada dimensi kritis.
- Cetakannya adalah bagian tertentu. Perubahan desain pada komponen biasanya berarti cetakan baru, bukan penyesuaian cetakan.
- Pelari, sprue, dan produk baru yang ditolak merupakan penyebab sebagian besar sampah, dan penggilingan ulang sering kali dicampur kembali dengan rasio yang terkendali.
- Produk umum: rumah, tutup, konektor, suku cadang interior otomotif, dan perangkat medis sekali pakai.
Perbandingan Ekstrusi dan Cetakan Injeksi
| Aspek | Ekstrusi | Cetakan injeksi |
|---|---|---|
| Bentuk keluaran | Panjang kontinu dengan penampang konstan | Pisahkan bagian tiga dimensi |
| perkakas | Die plus kalibrasi dan unit hilir | Cetakan baja presisi dengan pendinginan dan ejeksi |
| perkakas cost | Lebih rendah dan lebih mudah untuk dimodifikasi | Lebih tinggi dan terikat pada satu bagian desain |
| Irama | Terus menerus, tidak ada waktu siklus | Detik hingga satu menit per tembakan |
| Geometri | Profil sederhana, tidak ada potongan | Bentuk, rusuk, atasan, dan sisipan yang rumit |
| Toleransi | Diatur berdasarkan kalibrasi, pendinginan, dan stabilitas pengangkutan | Sangat ketat dan berulang bagian ke bagian |
| Memo | Trim start-up dan pergantian | Pelari, sariawan, dan penolakan |
| Volume ekonomi | Jangka panjang dari satu profil | Jumlah satuan komponen yang tinggi |
| Senyawa serat | Serat sejajar sepanjang arah mesin | Panjang serat dapat dikurangi dengan aksi sekrup dan katup |
Struktur Peralatan dan Biaya: Kemana Uang Sebenarnya Dialirkan
Pembagian biaya adalah hal yang membuat sebagian besar pembeli pertama kali terkejut. Sebuah proyek injeksi memasukkan uang ke dalam cetakan, sebuah blok dengan mesin presisi yang harus bertahan dari gaya penjepit, mentransfer panas melalui saluran yang ditempatkan dengan hati-hati dan mengeluarkan bagian tanpa menandainya. Investasi tersebut diperoleh kembali dalam ratusan ribu siklus, itulah sebabnya cetakan injeksi mengalami kesulitan di bawah volume tahunan tertentu.
Proyek ekstrusi memuat uang secara berbeda. Cetakannya relatif sederhana, tetapi jalurnya merupakan rangkaian mesin: ekstruder, pengubah layar, meja kalibrasi, tangki pendingin, pengangkutan, pemotong, dan penumpukan. Tautan yang lemah menentukan batas atas seluruh lini. Jika penarikan tarikan tidak merata atau tangki pendingin pendek, cetakan yang seimbang sempurna masih menghasilkan profil yang ketebalannya melayang, dan pembeli membayar material pada setiap meter, bukan satu kali per alat.
Perilaku Material dan Sejarah Termal
Kedua proses tersebut melelehkan polimer, namun riwayat termal dan gesernya sangat berbeda. Dalam ekstrusi, material mengalami geseran yang relatif lembut dan terdistribusi dengan baik di sepanjang sekrup dan waktu tinggal yang singkat pada cetakan. Dalam cetakan injeksi, lelehan melewati gerbang sempit dengan geseran yang sangat tinggi dan kemudian dikemas di bawah tekanan, sehingga orientasi molekul dan tekanan internal akhirnya terkunci pada bagian tersebut. Itulah sebabnya kadar polimer yang sama dapat berperilaku berbeda dalam kedua proses tersebut, dan mengapa lengkungan merupakan keluhan umum pada bagian cetakan tetapi jarang terjadi pada profil ekstrusi.
Untuk senyawa yang diperkuat serat, perbedaannya menjadi lebih penting. Ekstrusi cenderung menyelaraskan serat ke arah mesin, sehingga menghasilkan kekakuan pada arah tersebut. Cetakan injeksi menghasilkan orientasi kulit dan inti yang lebih kompleks, dan panjang serat dapat turun saat lelehan melewati sekrup, katup, dan gerbang. Jika bagian akhir bergantung pada panjang serat untuk kinerja benturan, ini adalah poin spesifikasi, bukan detail.
Memilih Antara Dua Proses
Kerjakan poin-poin berikut secara berurutan dan jawabannya biasanya sudah jelas sebelum pertanyaan kedua.
- Apakah produk ditentukan oleh penampang atau bentuk? Penampang berarti ekstrusi.
- Apakah panjangnya ditentukan berdasarkan fungsi atau penanganannya? Panjang tidak terbatas sangat mendukung ekstrusi.
- Apakah bagian tersebut memerlukan undercut, side action, thread atau insert? Maka cetakan injeksi adalah cara yang realistis.
- Berapa volume tahunan yang berlaku untuk satu desain? Jumlah potongan yang sangat tinggi membenarkan investasi cetakan, profil yang panjang membenarkan investasi lini.
- Seberapa ketat toleransi kritisnya? Bagian yang dibentuk lebih mudah menahan dimensi yang rapat, profil yang diekstrusi memerlukan kalibrasi dan kontrol pengangkutan yang baik.
- Berapa banyak barang bekas yang bisa dikerjakan ulang di rumah? Trim yang diekstrusi seringkali dapat langsung digunakan kembali, runner yang dibentuk mungkin perlu digiling ulang dan dikeringkan.
Dimana Garis Ekstrusi Berkelanjutan Sesuai dengan Produksi Panel dan Komposit
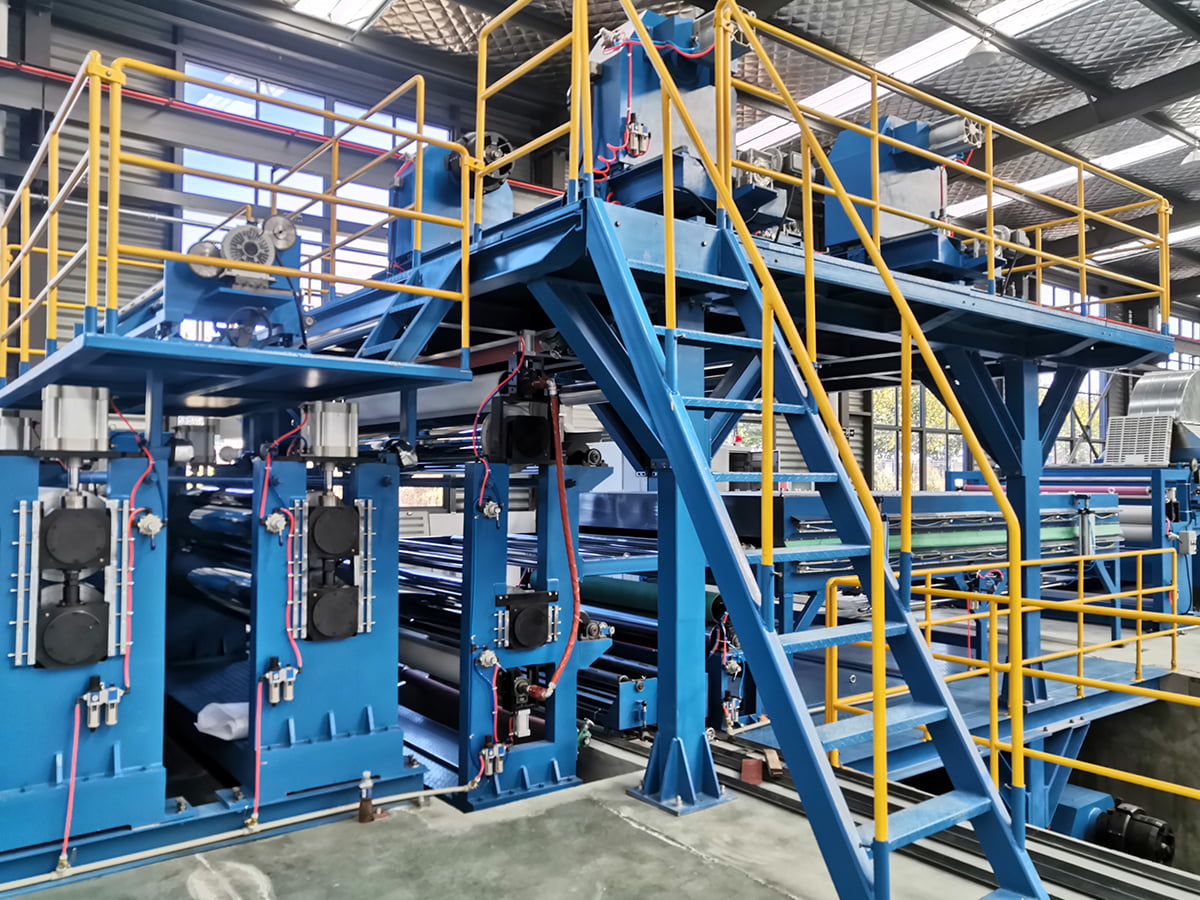
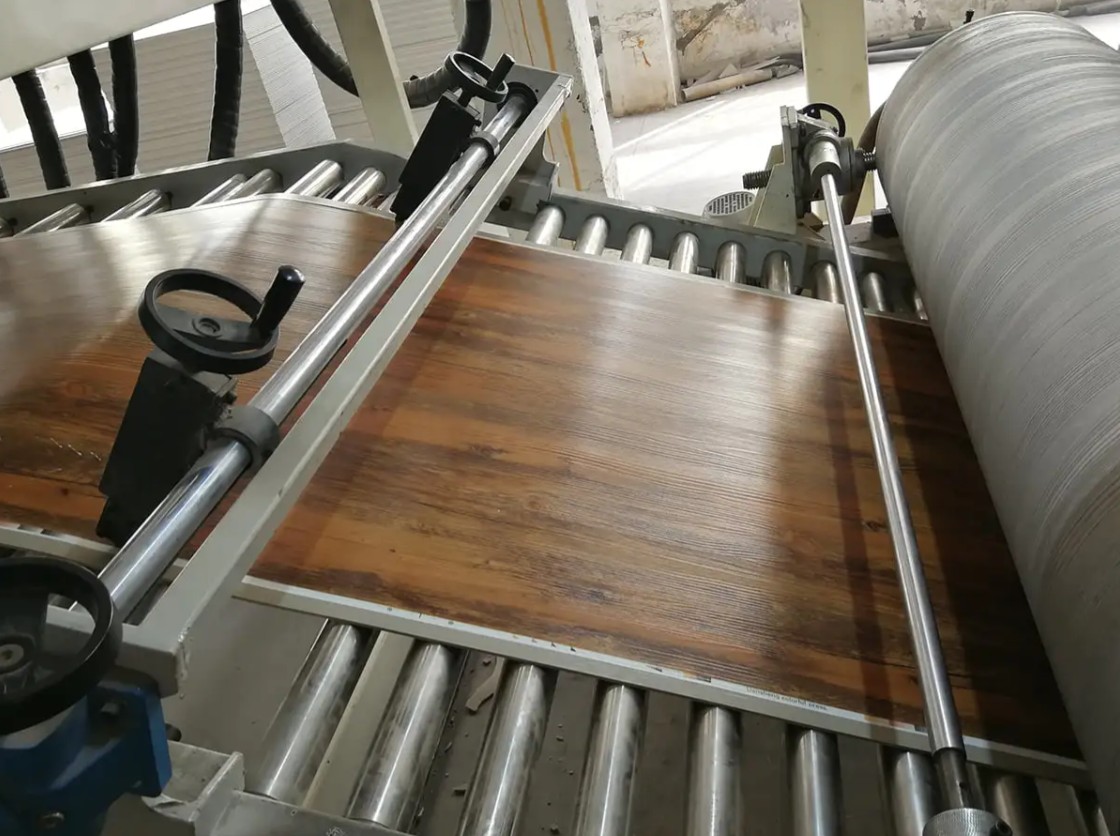
Banyak bahan bangunan dan interior yang terlihat seperti produk cetakan sebenarnya diekstrusi atau dilapisi pada garis yang berkesinambungan. Lantai SPC adalah contoh paling jelas. Inti yang kaku diekstrusi, kemudian dilaminasi dengan film dekoratif dan lapisan aus, sehingga ekstruder menentukan kerataan, kepadatan, dan konsistensi ketebalan di seluruh papan.
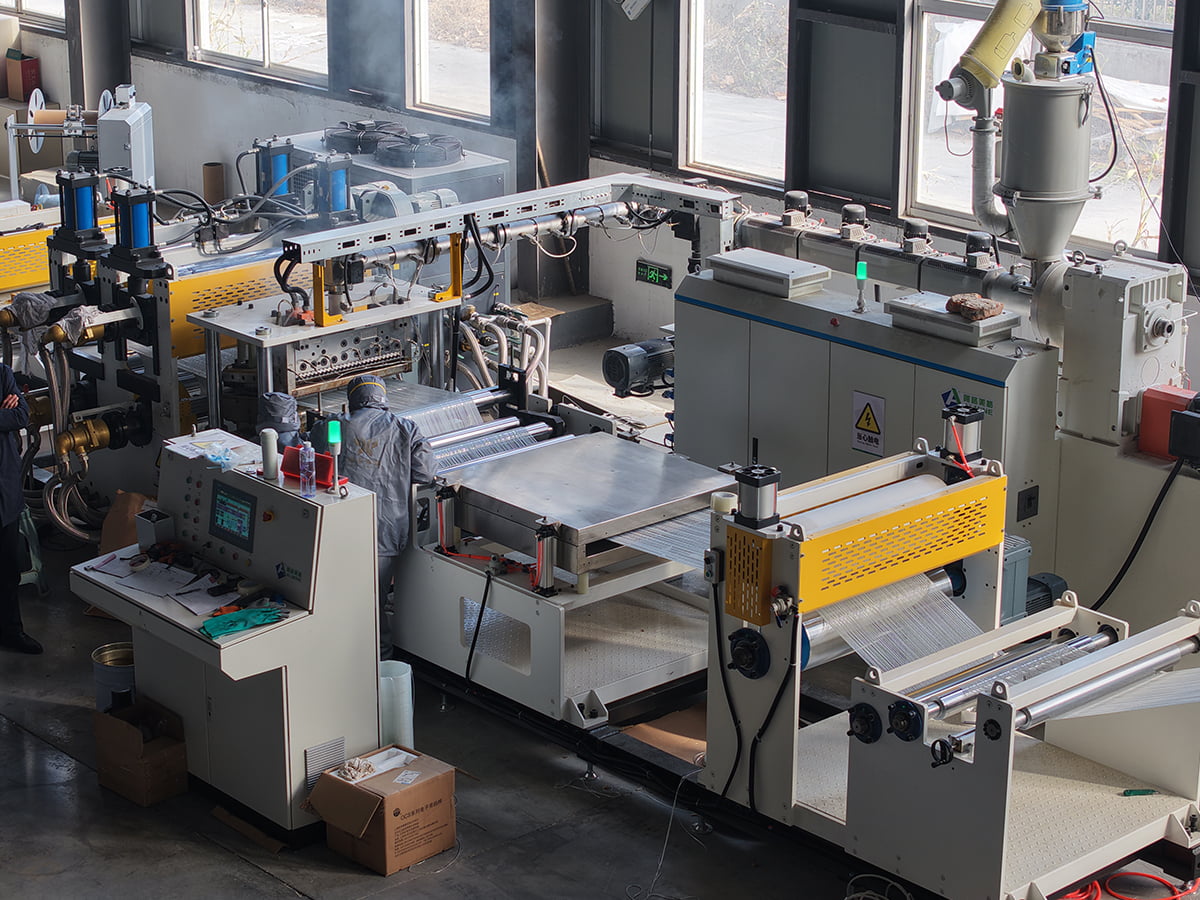
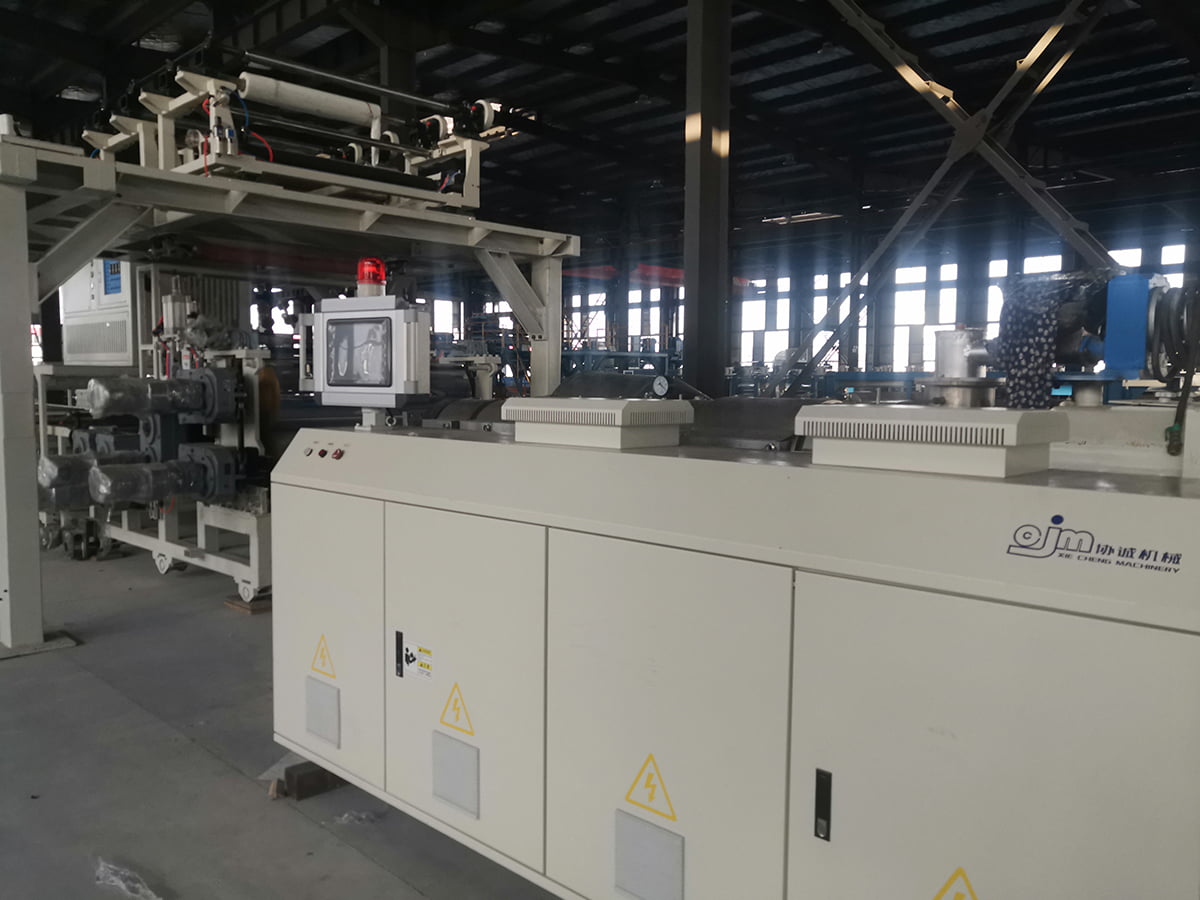 Lini Produksi Lantai PVC/WPC/SPC untuk Lantai Plastik Batu Lihat baris ini untuk melihat bagaimana ekstrusi, laminasi film, pelapisan UV, embossing, dan inspeksi online digabungkan untuk keluaran lantai SPC otomatis. Lihat Produk →
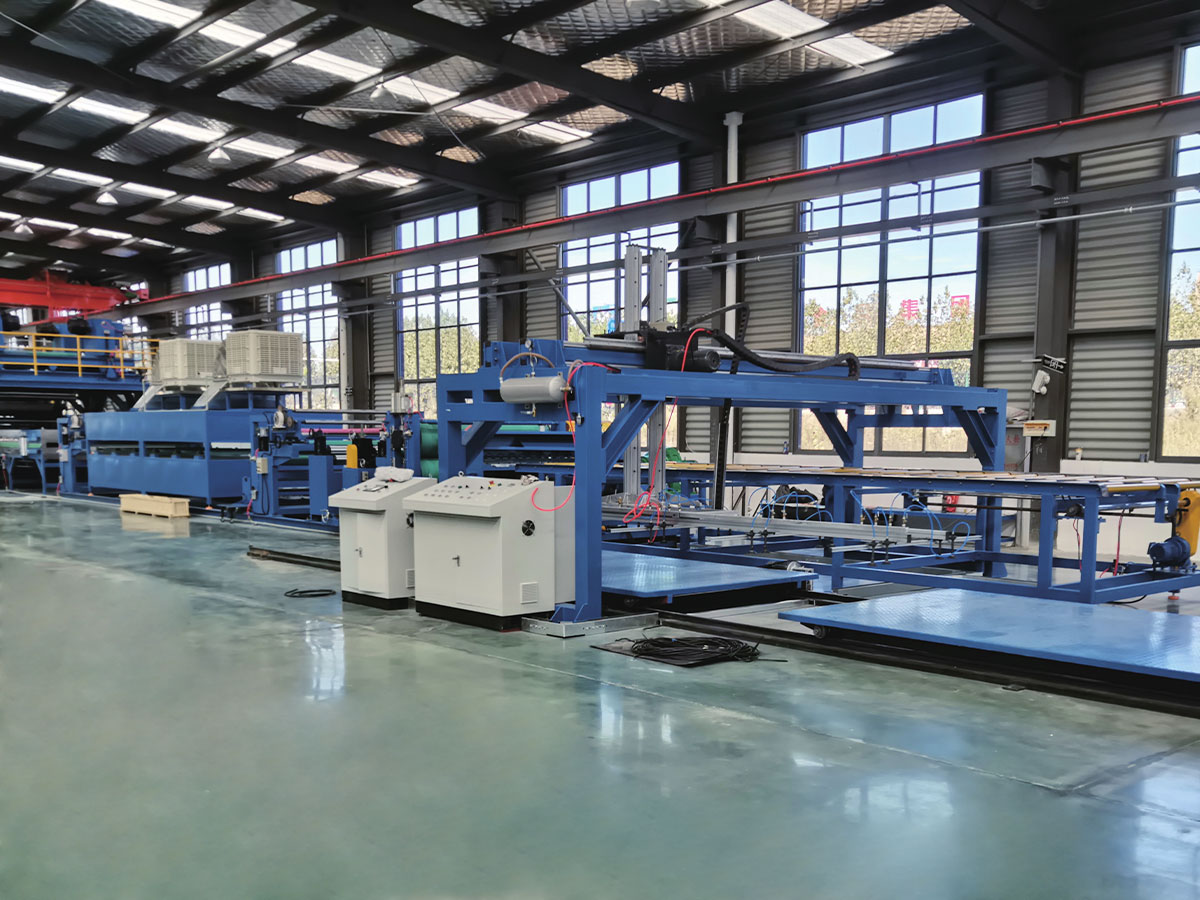
Logika yang sama berlaku untuk komposit termoplastik yang diperkuat serat kontinu. Garis PET atau PP CFRT menggabungkan lelehan polimer dengan serat atau kain penguat dalam proses berkelanjutan, dan lembaran atau pita jadi kemudian ditekan atau dibentuk secara termal menjadi bentuk tiga dimensi. Tahap ekstrusi, bukan mesin cetak, yang menentukan pembasahan serat dan keseragaman ketebalan. Pembeli sering bertanya apa isi garis panel laminasi PVC lengkap sebelum membandingkan pemasok, dan jawaban jujurnya adalah bahwa ekstruder hanyalah salah satu stasiun di antara beberapa stasiun yang harus cocok satu sama lain.
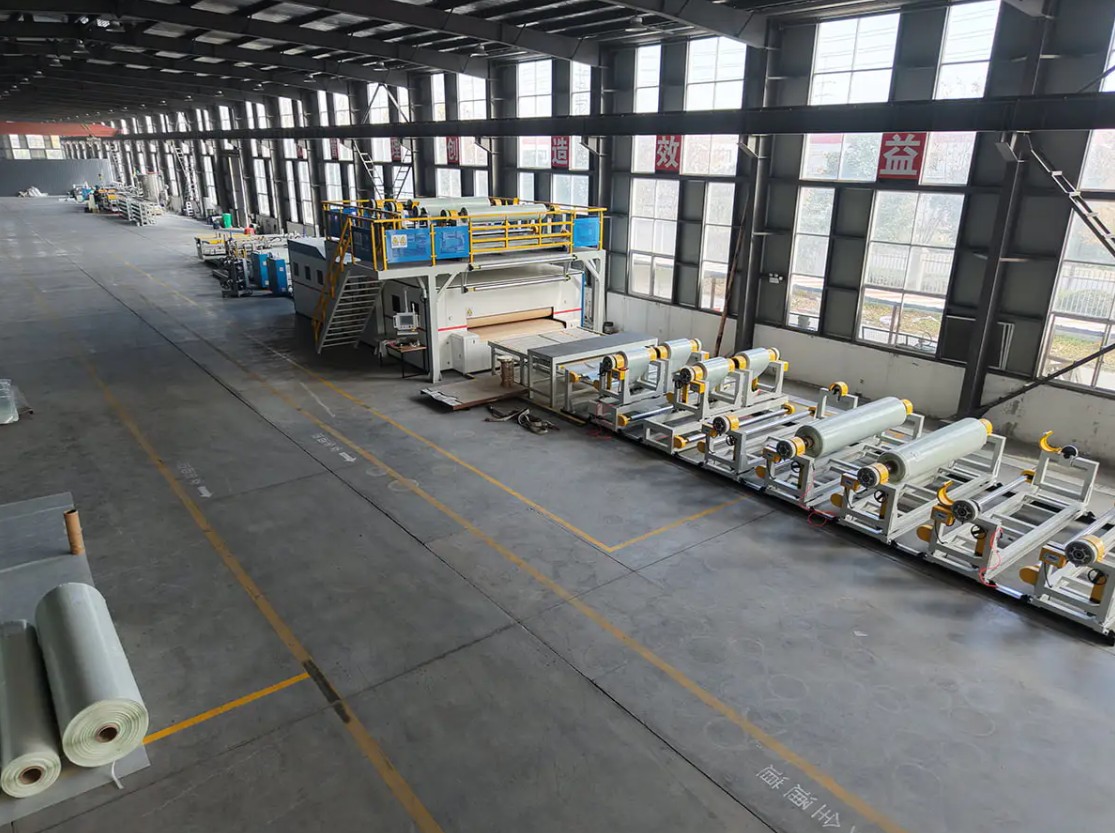
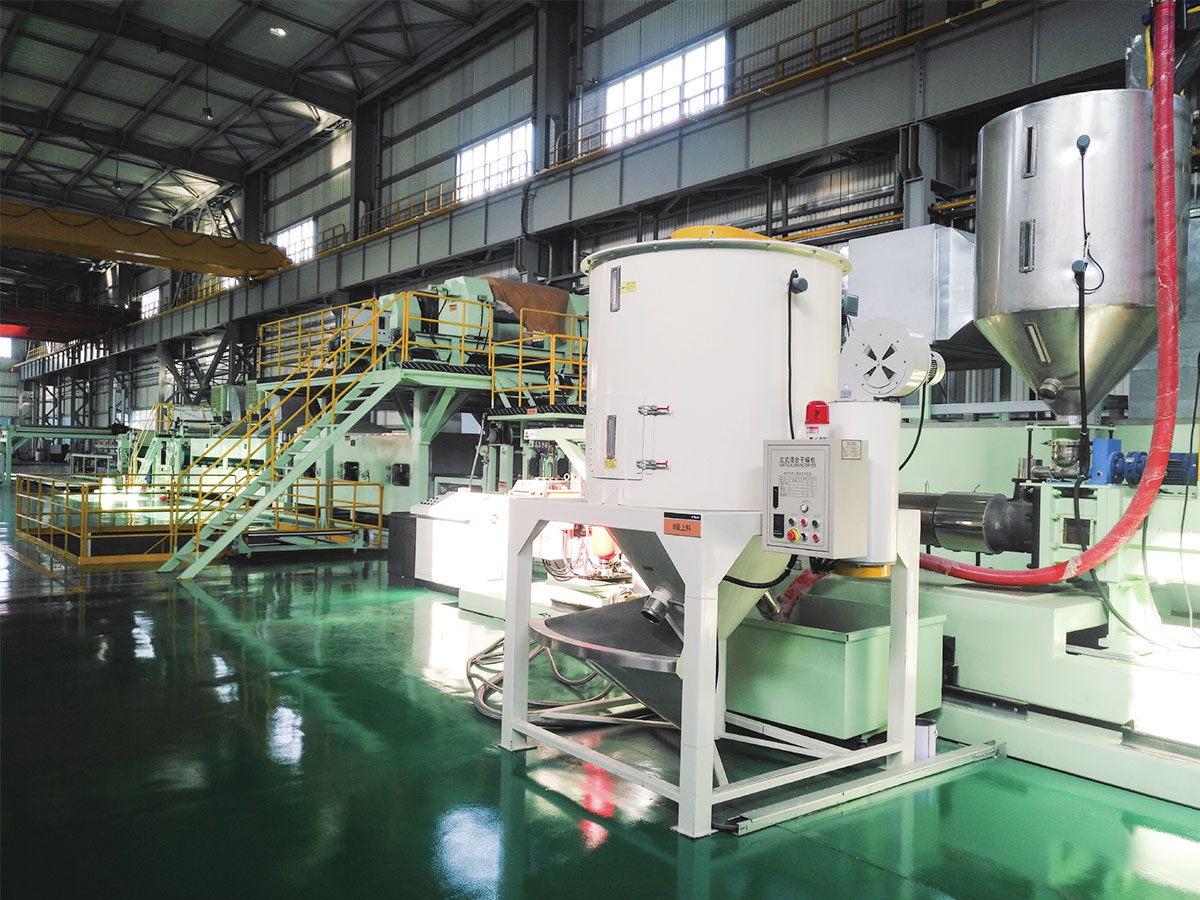 Lini Produksi Bahan Komposit PET/PP CFRT Jelajahi lini CFRT OEM ini untuk produksi komposit termoplastik yang diperkuat serat secara berkelanjutan, dengan opsi layanan dan penawaran harga yang tersedia. Lihat Produk →
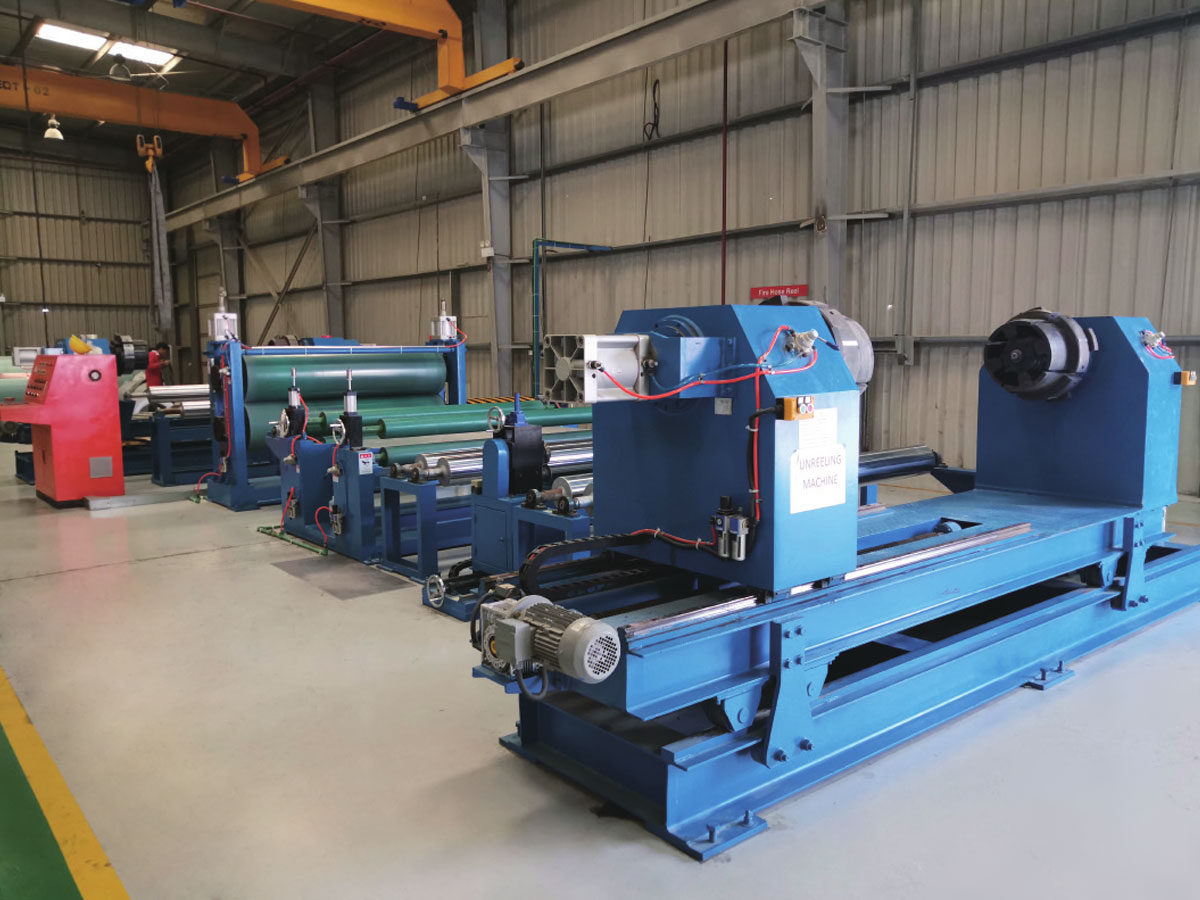
Kulit PVC dan PU mengikuti pola ketiga, di mana lapisan dasar diproduksi terus menerus dan kemudian dilapisi, diembos, dan didinginkan secara sejajar. Tekstur permukaannya berasal dari gulungan timbul, bukan rongga, itulah sebabnya prosesnya berlangsung lama tanpa cetakan khusus bagian.
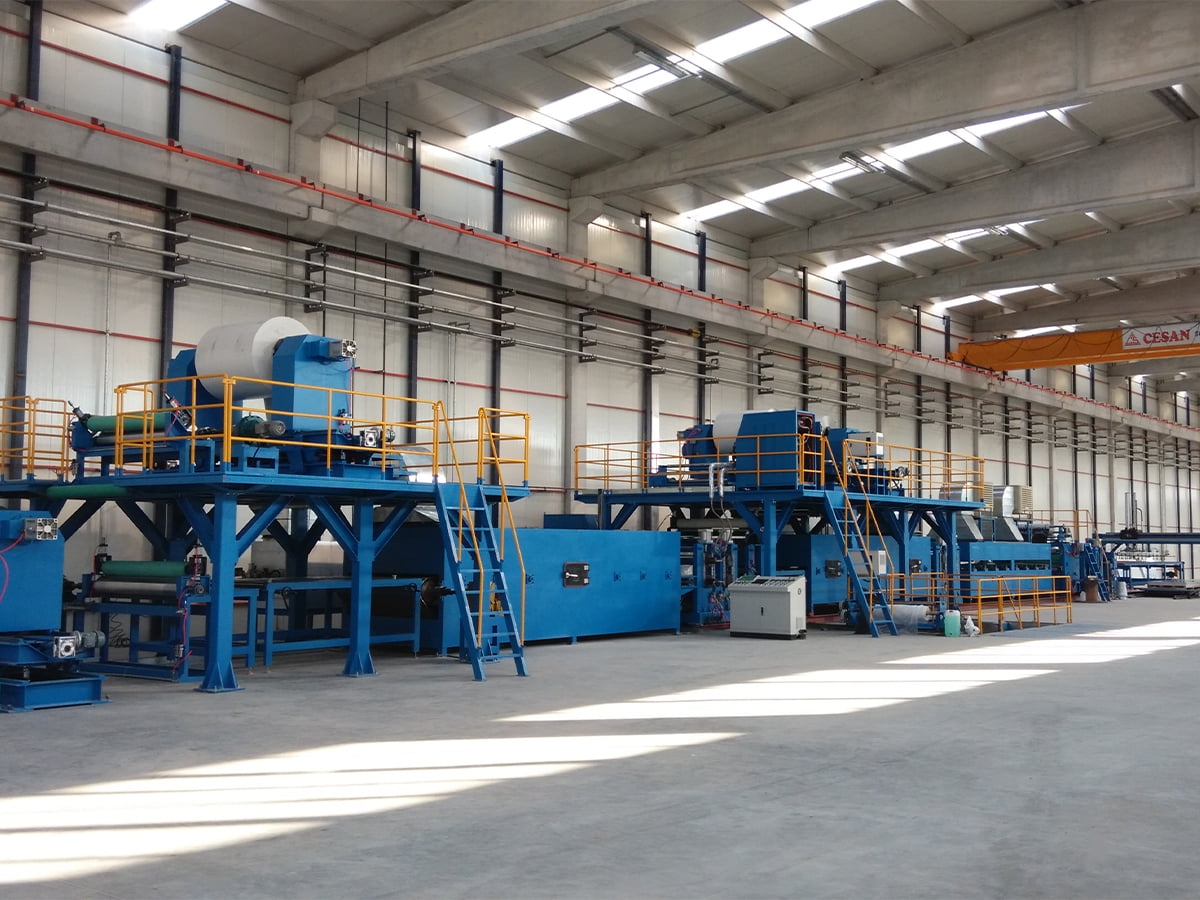
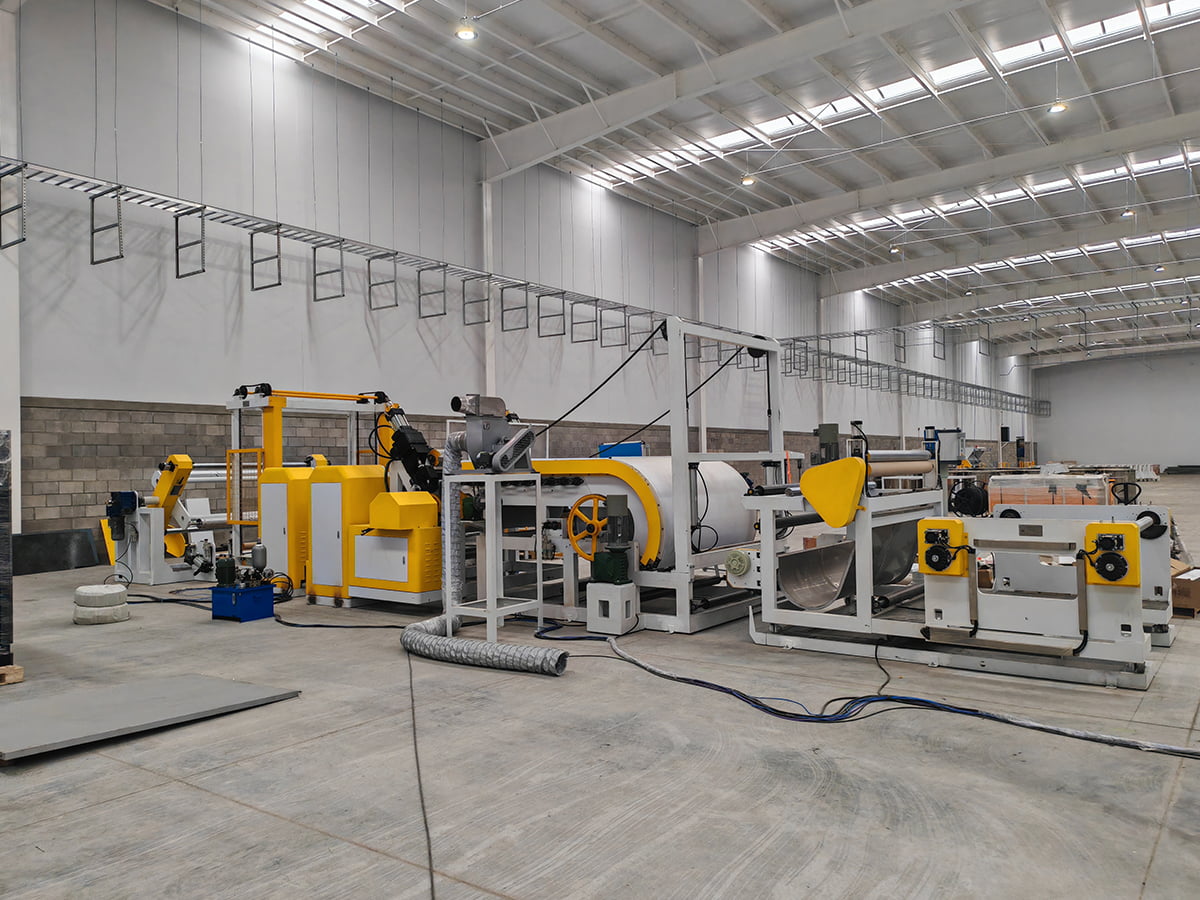 Komposit Kulit PVC/PU, Garis Timbul dan Pelapis Tinjau lini ini untuk produksi dasar kulit PVC/PU berkelanjutan, pelapisan inline, emboss, dan pendinginan, dengan opsi layanan OEM yang dapat disesuaikan. Lihat Produk →
Apa yang Harus Diperiksa Sebelum Membeli Saluran Berbasis Ekstrusi
- Diameter sekrup dan rasio panjang terhadap diameter, disesuaikan dengan kandungan polimer dan pengisi yang sebenarnya ingin Anda gunakan.
- Laju keluaran dibandingkan dengan kecepatan jalur, sehingga jarak pengangkutan dan pendinginan tidak menjadi hambatan.
- Toleransi tebal dan lebar dituliskan dalam kontrak dengan metode pengukuran, bukan sekedar janji.
- Kapasitas pendinginan dan desain kalibrasi untuk profil terberat dalam rencana produk Anda.
- Peralatan hilir termasuk dalam cakupan yang sama, karena pembagian tanggung jawab antar pemasok mempersulit pengoperasian.
- Model layanan: dukungan jarak jauh, pemasangan di lokasi, ketersediaan suku cadang, dan pelatihan operator.
Jika rencana produk Anda berada di antara profil dan bagian yang dibentuk, cara praktisnya sering kali adalah dengan mengekstrusi atau melaminasi lembaran setengah jadi dan kemudian membentuknya. Memahami seluruh rantai proses sebelum penandatanganan menghindari kapasitas pembelian yang tidak dapat Anda gunakan. Anda dapat meninjau apa yang termasuk dalam lini produksi panel laminasi PVC untuk contoh nyata tentang bagaimana stasiun-stasiun tersebut cocok satu sama lain.
Versi Singkat
Ekstrusi menghasilkan produk kontinyu dengan penampang konstan dan menghasilkan uang dalam jangka panjang, biaya perkakas rendah, dan geometri sederhana. Cetakan injeksi membuat bagian-bagian tiga dimensi yang terpisah dan menghasilkan uang dari kemampuan pengulangan, fitur-fitur kompleks, dan jumlah potongan yang tinggi. Tidak ada yang lebih maju dari yang lain. Mereka dibuat untuk berbagai pertanyaan berbeda, dan cara tercepat untuk mengurangi risiko adalah dengan menjelaskan produk Anda, volume tahunan, dan toleransi kritis kepada teknisi peralatan sebelum Anda membandingkan harga. Jika Anda menginginkan percakapan itu, kirimkan spesifikasi produk dan target kapasitas Anda ke tim dan konfirmasikan platform mana yang sesuai dengan kasus Anda.