
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dua lini komposit PET/PP CFRT dapat memiliki harga yang sama, lebar kerja yang sama, dan potensi produksi yang sama hingga 1.200 kg/jam, dan masih berperilaku sangat berbeda di lantai pabrik. Perbedaannya biasanya terletak pada sistem ekstrusi: diameter sekrup dan rasio panjang terhadap diameter, apakah pompa leleh menstabilkan tekanan, bagaimana bibir cetakan disesuaikan, dan bagaimana tumpukan gulungan menghilangkan panas. Setiap tahapan di bagian hilir, mulai dari pembasahan serat hingga tegangan belitan, hanya dapat mempertahankan kualitas yang dihasilkan oleh ekstruder.
Oleh karena itu, aturan praktisnya mudah: tentukan sistem ekstrusi terlebih dahulu dan ukur sisa garis di sekitarnya. Tahap pelapisan, laminasi, atau embossing yang dinilai lebih cepat daripada yang dapat diumpankan oleh ekstruder. Ini adalah kapasitas yang Anda bayar dan tidak pernah Anda gunakan. Ukuran ekstruder untuk keluaran tetapi tidak untuk material yang sebenarnya Anda jalankan akan menghasilkan penyimpangan pengukur, bintik-bintik gel, dan keausan sekrup dini selama masa pakai mesin. Artikel ini membahas apa saja yang termasuk dalam sistem ekstrusi pada lini komposit, cara mencocokkannya dengan PET, PP, PVC, dan senyawa pengisi, toleransi mana yang memiliki bobot komersial, dan apa yang harus diuji sebelum pembayaran akhir.
Apa yang Dianggap sebagai Sistem Ekstrusi pada Jalur Komposit
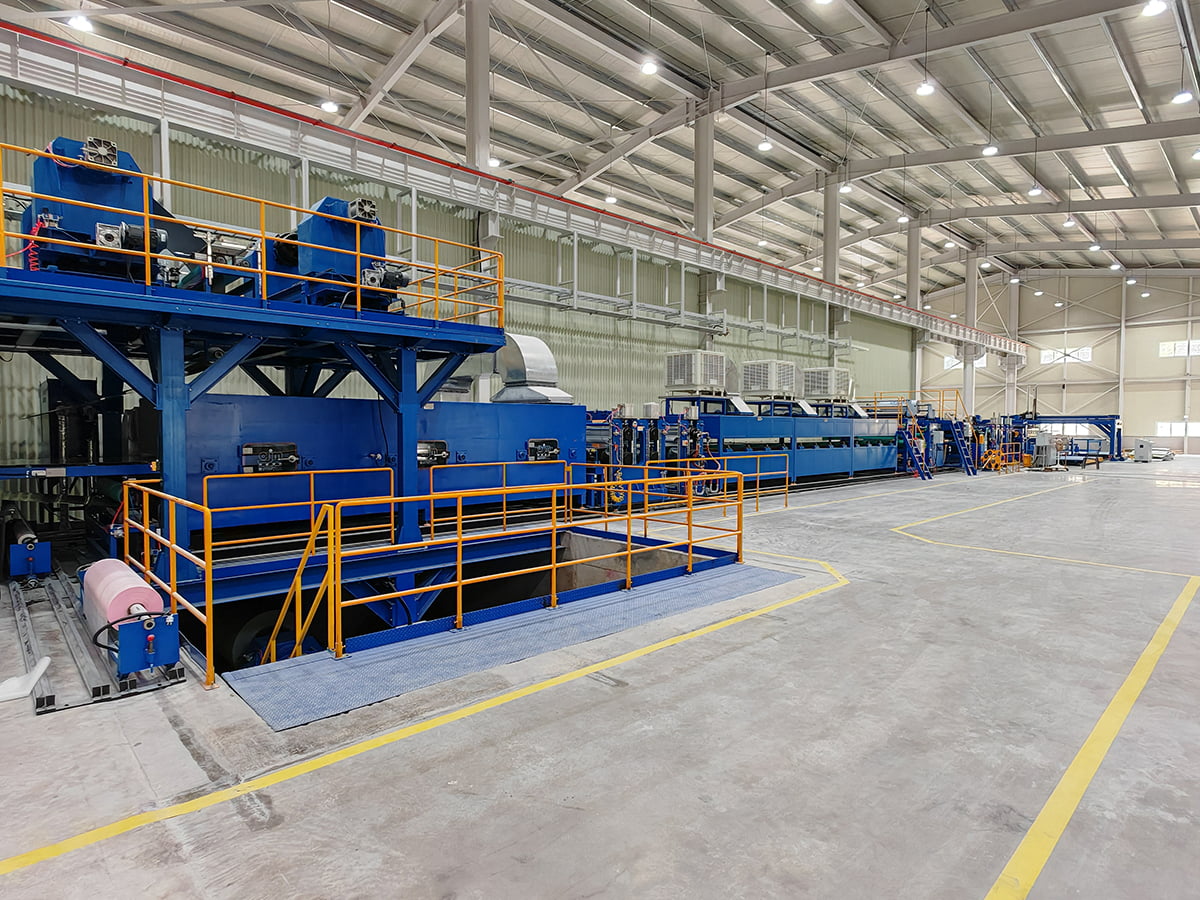
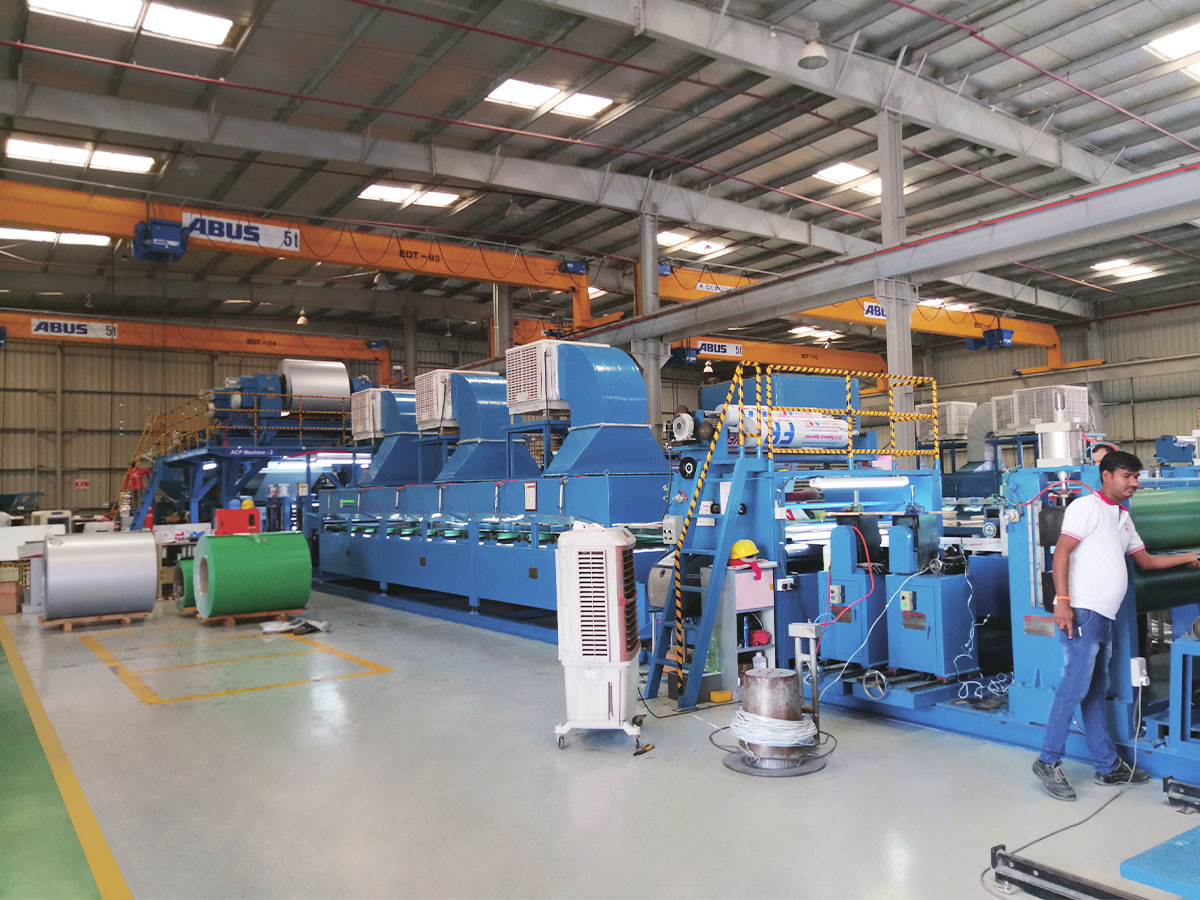
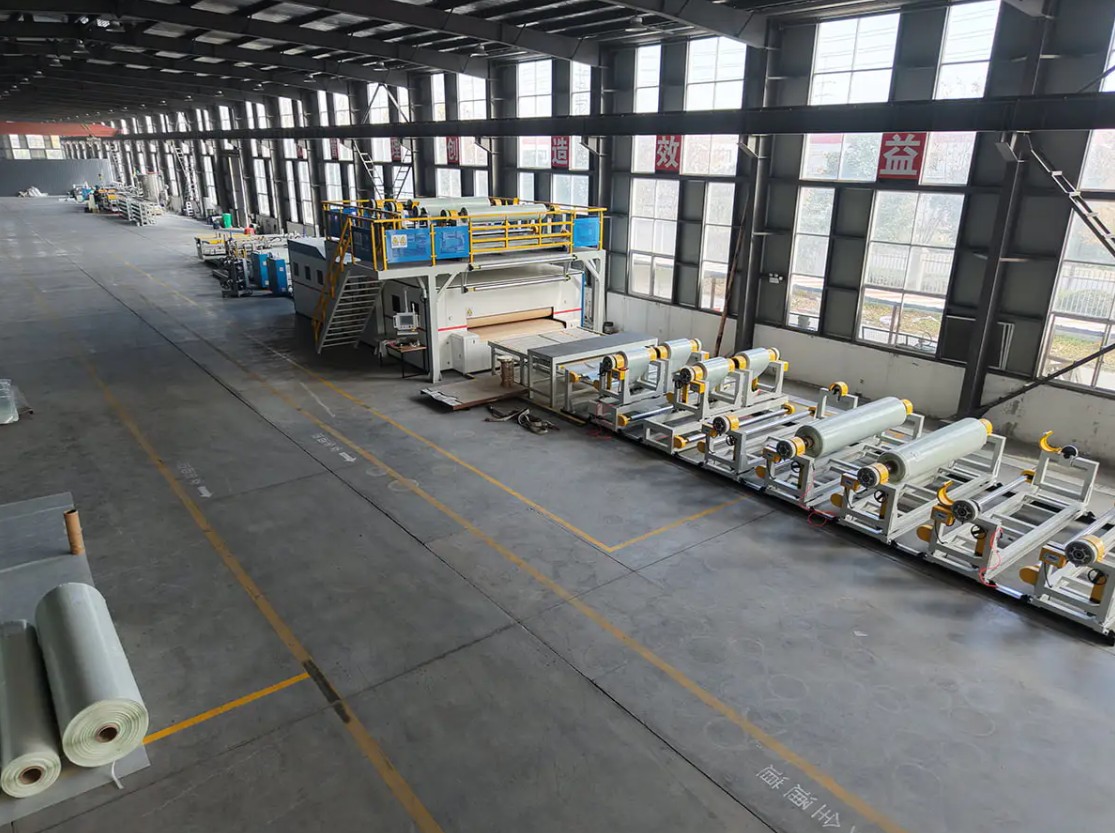
Pada lini produksi komposit, sistem ekstrusi bukanlah satu mesin melainkan rangkaian unit yang harus menyatukan titik setel yang sama: penanganan dan pengeringan material, sekrup dan laras, pompa leleh atau loop pengatur tekanan, cetakan, tumpukan gulungan atau bagian pendingin, dan pengangkutan yang mengatur kecepatan saluran. Ketebalan dibuat pada cetakan, dibekukan pada tahap pendinginan, dan kemudian dilaminasi, diembos atau dilapisi.
Tugasnya berubah seiring dengan produk. Garis CFRT mengekstrusi lelehan tipis dan panas yang harus membasahi serat kontinu, sedangkan garis lantai mengekstrusi lembaran berisi banyak yang kemudian dikalender ke ukuran akhir. Tabel di bawah ini menunjukkan bagaimana kategori perangkat keras yang sama berpindah prioritas dari satu produk ke produk lainnya.
| Tipe garis | Tugas ekstrusi | Polimer yang khas | Verifikasi terlebih dahulu |
|---|---|---|---|
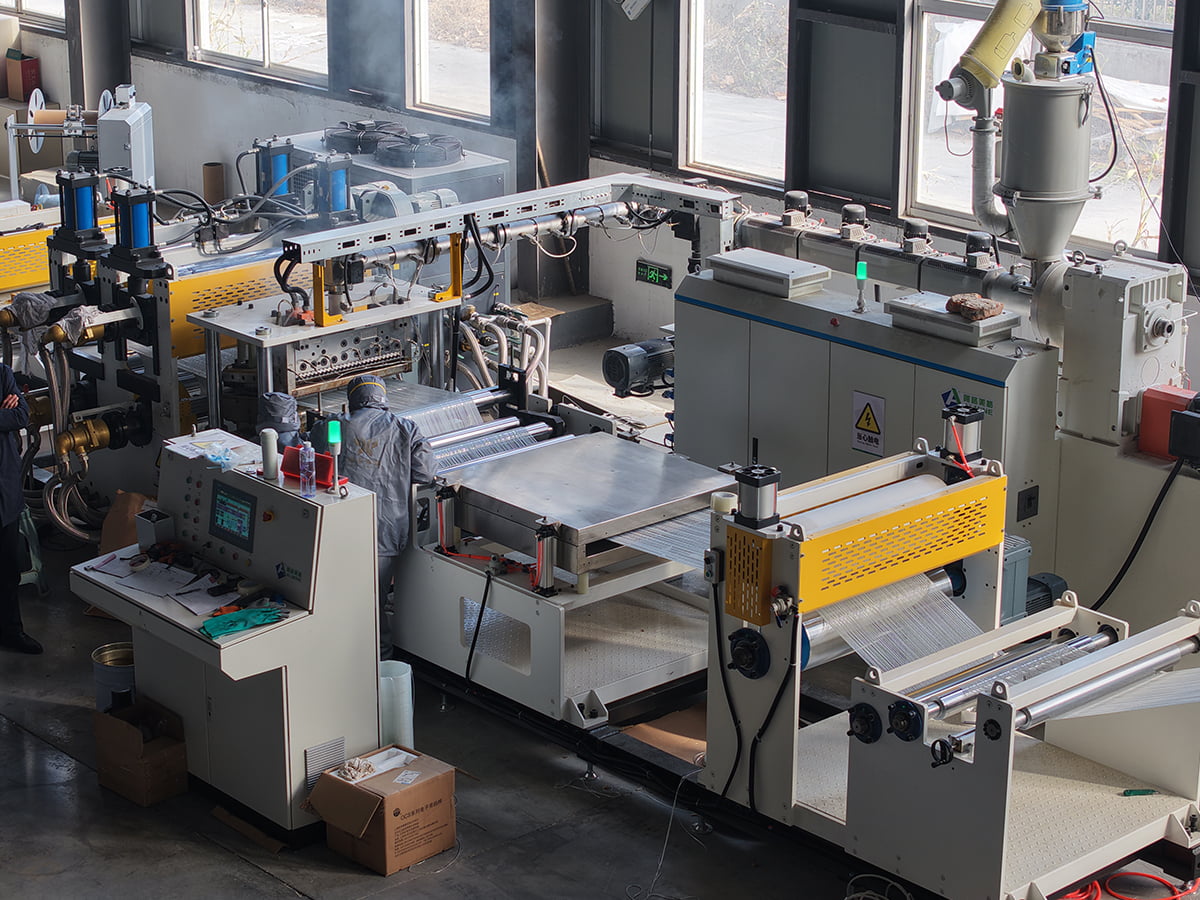
| Garis komposit PET/PP CFRT | Lelehkan impregnasi serat kontinyu, kemudian pembentukan lembaran dan laminasi | PET, PP, kadang PA | Keseragaman suhu leleh pada lebar cetakan dan pembasahan serat pada kecepatan garis target |
| Lini produksi lantai SPC | Ekstrusi lembaran PVC yang diisi, kalender dan laminasi hingga lapisan aus | PVC dengan pengisi kalsium karbonat | Ketahanan aus sekrup dan laras, lebar keluaran per cetakan, kontrol pengukur setelah penanggalan |
| Garis timbul dan pelapis kulit PVC/PU | Gabungkan plastisisasi dan pelapisan pada kertas atau kain pelepas | Senyawa PVC, PU | Pengulangan ketebalan lapisan, stabilitas suhu gulungan, tingkat cacat permukaan |
| Komposit logam dan garis pelapis koil | Lapisan perekat dan pelapis daripada ekstrusi massal | PE, PUR, perekat film | Apakah lembaran inti dibeli atau diproduksi sendiri, dan bagaimana adhesi divalidasi |
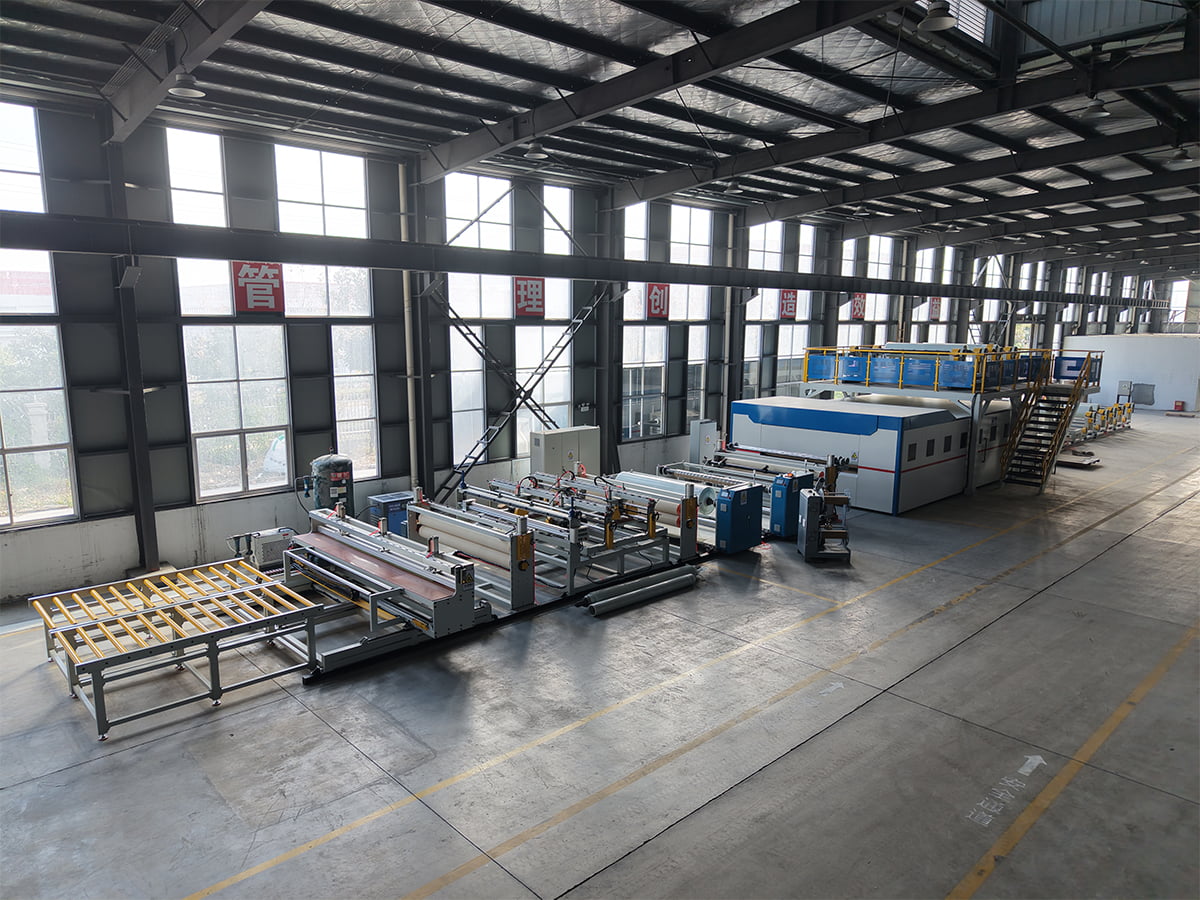 Lini Produksi Bahan Komposit PET/PP CFRT Garis komposit CFRT untuk PET/PP, relevan ketika tugas ekstrusi harus membasahi serat kontinu daripada menjalankan lembaran lantai yang diisi. Lihat Produk →
Cocokkan Extruder dengan Perilaku Material, Bukan Hanya Outputnya
Kutipan biasanya dibandingkan dengan kilogram per jam. Angka tersebut hanya berarti jika disebutkan untuk polimer tertentu, geometri sekrup tertentu, dan ketebalan produk tertentu. Sekrup yang menjalankan PET dengan nyaman dapat menyebabkan kekurangan pada senyawa PVC yang diisi, dan sekrup yang dioptimalkan untuk senyawa yang diisi dapat menyebabkan pergeseran berlebihan pada lelehan yang peka terhadap panas.
Poin yang menentukan apakah ekstruder bekerja
- Pengumpanan dan pengeringan: PET menyerap kelembapan dan harus dikeringkan hingga titik embun yang terkendali, jika tidak, hidrolisis akan muncul sebagai kehilangan kekuatan dan gelembung. PP membutuhkan lebih sedikit pengeringan namun lebih sensitif terhadap lonjakan suhu leleh.
- Geometri sekrup: rasio kompresi, bagian penghalang dan elemen pencampur mengikuti viskositas lelehan dan beban pengisi. Tanyakan gambar sekrupnya, bukan hanya diameternya.
- Perlindungan keausan: kalsium karbonat, serat kaca, dan pengisi mineral bersifat abrasif. Laras bimetalik dan sekrup yang diperkeras memperpanjang umur kerja, dan perbedaannya terlihat pada konsistensi alat ukur setelah dua atau tiga tahun.
- Stabilitas tekanan: pompa leleh antara ekstruder dan die mempersempit variasi ketebalan dan memisahkan tekanan die dari fluktuasi kecepatan sekrup. Pada lembaran yang tipis dan bernilai tinggi, hal ini biasanya bernilai investasi.
- Desain cetakan: cetakan gantungan baju dengan bibir yang dapat disesuaikan secara individual sesuai dengan lembaran lebar, sedangkan cetakan slot dengan geometri internal yang lebih rapat sesuai dengan lapisan tipis. Lebar cetakan harus sesuai dengan lebar akhir ditambah kelonggaran trim.
Jalankan uji coba dengan resin dan pengisi Anda sendiri pada ketebalan target Anda sebelum pesanan dikonfirmasi. Kinerja sekrup pada bahan referensi pemasok memberi tahu Anda kurang dari yang Anda inginkan.
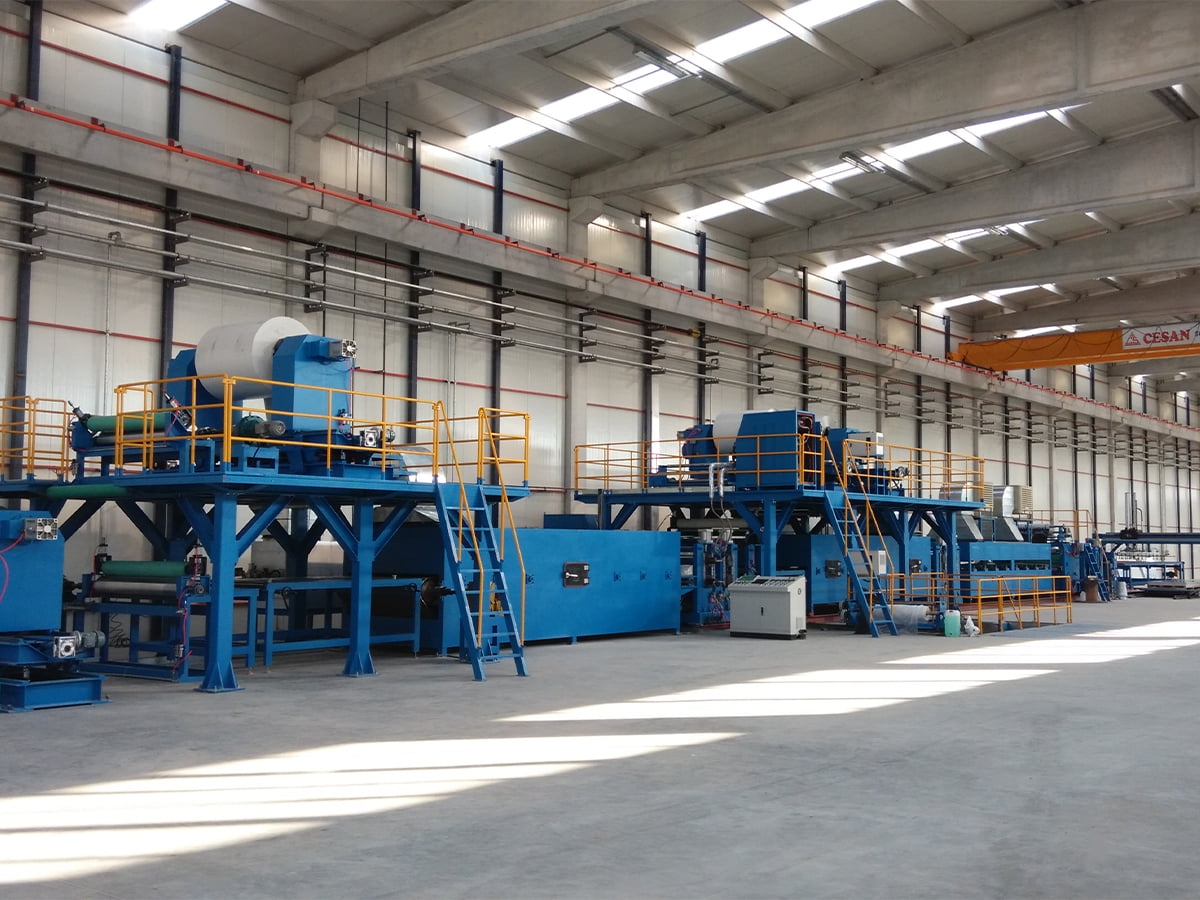
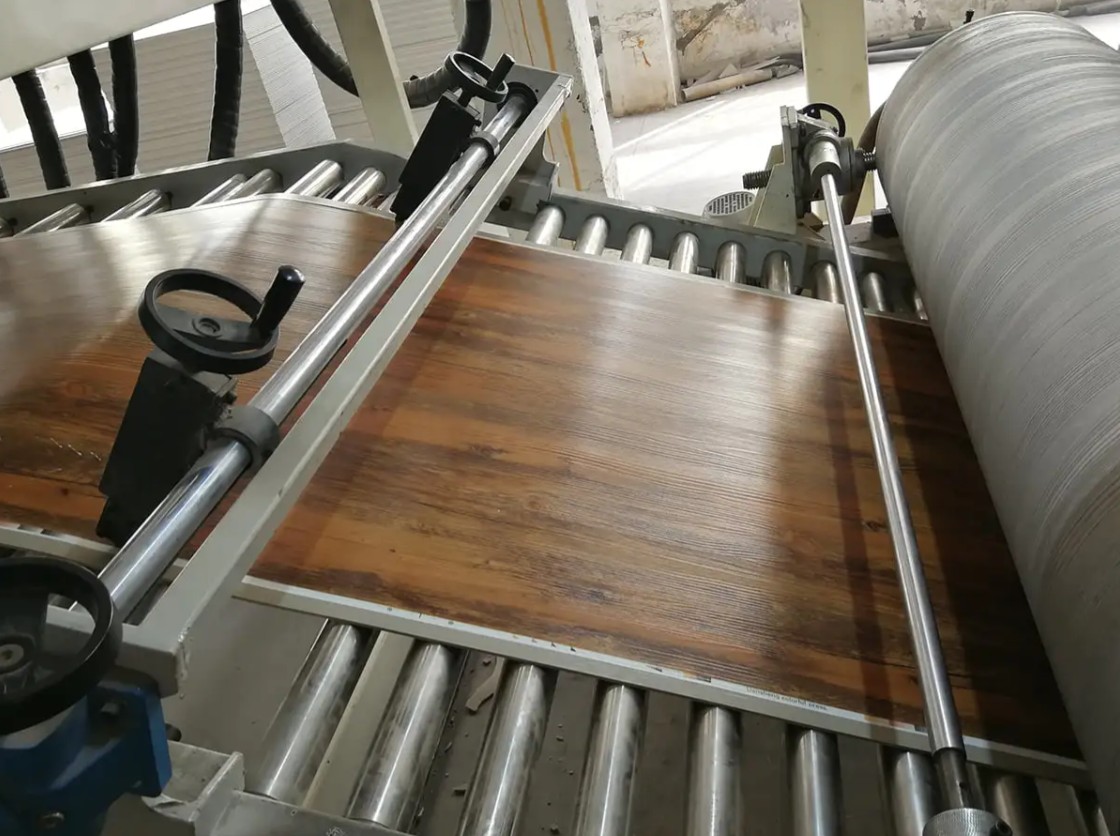
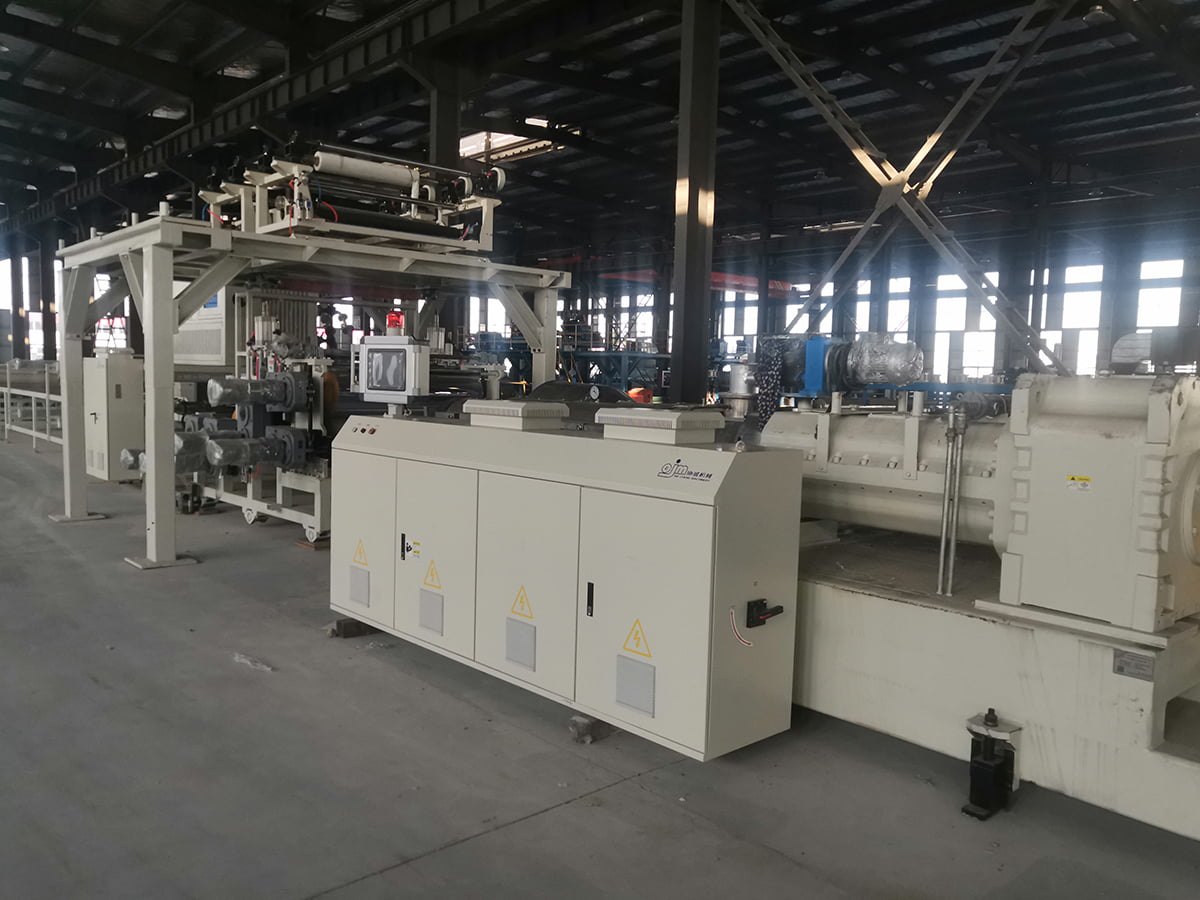 Lini Produksi Komposit Lantai Plastik Batu SPC Garis komposit lantai SPC mengekstrusi inti PVC dan kalsium karbonat, kemudian melaminasi film, lapisan aus dan emboss; kontrol pengukurnya mempengaruhi penggunaan material. Lihat Produk →
Toleransi Yang Menentukan Biaya Material
Toleransi ketebalan adalah saat kualitas ekstrusi berubah menjadi uang. Ambil lembaran PVC yang diisi dengan ukuran nominal 1,0 mm dan kepadatan sekitar 1,4 gram per sentimeter kubik: satu meter persegi lembaran yang bagus memiliki berat sekitar 1,4 kg. Jika extruder dan roll stack bertahan plus atau minus 2 persen, konsumsi rata-rata tetap mendekati nominal. Jika variasi berjalan pada plus atau minus 5 persen dan operator menargetkan bagian atas pita untuk menghindari titik tipis, bobot rata-rata akan meningkat sekitar 3 persen. Pada produksi tahunan seluas 1.000.000 meter persegi yang berarti sekitar 42 ton senyawa tambahan, sebelum harga resin, biaya pengiriman dan energi yang digunakan untuk melelehkannya.
Variasi lebar sama pentingnya dengan ketebalan rata-rata. Lembaran yang berukuran tepat di tengah dan tipis di kedua tepinya memaksa Anda untuk memotong lebih lebar, dan bahan yang dipangkas adalah produk jadi yang tidak dapat Anda jual. Rentang penyetelan bibir cetakan, keseimbangan aliran internal, dan kenop putar adalah penyebab umum, dan paling murah untuk diperbaiki pada tahap spesifikasi.
Perilaku startup juga memerlukan biaya. Sistem ekstrusi dengan respons termal yang cepat dan kontrol tekanan yang stabil mencapai produk yang dapat dijual lebih cepat setelah pergantian, sehingga mengurangi sisa dalam jangka pendek dan membuat produksi batch kecil dengan kualitas khusus masuk akal secara komersial.
Tahapan Hilir Harus Seukuran dengan Extruder
Sistem ekstrusi menentukan kecepatannya, namun tidak dapat menyelesaikan pekerjaannya sendirian. Tumpukan gulungan pendingin yang menghilangkan panas terlalu lambat memaksa Anda memperlambat saluran, sehingga meningkatkan waktu tinggal lelehan dan berisiko mengalami degradasi. Penjepit laminasi harus disinkronkan dengan kecepatan pengangkutan sehingga ketegangan tetap konstan dari cetakan ke penggulung, dan pengukur ketebalan sejajar hanya berguna jika loop kontrol benar-benar dapat menyesuaikan kecepatan sekrup atau baut cetakan dengan cukup cepat.
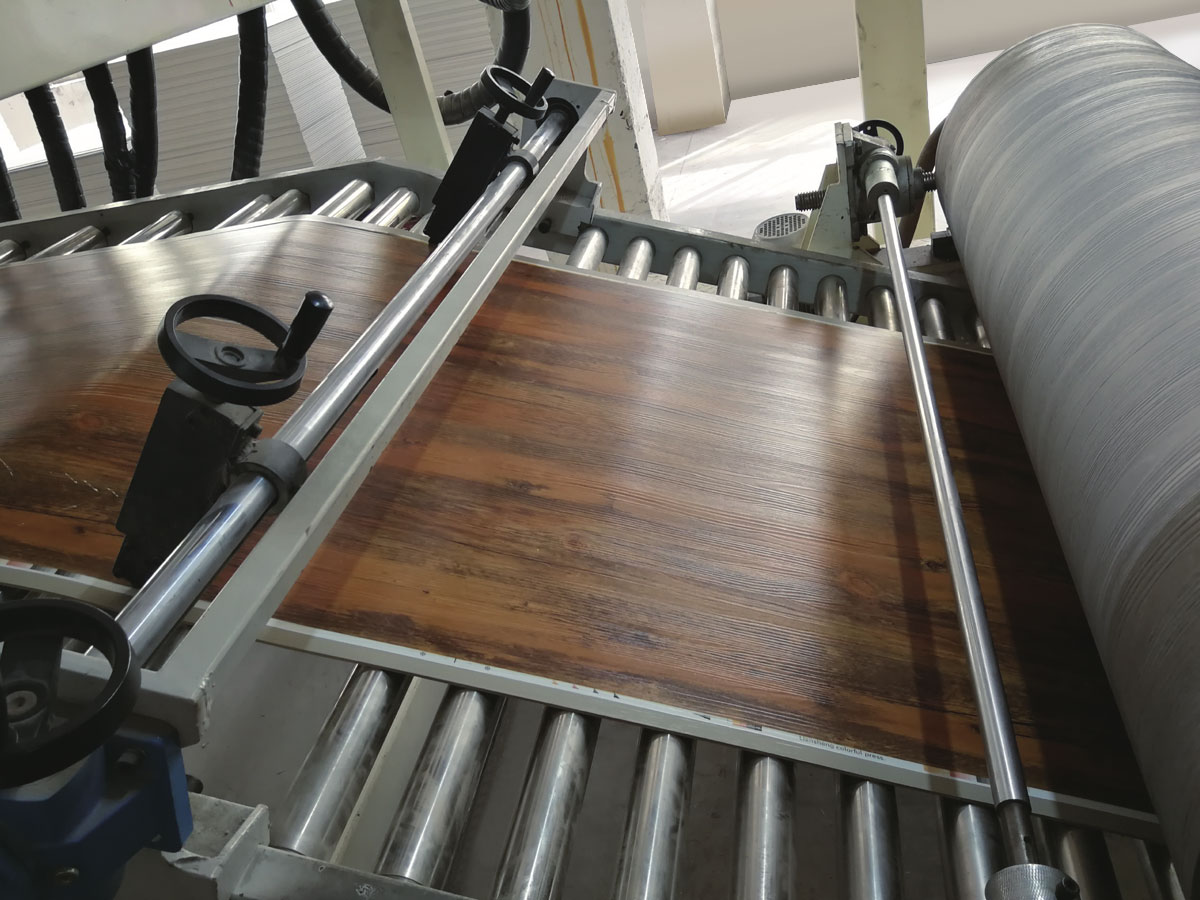
Untuk lantai, tahap embossing dan lapisan keausan menentukan kualitas permukaan dan ketahanan slip, sehingga kontrol suhunya harus seketat ekstruder. Untuk kulit PVC dan PU, pengulangan ketebalan lapisan dan stabilitas suhu gulungan mendorong penampilan dan penggunaan bahan, itulah sebabnya parameter ini termasuk dalam uji penerimaan dan bukan dalam brosur. Jika Anda mempertimbangkan proyek lantai atau panel secara lebih luas, ada baiknya Anda memahaminya apa saja yang termasuk dalam lini produksi panel laminasi PVC sebelum memperbaiki kapasitas ekstrusi.
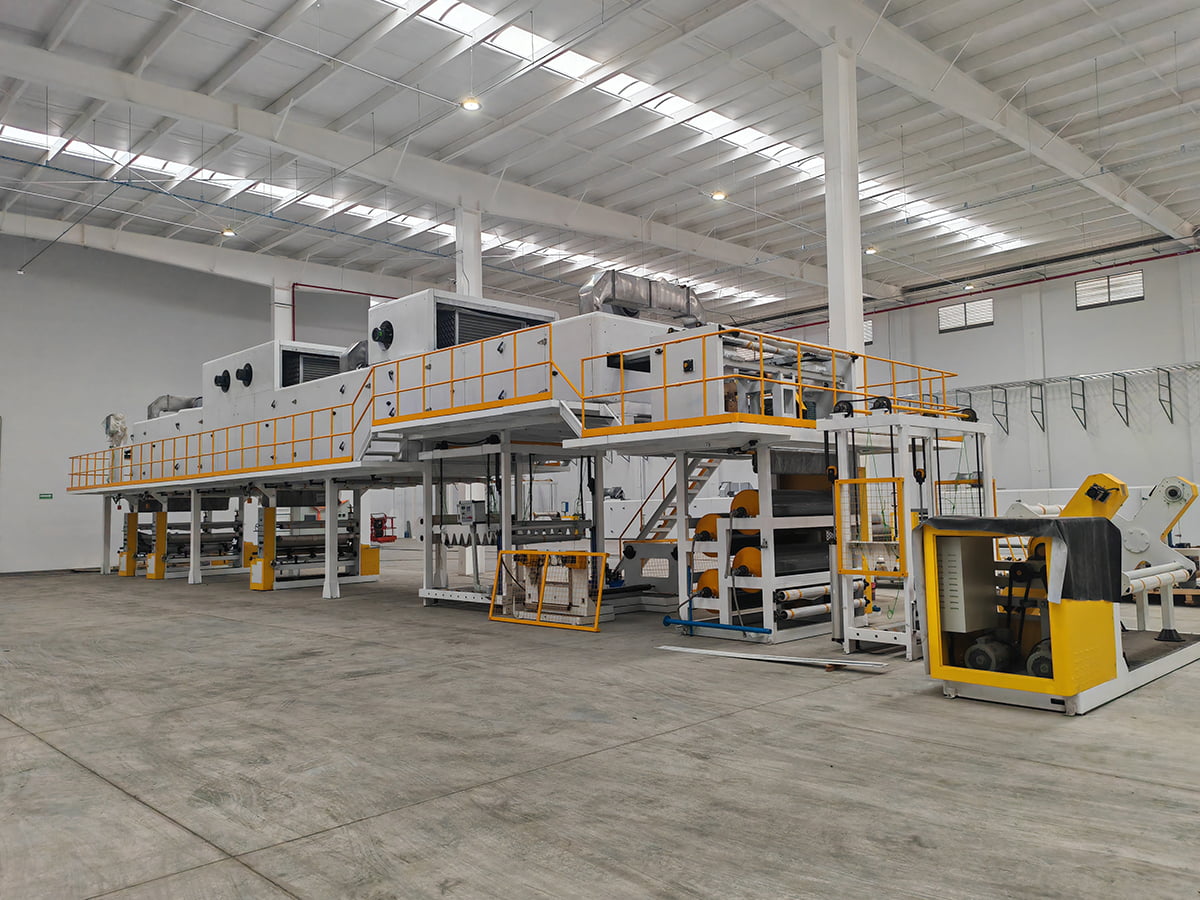
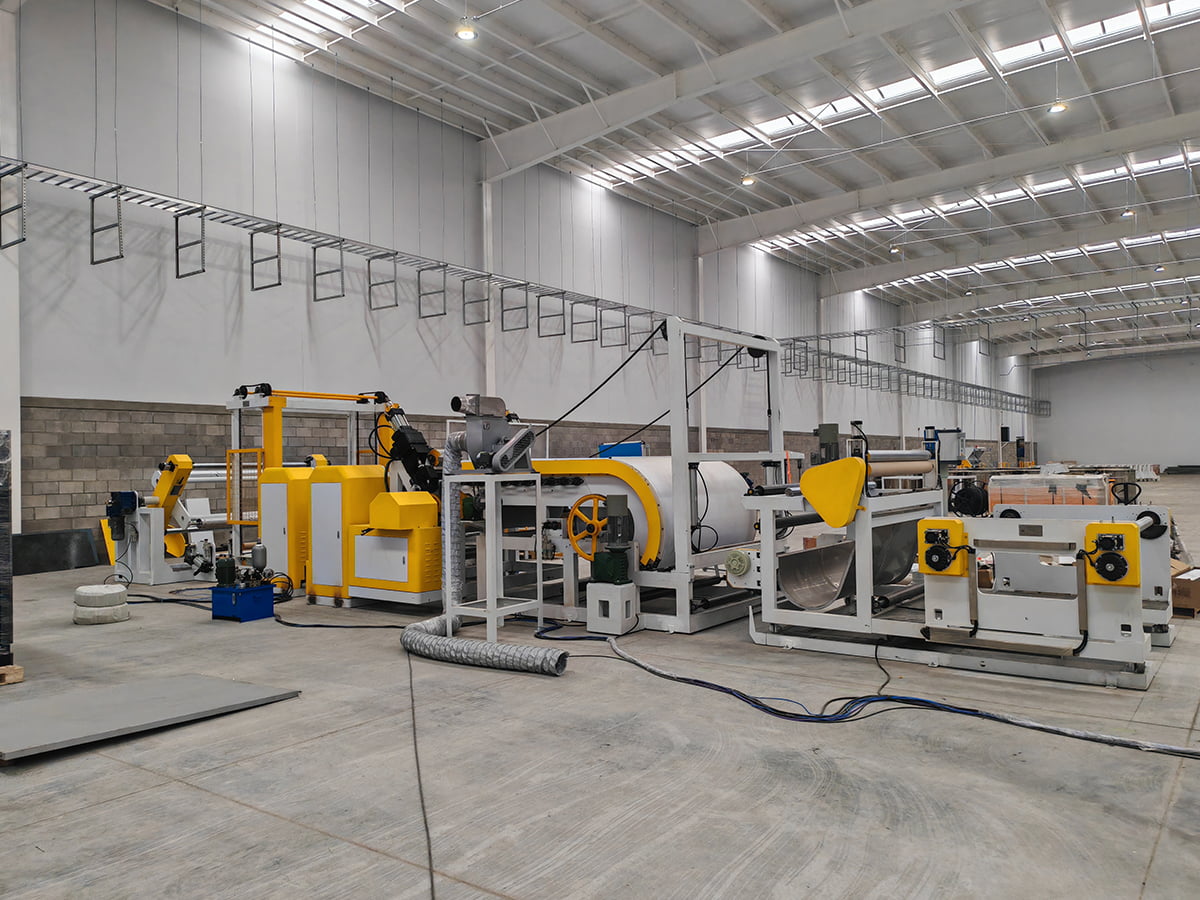 Garis Timbul dan Pelapis Komposit Kulit PVC/PU Komposit kulit PVC/PU, garis timbul dan pelapisan yang relevan ketika pengulangan ketebalan lapisan dan stabilitas suhu gulungan harus diperiksa sebelum spesifikasi. Lihat Produk →
Daftar Periksa Pengadaan dan Penerimaan
Gunakan urutan berikut saat menentukan jalur baru atau mengganti ekstruder yang tidak lagi memiliki pengukur.
- Nyatakan paket polimer, pengisi dan aditif bersama dengan data aliran leleh atau viskositas.
- Nyatakan ketebalan akhir dan pita toleransinya, ditambah lebar dan kelonggaran trim.
- Nyatakan keluaran yang diperlukan pada ketebalan tersebut dan kecepatan garis yang diperlukan untuk mencapainya.
- Minta gambar sekrup dan laras, rasio panjang terhadap diameter, rasio kompresi, dan perlindungan keausan.
- Konfirmasikan lebar cetakan, rentang penyesuaian bibir, dan desain aliran internal.
- Konfirmasikan kapasitas pendinginan dan konfigurasi tumpukan gulungan pada kecepatan saluran maksimum.
- Setujui uji coba dengan material Anda sendiri dan rencana pengambilan sampel: ketebalan sepanjang lebar, keluaran, energi per kilogram, cacat permukaan, dan tingkat sisa awal.
- Setujui cakupan suku cadang dan waktu tunggu untuk sekrup, barel, bibir cetakan, dan penutup gulungan.
- Setujui cakupan layanan: dukungan jarak jauh, commissioning di lokasi, pelatihan operator, dan ketentuan garansi.
Jalur Khusus, Layanan dan Suku Cadang
Konfigurasi standar jarang mencakup setiap produk. Ketika pelanggan membutuhkan struktur lapisan yang berbeda, lebar yang tidak biasa, atau pengaturan ekstrusi bersama khusus, jalur yang dibuat khusus lebih masuk akal daripada berkompromi pada model katalog. Jiangsu XieCheng Intelligent Equipment, yang berbasis di Zona Pengembangan Ekonomi Jinhu di Huai'an, Jiangsu, membangun jalur produksi standar dan non-standar. Grup yang dimilikinya telah diakui sebagai pusat penelitian teknik provinsi untuk panel komposit aluminium tahan api A2 dan peralatan produksinya, dan sebagai perusahaan kredit kualitas kelas AA, yang merupakan konteks yang berguna ketika Anda menilai kedalaman teknik, bukan harga saja.
Setelah pengiriman, dukungan lebih penting daripada lembar spesifikasi. Bantuan jarak jauh, layanan di lokasi, dan pasokan suku cadang menjaga jalur tetap berjalan ketika sekrup aus atau bibir cetakan perlu diganti, dan waktu respons tersebut harus dituangkan dalam kontrak. Anda bisa menghubungi tim teknik melalui halaman kontak dengan data material Anda, ketebalan target, dan keluaran yang dibutuhkan.
Sistem ekstrusi menghargai keputusan awal. Pilih sekrup, cetakan, kontrol tekanan, dan kapasitas pendinginan terhadap material yang sebenarnya Anda jalankan dan toleransi yang benar-benar diterima pelanggan Anda, lalu sesuaikan ukuran laminasi, emboss, dan belitan. Urutan tersebut membuat biaya modal terikat pada keluaran yang dapat digunakan, bukan nomor brosur, dan membuat ukuran, sisa, dan konsumsi bahan dapat diprediksi sejak giliran produksi pertama.