
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bayangkan garis komposit logam kontinu berjalan dengan kecepatan 12 meter per menit. Bagian laminasi mempertahankan kecepatannya, namun kumparan pertama menunjukkan garis-garis permukaan, tepi bergelombang, dan delaminasi sesekali. Kesalahannya bukan pada pers utama. Suhu inti melayang, strip aluminium tidak dibersihkan dengan benar, dan recoiler menerapkan tegangan yang tidak merata. Ini semua adalah pekerjaan yang ditugaskan pada peralatan bantu, yaitu sistem pendukung yang memutuskan apakah mesin utama benar-benar dapat mengirimkan hasil yang dapat dijual pada kecepatan desainnya.
Apa yang dimaksud dengan peralatan bantu dalam produksi?
Secara formal, peralatan bantu berarti setiap mesin atau sistem yang mendukung suatu proses utama dan bukan melakukan proses itu sendiri. Dalam cetakan injeksi plastik, peralatan tambahan meliputi pengering hopper, pemuat vakum, pendingin, pengontrol suhu cetakan, dan granulator. Dalam pengerukan, mencakup pompa booster, pipa terapung, dan sistem kontrol yang menjaga agar kapal keruk tetap beroperasi. Pada kendaraan komersial, ini mencakup tail lift, winch, kompresor, dan sistem perkakas hidrolik. Dalam setiap kasus, polanya sama: unit utama membentuk, membentuk, atau memindahkan produk, dan unit tambahan menyiapkan, memberi makan, mendinginkan, mengeringkan, menyelesaikan, memeriksa, atau menangani bahan di sekitarnya.
Memanggil sistem bantu tidak berarti itu opsional. Pada jalur panel komposit logam, laminator utama tidak dapat menghasilkan daya rekat yang bersih jika kumparan aluminium membawa minyak bergulir ke dalam gigitan. Itu tidak dapat mempertahankan kekuatan ikatan jika lembaran inti basah. Ia tidak dapat menghasilkan panel persegi jika tegangan belitan berubah setiap beberapa menit. Fungsi tambahan menentukan cakupan kerja praktis dari keseluruhan lini.
Empat kelompok peralatan bantu dalam panel kontinu dan garis koil
Garis kontinu untuk panel komposit logam atau kumparan berlapis mengikuti urutan yang sama di setiap pabrik: pemasukan strip, perawatan permukaan, pelapisan atau laminasi, pengawetan, penyelesaian akhir, dan penggulungan ulang. Empat kelompok tambahan muncul di hampir setiap tata letak. Mereka memutuskan seberapa bersih strip tersebut, seberapa stabil suhu proses, seberapa akhir produk tersebut, dan seberapa baik kumparan akhir digulung.
| Kelompok | Tugas utama | Perangkat keras yang khas | Hasil jika diabaikan |
|---|---|---|---|
| Persiapan bahan | Bersihkan, panaskan, dan sejajarkan strip sebelum pelapisan atau laminasi | Uncoiler, akumulator, saluran pembersih pra-perawatan | Pelapisan meleset, kekosongan laminasi, pembasahan perekat yang tidak konsisten |
| Pengkondisian proses | Kontrol suhu, proses curing, dan masukan panas selama pelapisan | Oven, pendingin, unit pengatur suhu, zona pemanas | Lapisan kurang awet, panel melengkung, pengurangan kecepatan jalur paksa |
| Finishing dan konversi permukaan | Tambahkan tekstur, profil, film, atau format potong-menurut | Mesin emboss, laminator film, garis alur, gunting | Nilai tambah rendah, penanganan ekstra, ketidakmampuan mengirimkan panel jadi |
| Mundur dan penanganan | Pertahankan ketegangan, perbaiki bentuk, dan bangun gulungan akhir yang rapat | Garis penggulungan ulang koil, pengatur tegangan, penggulung kembali | Kumparan teleskopik, kerusakan tepi, kerusakan strip berulang kali |
Persiapan dan pembersihan bahan
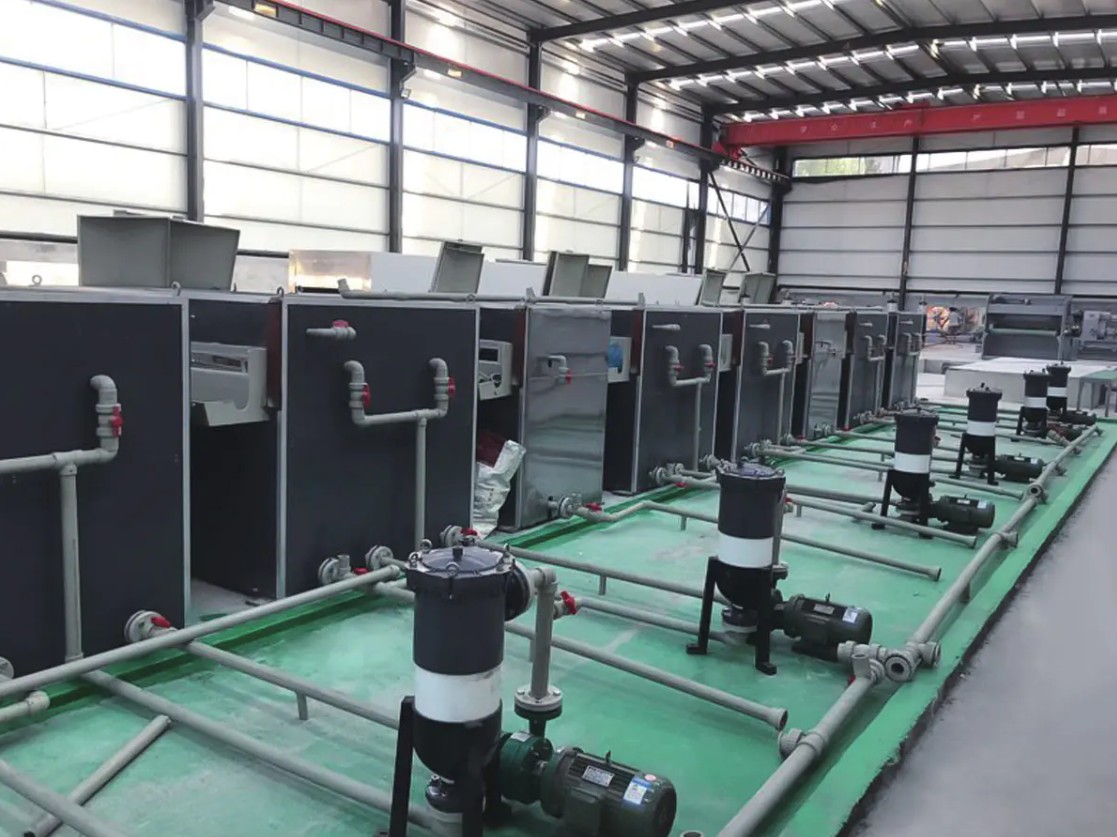
Sebelum lapisan dapat merekat dengan baik, permukaan aluminium atau baja harus bebas dari minyak, debu, dan oksida. Jalur pembersih pra-perawatan mengontrol konsentrasi penangas bahan kimia, suhu air bilas, dan bagian pengeringan. Keluarannya secara langsung mengubah daya rekat lapisan dan ketahanan korosi akhir. Penyimpangan pH yang kecil dapat mengurangi berat lapisan konversi sehingga lapisan mulai terkelupas setelah beberapa hari di lapangan.
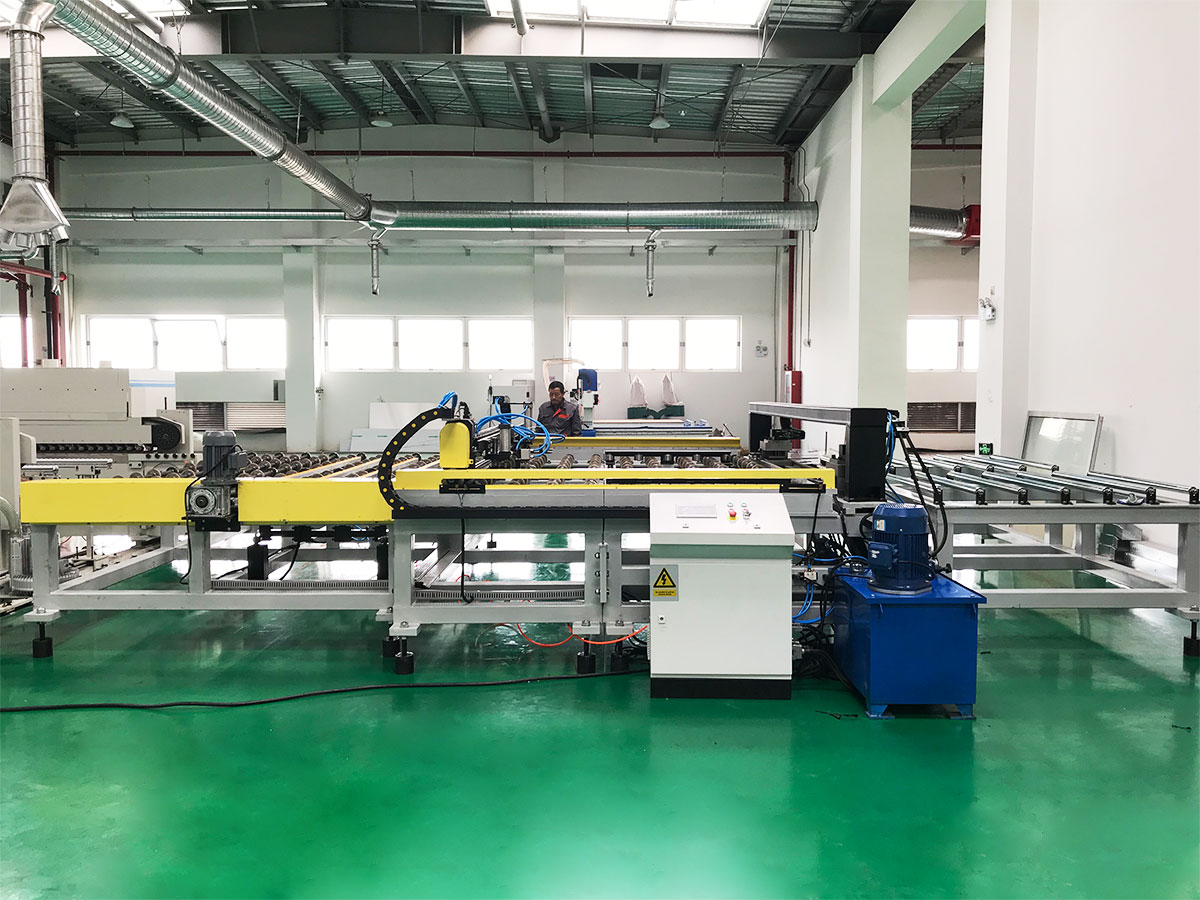
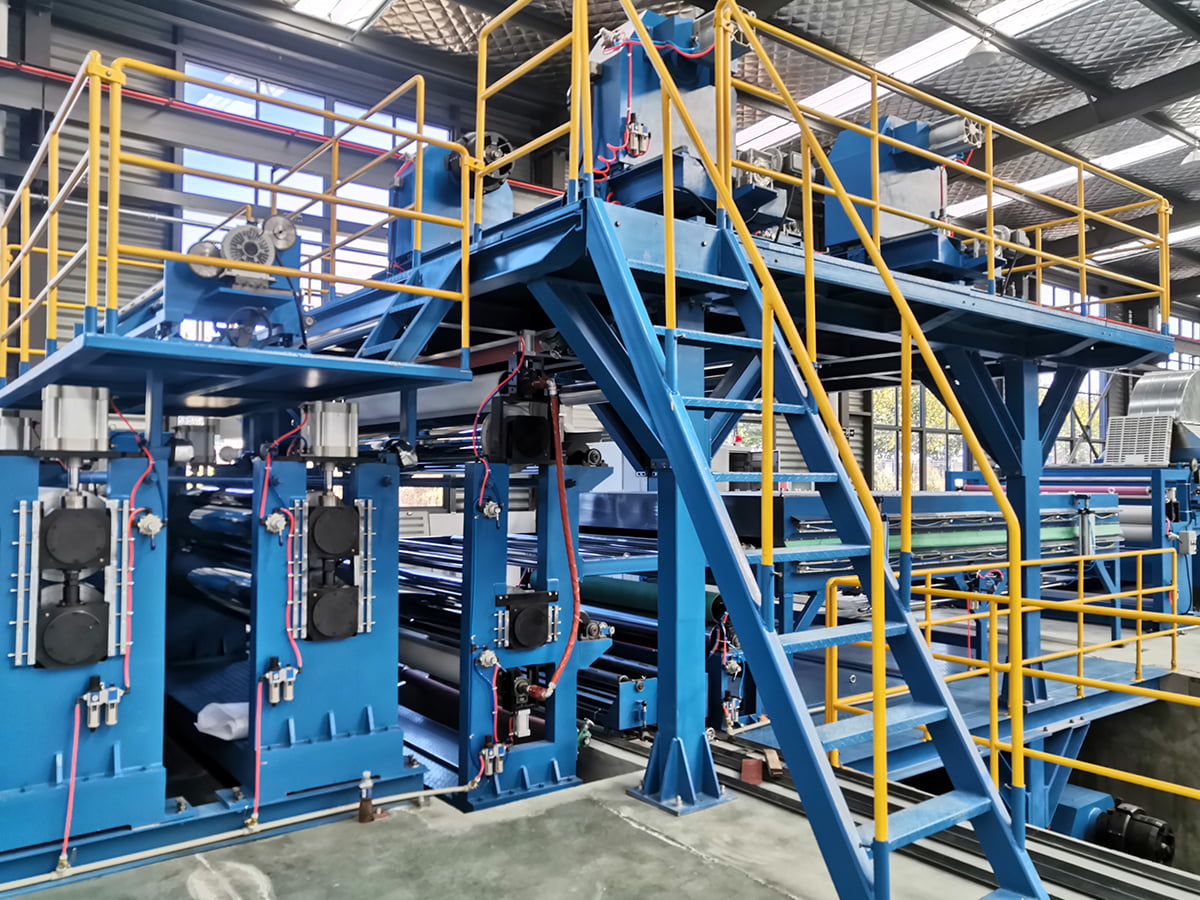
 Jalur Pembersihan Pretreatment untuk Perawatan Permukaan Kumparan Logam Garis pembersih ini menghilangkan minyak bergulir, debu, dan oksida sebelum pelapisan, yang secara langsung mempengaruhi daya rekat dan ketahanan terhadap korosi. Teks ini menekankan bahwa penyimpangan pH sekecil apa pun dapat menyebabkan kegagalan pelapisan, sehingga peralatan ini penting untuk kualitas hilir. Lihat Produk →
Finishing dan konversi permukaan
Setelah dilaminasi atau dilapisi, bahan tersebut tetap harus menjadi suatu produk. Mesin embossing menambah tekstur, mesin laminator film mengaplikasikan film pelindung atau dekoratif, dan peralatan grooving dan pemotongan menciptakan lebar dan format yang dipesan pelanggan. Mesin-mesin ini biasanya berada di bagian hilir proses utama, namun mereka mengontrol nilai yang dikirimkan setiap meter persegi.
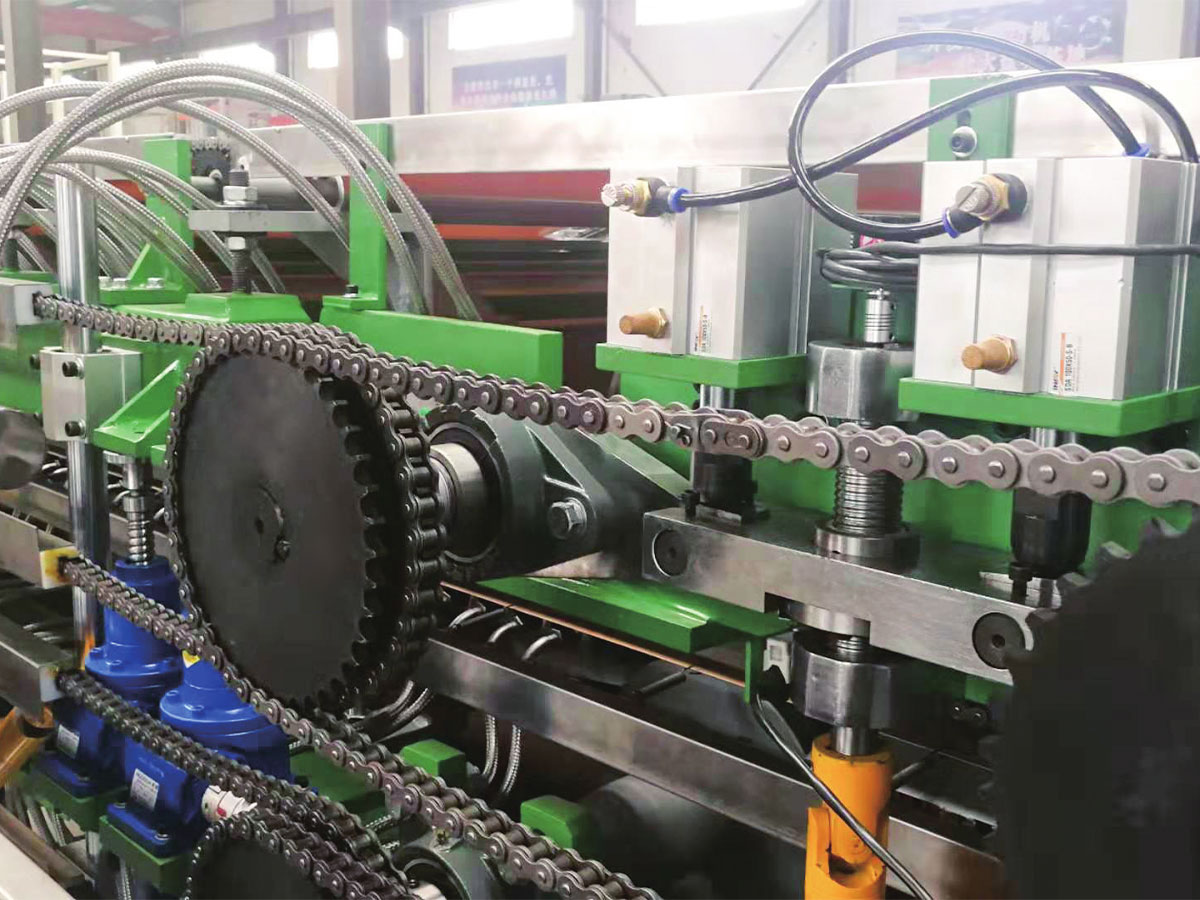
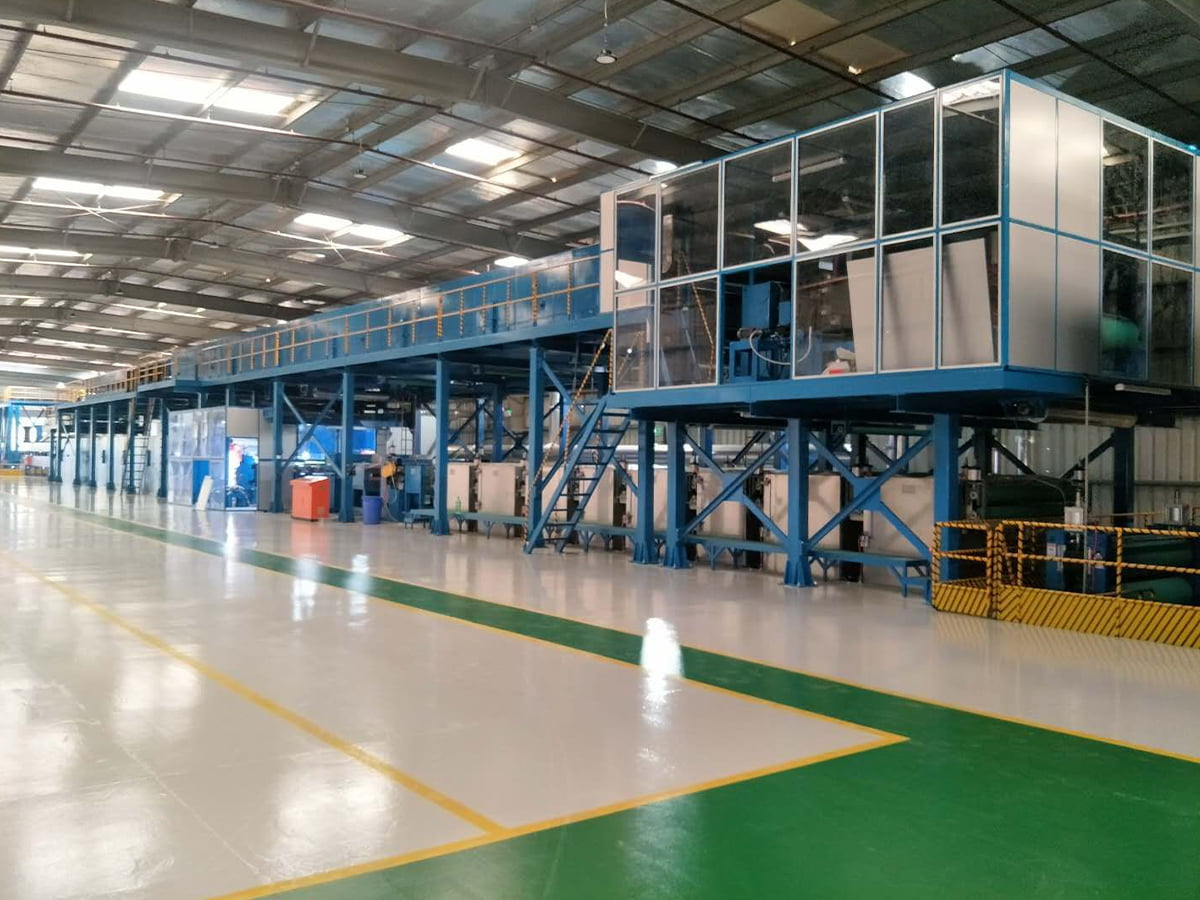
Mesin Emboss untuk Menambah Tekstur dan Kekakuan pada Panel Setelah pelapisan, embossing menambahkan pola tiga dimensi yang meningkatkan estetika dan kekuatan struktural. Mesin ini mengontrol nilai yang dikirimkan setiap meter persegi, memberikan tekstur dan presisi yang dapat disesuaikan dan memenuhi spesifikasi pelanggan. Lihat Produk → Mundur dan penanganan
Jalur proses berkelanjutan menghasilkan kumparan, bukan produk akhir. Garis penggulungan ulang koil memutar kembali kumparan yang diberi celah atau dilapisi untuk menghilangkan cacat, meningkatkan teleskop, dan mengatur panjang atau ukuran tepat yang diperlukan pada langkah produksi berikutnya. Pengendalian ketegangan sangat penting; ketegangan yang tidak merata dapat meregangkan aluminium tipis secara permanen dan mengubah gulungan yang dapat dijual menjadi potongan.
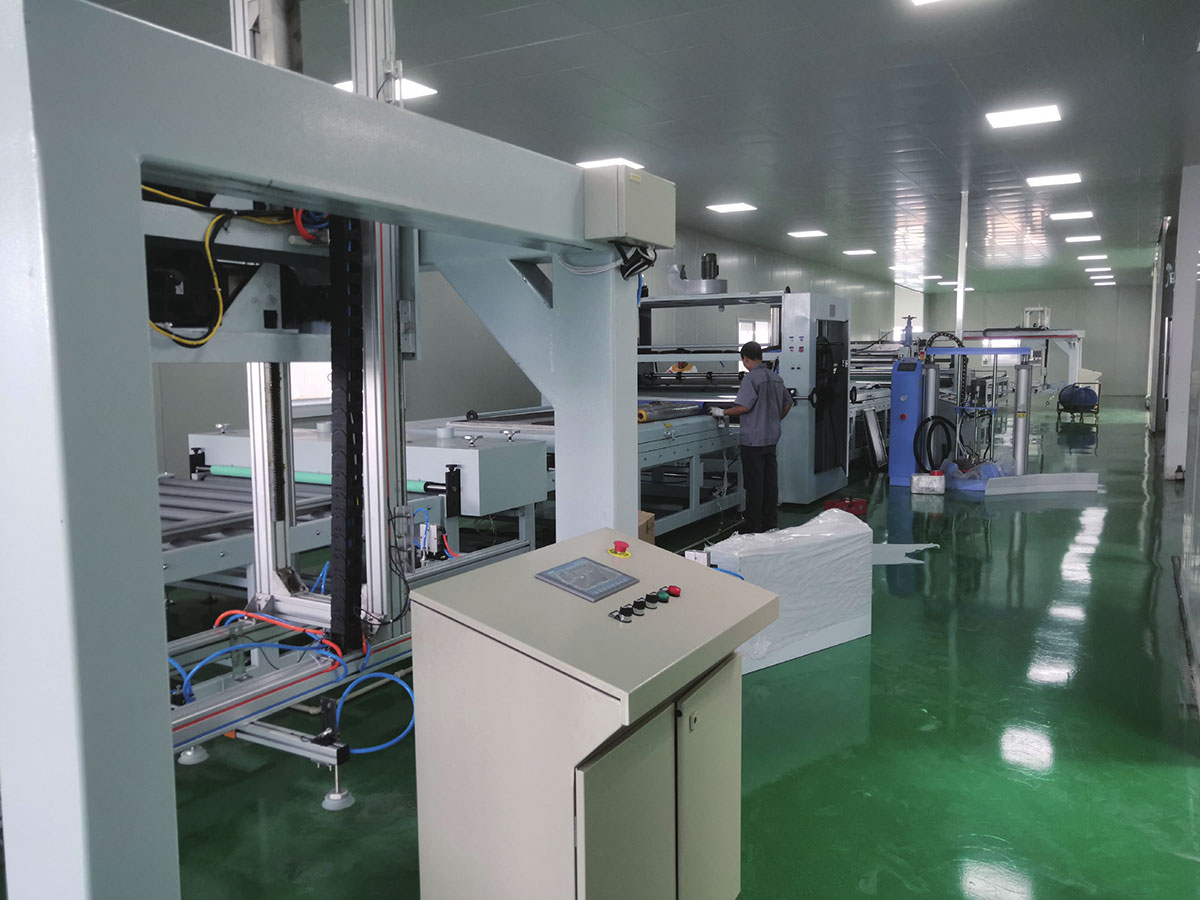
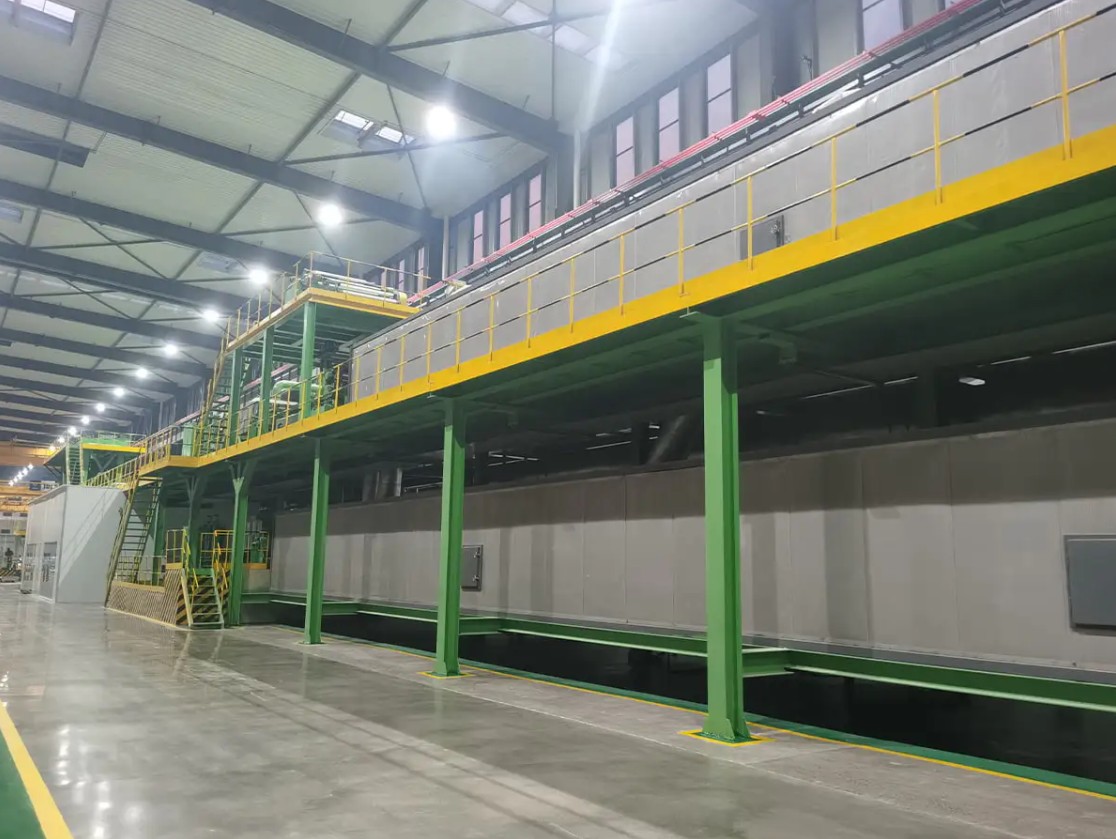
Lini Produksi Coil Rerolling untuk Penyelesaian dan Inspeksi Garis penggulungan ulang ini memundurkan, menggorok, dan memeriksa kumparan untuk menghilangkan cacat dan mengatur panjang yang tepat. Pengendalian tegangan sangat penting karena tegangan yang tidak merata dapat merusak aluminium tipis secara permanen, sehingga peralatan ini secara langsung menentukan apakah suatu kumparan dapat menjadi produk yang dapat dijual. Lihat Produk → Mengapa peralatan bantu menentukan kinerja keluaran nyata
Mesin utama menetapkan kecepatan produksi teoritis. Peralatan bantu menentukan berapa persentase kecepatan teoretis tersebut menjadi produk yang diterima. Inilah sebabnya mengapa setiap kelompok tambahan memerlukan perhatian teknik yang sama seperti mesin press utama atau kepala pelapis.
Bacalah ini sebagai bentuk kontribusi yang khas, bukan sebagai angka yang dapat Anda jumlahkan. Persiapan bahan biasanya didahulukan karena kontaminasi di bagian masuk melipatgandakan cacat di kemudian hari. Kontrol suhu dan pengawetan menempati urutan kedua karena pelapisan dan laminasi bergantung pada kurva panas yang stabil. Penyelesaian dan konversi permukaan menambah nilai produk langsung. Pemotongan dan penggulungan kembali mempengaruhi hasil dan kehilangan penanganan. Ketika kelompok bantu bekerja sama, jalur tersebut dapat secara konsisten berjalan mendekati kecepatan desain sebenarnya. Jika tidak, bahkan pers utama terbaik pun tidak dapat memberikan kompensasi.
Biaya tersembunyi dari peralatan bantu diabaikan
Pertimbangkan garis pelapis koil di mana bahan kimia pra-perawatan diperiksa hanya seminggu sekali. PH bergerak perlahan, lapisan konversi menjadi tidak rata, dan kecepatan saluran harus dikurangi untuk menjaga kualitas lapisan. Hasilnya tidak muncul secara tiba-tiba, namun berupa hilangnya produksi dari bulan ke bulan.
Garis oranye menunjukkan apa yang terjadi jika peralatan diabaikan: waktu henti meningkat dari lima belas jam menjadi lebih dari delapan puluh jam dalam waktu enam bulan. Garis biru, dengan pemeriksaan rutin dan penggantian suku cadang lebih awal, bertahan di bawah dua puluh jam. Di jalur produksi, setiap jam yang hilang membawa margin kotor dari seluruh output untuk jam tersebut. Jalur yang terbengkalai juga akan mengonsumsi lebih banyak suku cadang setelah bantalan dan segel rusak karena kerja berlebihan yang terus menerus. Tanda peringatannya mudah dibaca: pemanasan tertunda, tegangan bervariasi, goresan lapisan, dan kecepatan saluran rendah. Bertindak sebelum tanda-tanda ini menjadi kerusakan mekanis yang parah.
Konfigurasi tambahan terpusat atau mandiri
Ada dua tata letak praktis untuk peralatan bantu. Dalam konfigurasi terpusat, satu kelompok pompa, pengering, pendingin, atau monitor melayani beberapa jalur melalui jaringan distribusi. Dalam konfigurasi mandiri, setiap lini membawa mesin khusus sendiri. Pilihan tersebut mengubah jejak pabrik, biaya pengoperasian, dan prosedur pemeliharaan.
Bagan radar membandingkan dua konfigurasi tipikal berdasarkan enam kriteria praktis. Peralatan bantu terpusat memperoleh nilai tinggi dalam hal luas lantai, efisiensi energi, kemudahan pengoperasian, dan skalabilitas karena infrastruktur bersama menyebarkan biaya ke banyak lini. Peralatan mandiri memperoleh nilai tinggi dalam hal efektivitas biaya dan redundansi karena menghindari jaringan distribusi yang panjang dan menjaga kegagalan tetap lokal. Untuk pabrik dengan bauran produk yang stabil dan operasi yang berkesinambungan, sistem terpusat biasanya menghasilkan biaya operasi yang lebih rendah. Untuk pabrik yang banyak melakukan pergantian pekerjaan singkat atau material khusus, mesin mandiri melindungi waktu kerja dengan lebih baik. Pilihan yang tepat bergantung pada jumlah lini, rencana shift, dan jangkauan material Anda.
| Kriteria | Terpusat | Mandiri |
|---|---|---|
| Ruang lantai | Kompak, satu stasiun melayani beberapa jalur | Jejak lebih besar karena setiap lini memiliki unitnya sendiri |
| Konsumsi energi | Lebih baik karena pompa dan penggerak digunakan bersama | Lebih sederhana namun seringkali lebih banyak energi yang hilang per baris |
| Pemeliharaan | Memerlukan pemeliharaan terpusat yang terjadwal | Unit dapat diisolasi dan diperbaiki dengan cepat |
| Redundansi | Lebih rendah; kegagalan unit pusat menghentikan banyak jalur | Tinggi; setiap baris memiliki margin cadangannya sendiri |
| Skalabilitas | Lebih sulit untuk diperluas setelah pipa diperbaiki | Mudah, tambahkan satu lagi mesin khusus |
Kriteria pemilihan peralatan bantu pada lini komposit logam dan pelapis koil
Pilih perlengkapan bantu dengan disiplin yang sama dengan yang Anda gunakan untuk unit utama. Proses seleksi biasanya mencakup enam bidang.
- Pencocokan kecepatan: sistem tambahan harus mencakup kecepatan jalur tercepat ditambah cadangan 10 persen.
- Kompatibilitas bahan: tentukan paduan aluminium, ketebalan baja, lebar kumparan, dan kimia permukaan sebelum meminta penawaran.
- Tingkat otomatisasi: putuskan apakah operator akan memuat kumparan secara manual atau memulai dan berhenti dari ruang kendali pusat.
- Akses pemeliharaan: periksa kesamaan komponen dan apakah unit dapat diisolasi untuk perbaikan.
- Respons layanan: konfirmasi diagnosis jarak jauh dan ketersediaan suku cadang lokal.
- Fleksibilitas masa depan: sisakan ruang untuk koil yang lebih lebar, substrat yang lebih tebal, atau kepala pelapis tambahan.
Bagan tersebut menunjukkan lini pelapis koil tipikal yang berinvestasi pada stasiun pra-perawatan yang lebih baik, zona pengering tambahan, dan recoiler baru. Biaya kerusakan turun dari $120.000 per tahun menjadi $35.000 karena pembersihan dan pengendalian suhu menghilangkan sumber utama kegagalan pelapisan. Limbah material turun dari $95.000 menjadi $30.000 karena jalur tersebut berhenti memproduksi kumparan di luar spesifikasi selama permulaan dan pergantian. Biaya energi turun karena saluran tidak lagi harus memanaskan strip secara berlebihan untuk mengimbangi proses pengawetan yang tidak stabil. Biaya downtime turun dari $140.000 menjadi $38.000 karena unit tambahan baru mencakup pemantauan jarak jauh dan akses yang lebih cepat. Total penghematan tahunan adalah sekitar $290.000, yang biasanya dibayarkan untuk peningkatan dalam waktu dua tahun.
Lihatlah garis Anda sendiri dengan pandangan yang sama seperti yang Anda terapkan pada investasi baru. Identifikasi fungsi tambahan mana yang paling sering menyebabkan penolakan atau penghentian, dan bandingkan dengan kemampuan alat berat utama. Perbandingan tunggal tersebut sering kali menunjukkan penghematan yang lebih besar daripada mengganti peralatan utama. Untuk pemahaman lebih dalam tentang pemilihan garis, tinjau panduan lengkap untuk memilih lini produksi panel komposit logam berkinerja tinggi . Anda juga bisa berbicara langsung dengan produsennya tentang konfigurasi untuk campuran material dan denah lantai spesifik Anda.