
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Istilah "komposit 3A" muncul dalam banyak konteks. Bagi para arsitek dan pembangun, hal ini mengingatkan kita pada perusahaan di balik beberapa merek panel komposit aluminium yang paling banyak digunakan di dunia. Namun, bagi produsen, nama tersebut menimbulkan pertanyaan yang lebih praktis: apa yang diperlukan untuk menghasilkan panel komposit yang memenuhi peringkat api, toleransi kerataan, dan kualitas permukaan yang sama yang menjadikan komposit 3A sebagai titik referensi dalam rekayasa fasad? Jawabannya tidak hanya terletak pada ilmu material saja, namun lebih pada teknologi produksi berkelanjutan yang mengubah kumparan aluminium dan bahan inti tahan api menjadi panel terikat yang sudah jadi. Memilih lini produksi panel komposit yang tepat di sinilah pertanyaan itu dijawab dalam praktiknya.
Arti Komposit 3A dalam Produksi Panel
Sebelum membahas produksi, ada baiknya kita menentukan benchmarknya. Komposit 3A, sebagai rangkaian produk, mencakup panel komposit aluminium dengan inti A2 polietilen, tahan api, dan berisi mineral; busa kaku dan bahan inti balsa untuk konstruksi sandwich; dan lembaran yang dapat dicetak digunakan dalam signage dan tampilan grafis. Bagi siapa pun yang memproduksi panel secara komersial, yang paling penting adalah panel komposit aluminium tahan api. Kinerja panel tersebut ditentukan oleh tiga variabel: kandungan mineral inti, kekuatan adhesi antara kulit aluminium dan inti, dan toleransi ketebalan sepanjang panel. Ketiga variabel tersebut ditentukan oleh lini produksi, bukan oleh bahan mentah saja.
Bagan ini membandingkan bagian pengisi mineral dalam tiga jenis inti yang umum. Inti polietilen standar mengandung sekitar 30 persen bahan pengisi mineral, sehingga membuatnya ringan dan mampu dibentuk dengan baik namun memiliki sifat api yang buruk. Inti B1 yang tahan api meningkatkan kandungan mineral menjadi sekitar 65 persen dengan menggunakan aluminium hidroksida dan bahan pengisi lain yang tidak mudah terbakar. Inti A2 harus mengandung setidaknya 90 persen kandungan mineral agar lulus uji tidak mudah terbakar yang ditentukan oleh kelas keselamatan kebakaran Eropa. Dalam praktiknya, inti dengan kandungan mineral 92 persen, seperti yang ditunjukkan di sini, merupakan tujuan banyak produsen panel. Lonjakan dari 65 menjadi 92 persen tidak hanya mengubah kimia tetapi juga cara material inti mengalir, terkompresi, dan berikatan di dalam jalur produksi berkelanjutan. Itulah sebabnya saluran berkemampuan A2 tidak bisa hanya berupa saluran B1 yang sama yang dijalankan dengan material berbeda; desain mesin, profil pemanas, dan tekanan gulungan semuanya harus disesuaikan.
Peringkat Kebakaran A2: Garis Dasar Baru
Klasifikasi A2 penting karena fasad bertingkat tinggi dan bangunan umum di Eropa, Timur Tengah, dan semakin banyak di Asia kini menggunakan panel dengan peringkat A2. Inti harus mengandung setidaknya 90 persen bahan mineral dan komponen organik terbatas, sehingga panel tidak berkontribusi terhadap kebakaran. Tren ini mempunyai konsekuensi praktis terhadap pembelian peralatan. Pabrikan yang membeli produk yang hanya mampu memproduksi inti PE atau B1 akan tersingkir dari segmen pasar panel komposit dengan pertumbuhan tercepat. Setiap proyek fasad besar melakukan pra-kualifikasi panel dengan meminta sertifikat uji kebakaran. Jika lini produksi Anda tidak dapat menghasilkan material A2 dengan kandungan mineral yang konsisten, sertifikat tidak akan membantu.
Apa yang Sebenarnya Diputuskan oleh Lini Produksi
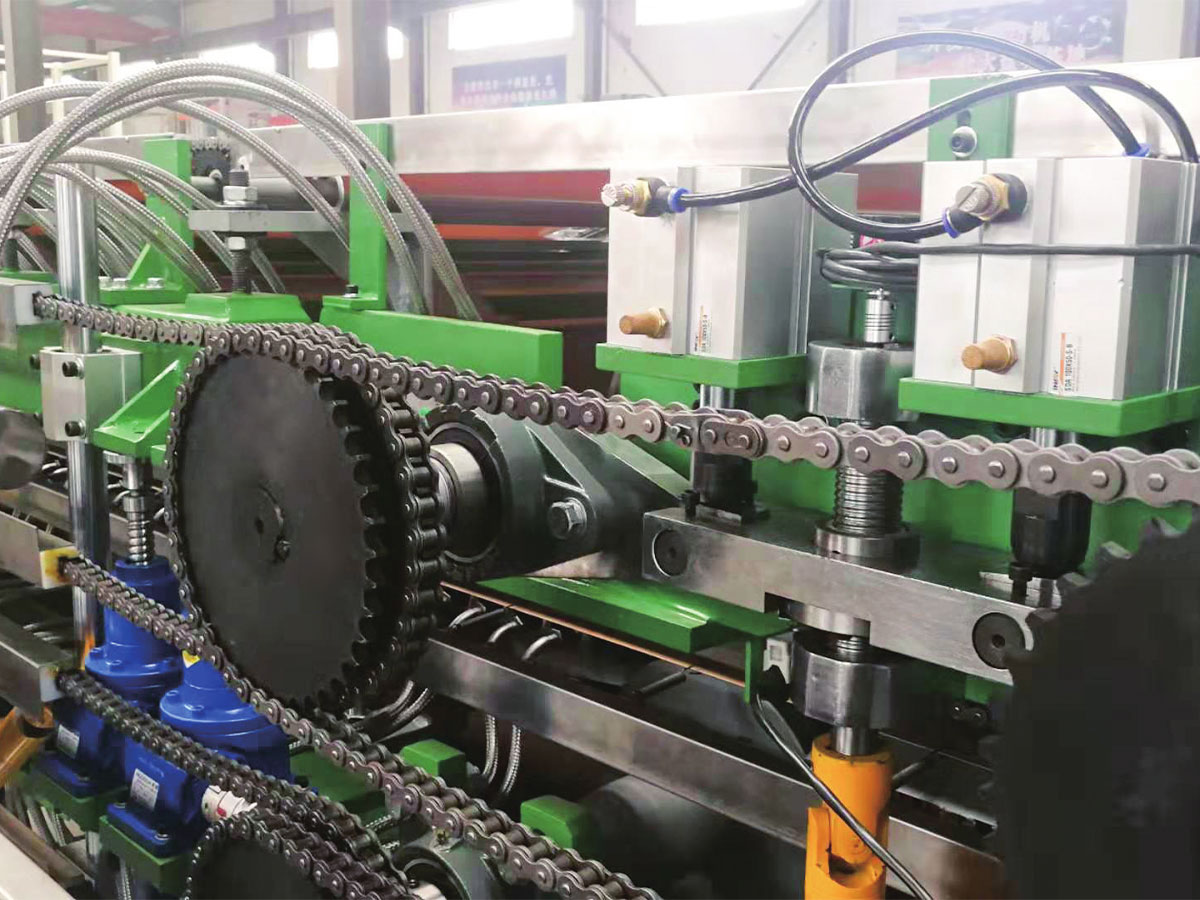
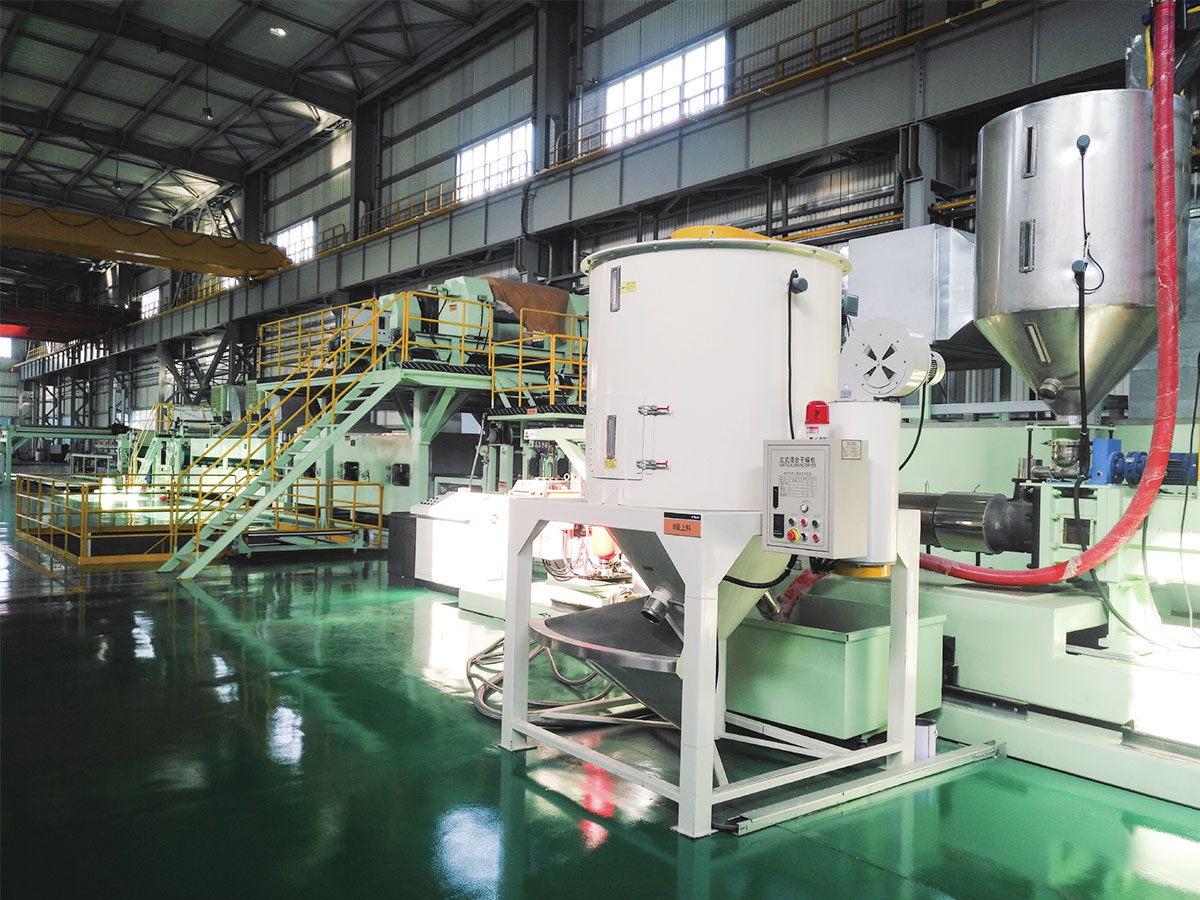
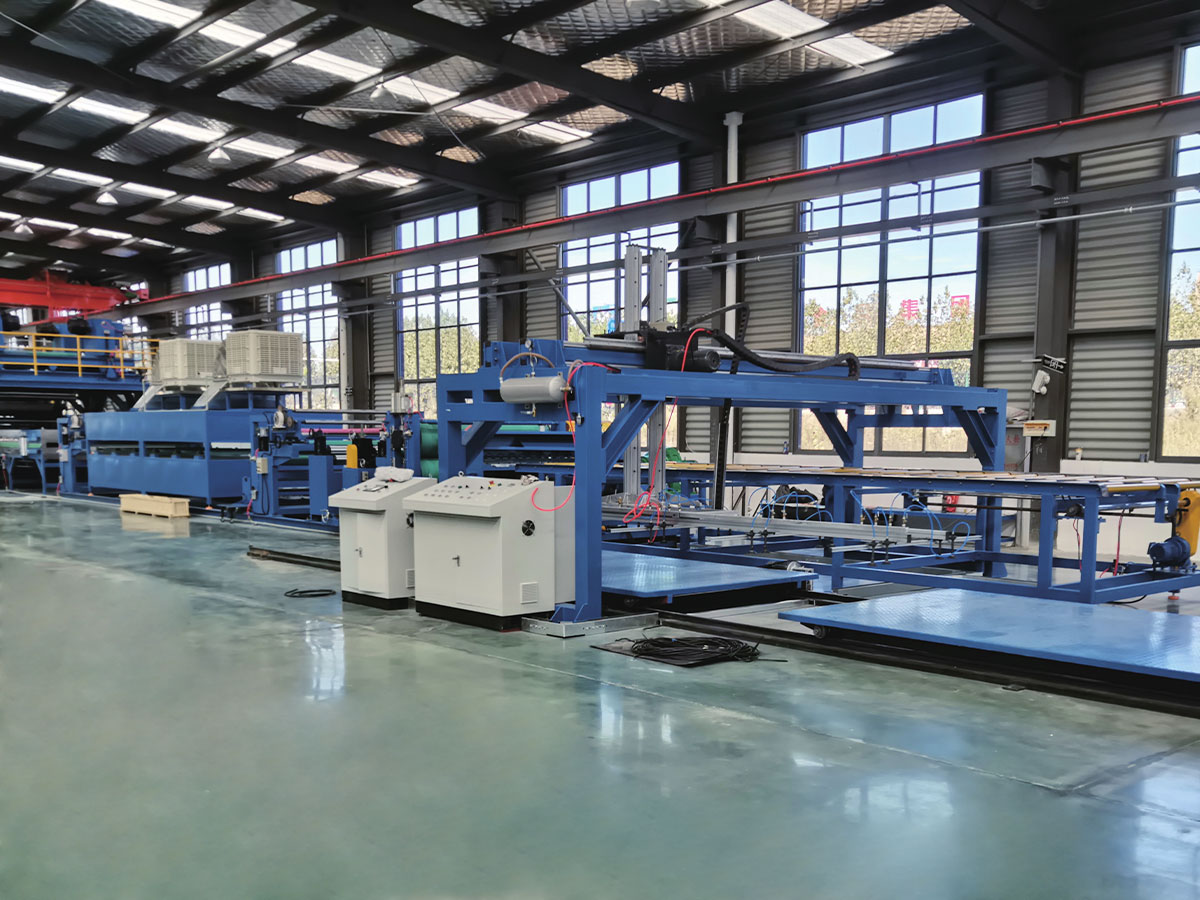
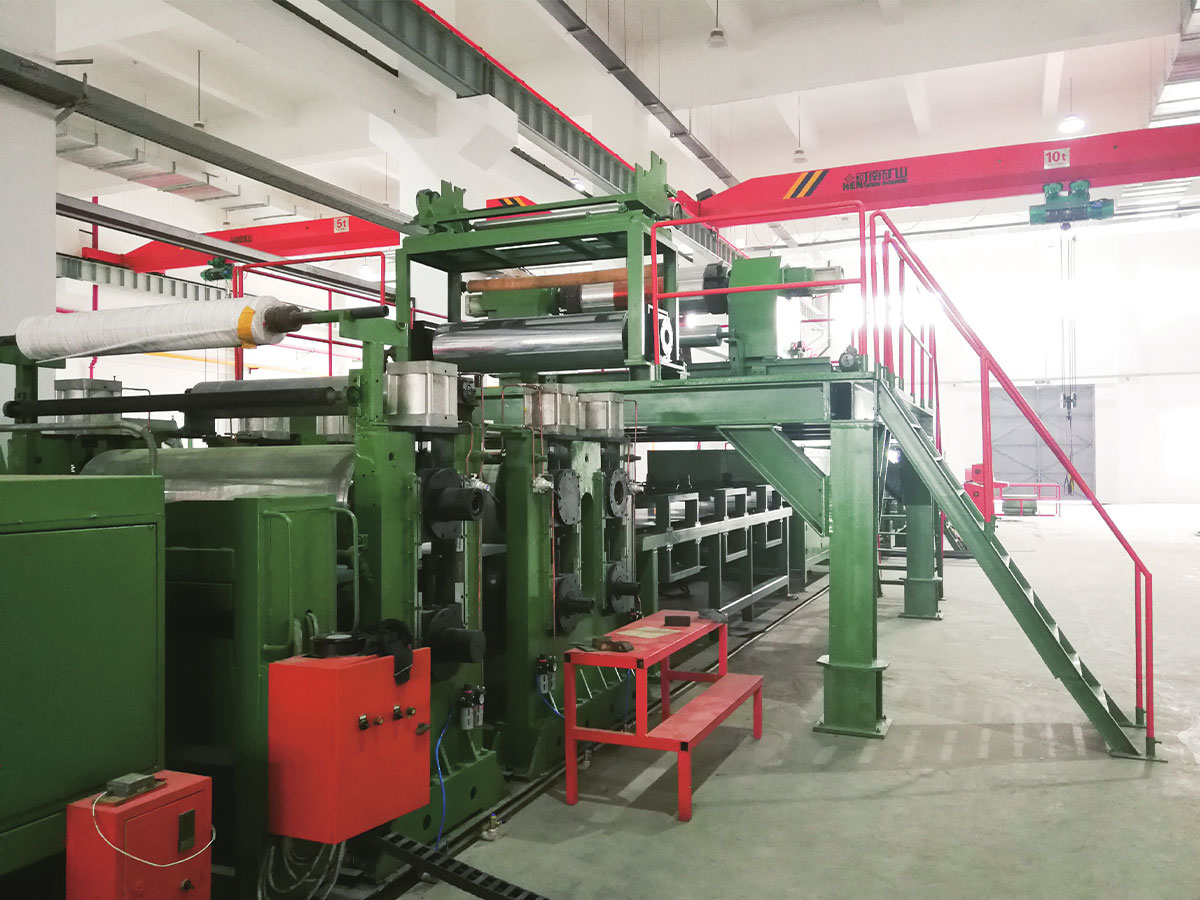
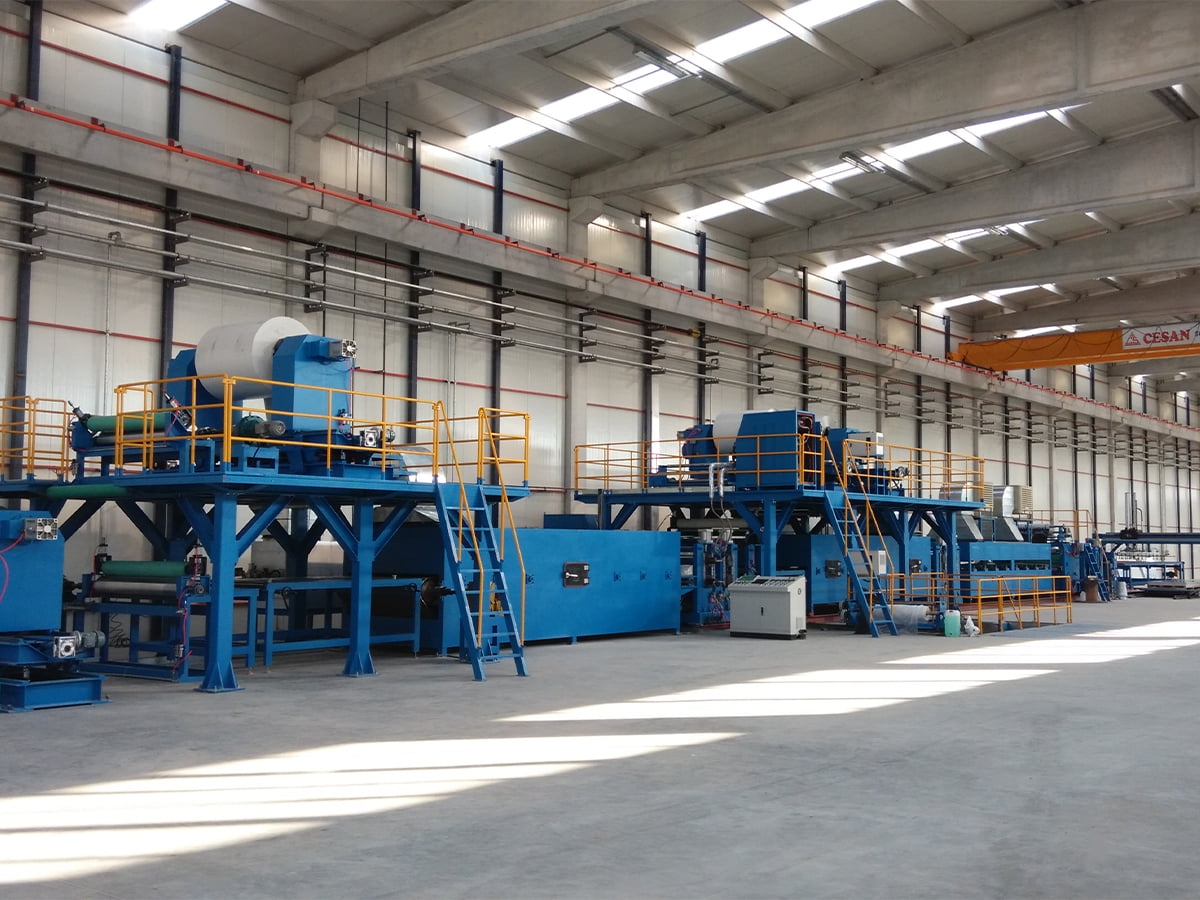
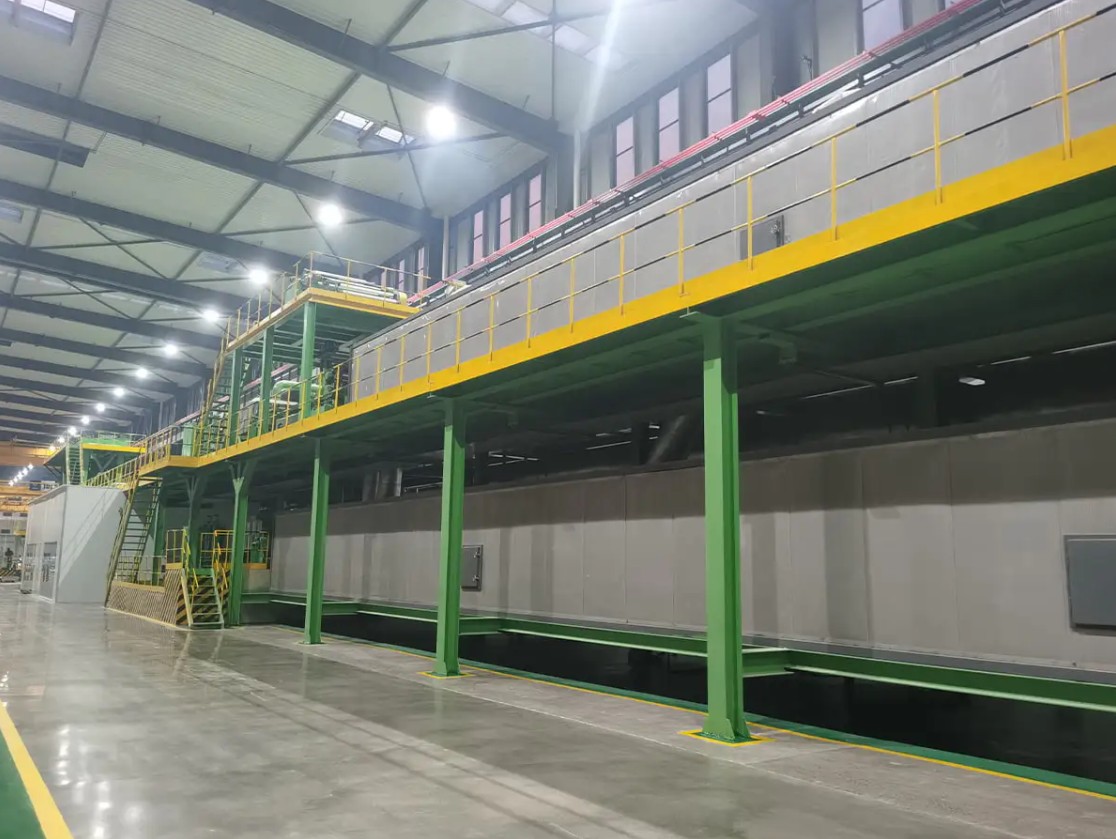
Lini produksi panel komposit logam kontinu adalah rangkaian akumulator, terowongan pemanas, stasiun laminasi gulungan, pengepres sabuk, bagian pendingin, dan stasiun geser atau penggulungan. Setiap stasiun berkontribusi terhadap kualitas panel akhir. Lembaran inti pertama-tama dibuat dari resin, bahan pengisi, dan bahan tambahan dan diekstrusi pada ketebalan yang terkontrol. Kumparan aluminium dibersihkan dan diberi perlakuan awal sehingga perekat dapat mengikat secara kimia ke lapisan oksida. Kemudian perakitan memasuki belt press di mana panas mengaktifkan perekat, dan tekanan menyatukan lapisan-lapisan tersebut tanpa memerangkap udara. Jika tekanan tidak seragam di seluruh lebarnya, panel akan menimbulkan gelombang tepi atau efek bantalan yang menggagalkan toleransi kerataan di lokasi kerja. Jika kantong udara terperangkap, panel mungkin terlihat rata di pabrik tetapi bisa melepuh saat terkena panas pada fasad. Semua risiko ini ditangani pada tahap pemilihan peralatan, bukan oleh operator panel.
Grafik garis menunjukkan pangsa panel komposit aluminium peringkat A2 di pasar ACP global dari tahun 2020 hingga 2026. Garis tren dimulai pada 28 persen pada tahun 2020 dan meningkat setiap tahun, hingga diperkirakan mencapai 67 persen pada tahun 2026. Pertumbuhan tersebut didorong oleh pengetatan peraturan bangunan di sektor-sektor yang sensitif terhadap kebakaran. Pada tahun 2022, beberapa kota di Eropa menaikkan kelas api minimum untuk material fasad pada bangunan di atas ketinggian tertentu. Pada tahun 2024, negara-negara di kawasan Teluk mengikuti persyaratan serupa. Hasilnya adalah sinyal yang jelas bagi produsen panel: kapasitas produksi A2 tidak lagi menjadi pilihan. Pemasok yang berpindah ke jalur berkemampuan A2 sebelum tahun 2024 telah mendapatkan kembali sebagian investasinya, sementara pemasok yang menunggu akan menghadapi pasar yang lebih ramai dan margin yang lebih rendah.
Faktor lain yang mempengaruhi kualitas permukaan panel adalah sumber kumparan aluminium yang sudah dicat. Produsen panel yang menghadirkan pelapis koil sendiri dapat mencocokkan warna dengan tepat, mengurangi waktu tunggu, dan mendapatkan margin tambahan dari penjualan koil pra-cat.
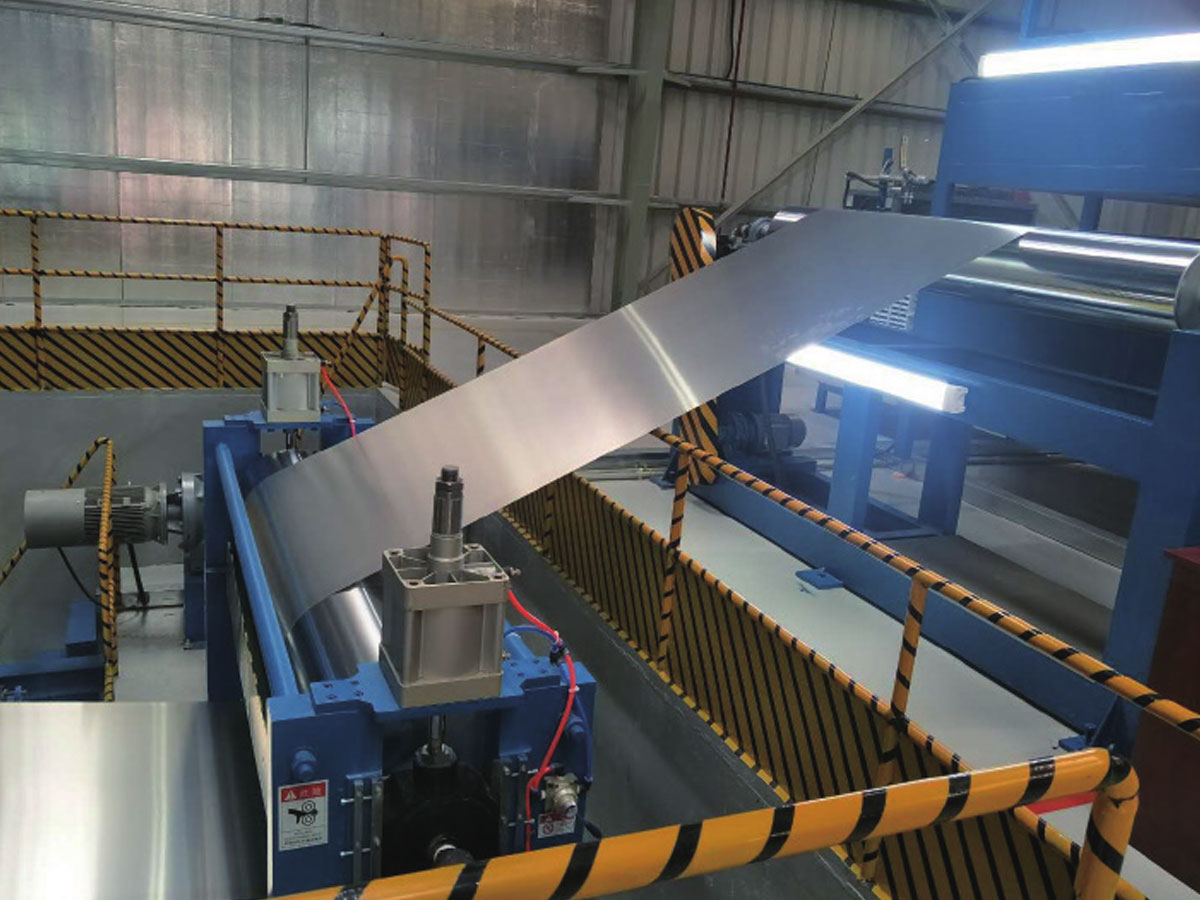 Garis Pelapis Warna untuk Kumparan Aluminium Pra-cat Produk ini mengintegrasikan pra-perawatan, penyemprotan otomatis, dan pengawetan untuk menghasilkan kumparan berlapis yang tahan lama. Teknologi ini mendukung pelapisan kumparan in-house, memungkinkan pencocokan warna yang tepat dan waktu tunggu yang lebih singkat bagi produsen panel. Lihat Produk →
Konfigurasi Tiga Jalur Dibandingkan
Tiga konfigurasi umum mendominasi pasar. Pilihannya bergantung pada strategi pemeringkatan kebakaran, target volume keluaran, dan rangkaian produk yang ingin ditawarkan oleh produsen.
| Konfigurasi Garis | Kelas Api Maks | Keluaran Harian | Waktu Perubahan Inti | Investasi Relatif |
|---|---|---|---|---|
| Jalur dua arah A2/B1 | A2 | 3.000 panel | 40 menit | Tinggi |
| garis kumparan A2 | A2 | 4.800 panel | 90 menit | Sangat Tinggi |
| Jalur PE/B1 FR | B1 | 3.600 panel | 10 menit | Sedang |
Yang pertama adalah lini produksi panel komposit logam dua arah A2/B1. Hal ini memungkinkan produsen untuk bergantian antara produk A2 dan B1 dengan mengganti umpan inti dan menyesuaikan suhu proses. Ini adalah konfigurasi pilihan bagi produsen yang melayani pasar fasad dan pasar dekorasi interior, karena konfigurasi ini membuat peralatan tetap terisi bahkan ketika permintaan A2 rendah.
 Lini Produksi Panel Komposit Logam Tujuan Ganda A2/B1 Lini produk ini beralih antara inti A2 tahan api dan inti PE/B1 pada satu platform, melayani pasar fasad dan interior. Hal ini meningkatkan pemanfaatan peralatan dan laba atas investasi bagi produsen yang membutuhkan fleksibilitas. Lihat Produk →
Yang kedua adalah lini produksi kumparan A2, yang menghasilkan material komposit A2 dalam bentuk kumparan kontinu. Arsitektur ini biasanya berjalan pada kecepatan lebih tinggi dan biaya tenaga kerja per meter persegi lebih rendah karena pengikatan dan pendinginan dilakukan dalam satu lintasan terus menerus. Format koil juga memungkinkan proses hilir seperti slitting dan blanking berjalan tanpa penanganan panel, sehingga total biaya produksi per panel jadi seringkali paling rendah di antara ketiganya.
 Lini Produksi Kumparan A2 untuk Pembuatan ACP Berkelanjutan Garis kumparan kontinu ini menghasilkan material komposit A2 dengan kecepatan lebih tinggi dan biaya tenaga kerja per meter persegi lebih rendah. Hal ini memungkinkan pemotongan dan pengosongan hilir tanpa penanganan panel, yang sering kali menghasilkan total biaya produksi terendah. Lihat Produk →
Yang ketiga adalah garis komposit PE atau B1 FR ACP. Ini menangani inti PE standar dan inti tahan api tetapi tidak dapat menghasilkan bahan A2. Perannya di pasar secara bertahap menyusut seiring dengan semakin ketatnya peraturan bangunan, namun tetap menjadi titik masuk yang berguna bagi produsen yang berfokus pada panel interior, papan tanda, dan pelapis dekoratif yang persyaratan kebakarannya tidak terlalu ketat.
Diagram batang membandingkan keluaran panel harian untuk konfigurasi tiga garis. Jalur dua arah A2/B1 menghasilkan sekitar 3.000 panel standar per hari ketika dijalankan dalam mode A2, sedangkan jalur koil A2 mencapai sekitar 4.800 panel per hari karena pengoperasian reel-to-reel yang berkelanjutan. Lini PE/B1 FR berada di antara 3.600 panel per hari, karena prosesnya yang lebih sederhana memungkinkan pergantian gulungan yang lebih cepat namun menerapkan beban termal yang lebih rendah. Angka-angka ini mewakili nilai urutan besarnya untuk garis panel sepanjang 300 meter; keluaran sebenarnya bergantung pada ketebalan panel, kepadatan inti, dan tingkat otomatisasi. Yang penting bagi investor adalah bahwa jalur koil A2, meskipun lebih mahal, menghasilkan sekitar 60 persen lebih banyak output per hari dibandingkan jalur entry-level. Oleh karena itu, biaya modal per panel cenderung lebih rendah untuk jalur koil meskipun harga belinya lebih tinggi.
Bagaimana Mengevaluasi Pemasok Lini Produksi
Saat Anda membandingkan pemasok, Anda harus melihat lebih dari sekadar harga dasar dan memperhatikan empat area. Area ini menentukan apakah peralatan akan bekerja pada kapasitas yang diiklankan dan apakah panel akan lulus uji kebakaran yang disyaratkan.
- Dosis inti dan akurasi pencampuran. Inti A2 membutuhkan bagian pengisi mineral di atas 90 persen. Tanyakan jenis pengumpan timbang dan mixer kontinyu apa yang digunakan saluran tersebut, dan seberapa sering alat tersebut dikalibrasi.
- Kontrol suhu laminasi. Perekat antara aluminium dan inti aktif dalam rentang suhu yang sempit. Jika saluran hanya menggunakan pemanasan on-off, kekuatan ikatan akan bervariasi sepanjang panel.
- Ketegangan web dan sistem pelacakan. Ketika dua kumparan aluminium dilepas sekaligus, saluran memerlukan kontrol tegangan dalam 1 persen untuk menghindari kerutan dan tergelincir.
- Struktur purna jual. Lini produksi berkelanjutan adalah aset bernilai tinggi yang dijalankan dalam tiga shift. Pemasok harus memiliki jaringan layanan yang terdokumentasi, inventaris suku cadang, dan kemampuan diagnostik jarak jauh.
Bagan radar membandingkan tiga konfigurasi garis dalam lima dimensi: kemampuan pemeringkatan kebakaran, hasil produksi, fleksibilitas material, biaya modal, dan biaya operasional. Jalur koil A2 mencapai output tertinggi dan kemampuan rating api namun memiliki biaya modal tertinggi dan fleksibilitas terendah untuk pergantian cepat antar jenis produk. Jalur dua arah A2/B1 menawarkan keseimbangan tingkat api dan fleksibilitas, meskipun outputnya sedikit lebih rendah daripada jalur koil khusus. Lini PE/B1 FR tetap menarik dari segi biaya modal dan biaya operasional, namun kemampuan rating apinya yang rendah mendiskualifikasinya dalam proyek bangunan dengan persyaratan kebakaran yang ketat. Bagi sebagian besar pabrikan yang merencanakan kapasitas baru, jalur dua arah A2/B1 adalah titik awal yang paling rasional karena memberikan kemampuan A2 tanpa mengecualikan pasar B1. Produsen yang sudah memiliki basis pelanggan B1 yang matang dan ingin meningkatkan skalanya mungkin menganggap lini koil A2 sebagai jalur peningkatan yang lebih baik.
Intinya
"Komposit 3A" bukan sekadar nama merek; ini adalah singkatan dari kualitas dan tingkat keamanan kebakaran yang diharapkan pasar dari panel komposit aluminium. Memilih lini produksi yang tepat adalah cara produsen menerjemahkan ekspektasi tersebut menjadi produk komersial. Mulailah dengan strategi pemeringkatan kebakaran, lalu biarkan kebutuhan keluaran, ketersediaan bahan baku, dan luas lantai menentukan arsitekturnya. Bicaralah dengan pembuat lini yang telah mengirimkan peralatan berkemampuan A2, dan mintalah referensi di area aplikasi Anda. Dengan permintaan A2 yang masih meningkat pada tahun 2026, menunda keputusan berarti memproduksi panel yang akan ditolak dari proyek yang memberikan margin terbaik. Jika Anda ingin membandingkan pilihan Anda dengan rangkaian produk tertentu, hubungi produsennya secara langsung dan diskusikan materi inti yang Anda inginkan dan hasil tahunan.