
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ketika garis pelapis kumparan logam dikutip, angka yang pertama kali dibandingkan oleh sebagian besar pembeli adalah kecepatan garis. Angka ini juga merupakan angka yang paling sedikit menentukan apakah investasi tersebut akan membuahkan hasil. Garis dengan kecepatan 60 meter per menit yang menahan ketebalan lapisan dalam plus atau minus 2 mikron di seluruh lebar strip akan menghasilkan garis yang lebih cepat dengan pergeseran 8 mikron di bagian tepinya, karena garis tersebut menjual lebih banyak kumparan yang dapat digunakan dan lebih sedikit sisa.
Profitabilitas berada jauh di bawah spesifikasi, dalam persiapan substrat, metode pelapisan, suhu puncak logam, kontrol tegangan, dan waktu pergantian. Artikel ini menjelaskan cara peralatan pelapis untuk logam datar dan substrat komposit disatukan, cara mencocokkan metode dengan produk, dan pemeriksaan apa yang memisahkan lini yang andal dari pelajaran yang mahal.
Peralatan Pelapisan Apa yang Dicakup
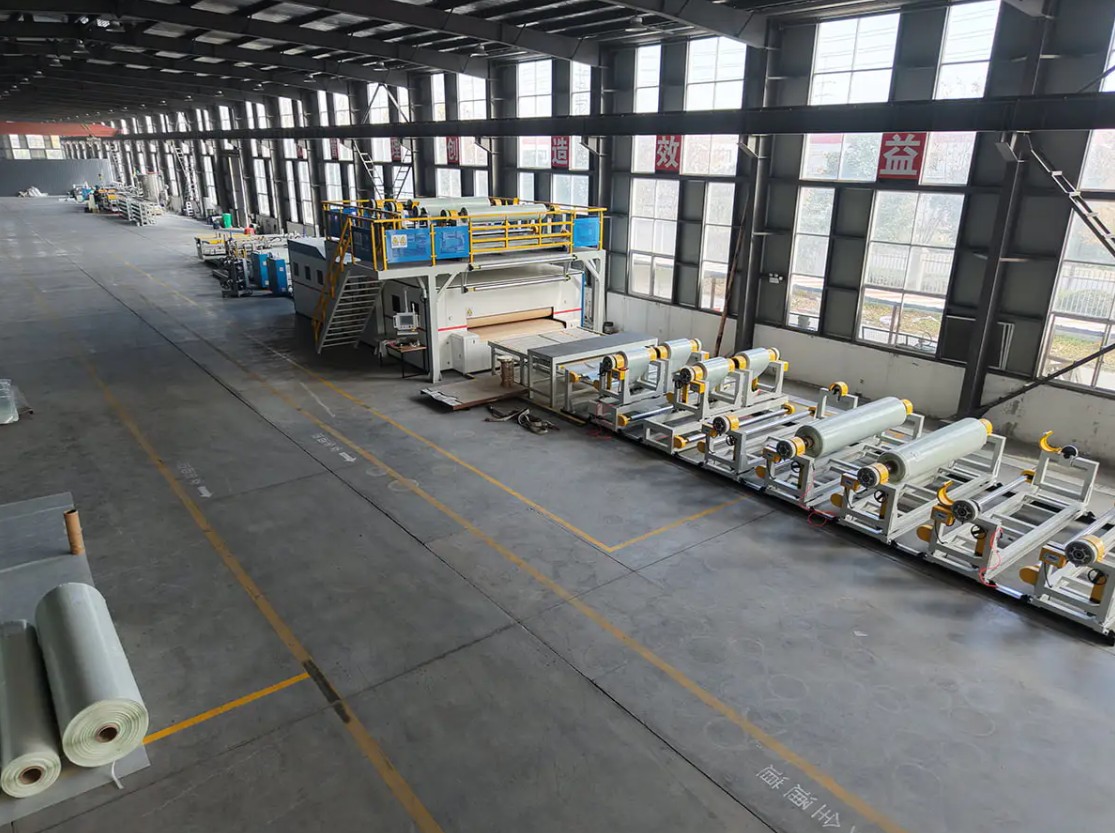
Dalam pengolahan logam industri, peralatan pelapis berarti mesin yang mengaplikasikan, mengeringkan, atau melaminasi lapisan fungsional atau dekoratif pada substrat yang bergerak. Untuk produsen koil dan panel, kelompok tersebut biasanya mencakup:
- Unit pelapis dan pencetakan roller, yang mengaplikasikan cat dasar, lapisan atas, lapisan belakang atau pola cetak pada kumparan aluminium dan baja.
- Stasiun pelapisan semprot, digunakan jika diperlukan bentuk yang lebih berat atau lebih seragam daripada yang dapat dihasilkan oleh satu roller pass.
- PUR dan unit laminasi film, yang mengikat film pelindung atau dekoratif menjadi gulungan dengan perekat poliuretan.
- Garis pra-perawatan dan pembersihan, yang menghilangkan lemak, membilas, dan mempasifkan media sebelum dilapisi.
- Peralatan finishing terkait seperti mesin emboss, jalur penggulungan ulang kumparan, dan tiga mesin perata rol.
Ungkapan yang sama juga digunakan untuk wadah penyalut tablet farmasi dan pelapis alas cair. Itu adalah rangkaian peralatan terpisah dengan bahan berbeda, persyaratan ruang bersih, dan aturan validasi, dan tidak ada yang berlaku untuk itu di sini.
Mencocokkan Metode Pelapisan dengan Produk
Sebagian besar argumen spesifikasi bermuara pada satu pertanyaan: pelapisan rol, pelapisan semprot, atau laminasi. Jawabannya tergantung pada ketebalan film kering yang harus Anda pegang, standar penampilan yang diaudit pelanggan Anda, dan berapa banyak kumparan yang akan ditekuk, dilipat, atau dilubangi setelahnya.
| Metode | Film kering yang khas | Paling cocok untuk | Kendala utama |
|---|---|---|---|
| Lapisan rol langsung | 5 hingga 20 mikron | Cat dasar dan lapisan atas tipis dengan kecepatan garis tinggi | Cacat film mengikuti langsung cacat permukaan roller |
| Lapisan rol terbalik | 10 hingga 25 mikron | Lapisan atas yang halus dimana penampilan sangat penting | Membutuhkan viskositas yang ketat dan kontrol tekanan gigit |
| Lapisan semprot | 20 hingga 60 mikron | Bangunan yang lebih berat, sistem dua komponen, jangka pendek | Penyemprotan berlebihan, ekstraksi stan, dan kerugian material |
| Gabungan roller dan semprotan | Variabel | Garis yang harus melewati lapisan tipis dan tebal | Biaya modal lebih tinggi dan peralihan lebih lama |
| PUR dan laminasi film | Perekat 3 sampai 12 gram per meter persegi | Film pelindung, film dekoratif, lapisan pengikat | Kontrol kelembapan dan tekanan gigitan menentukan gelembung |
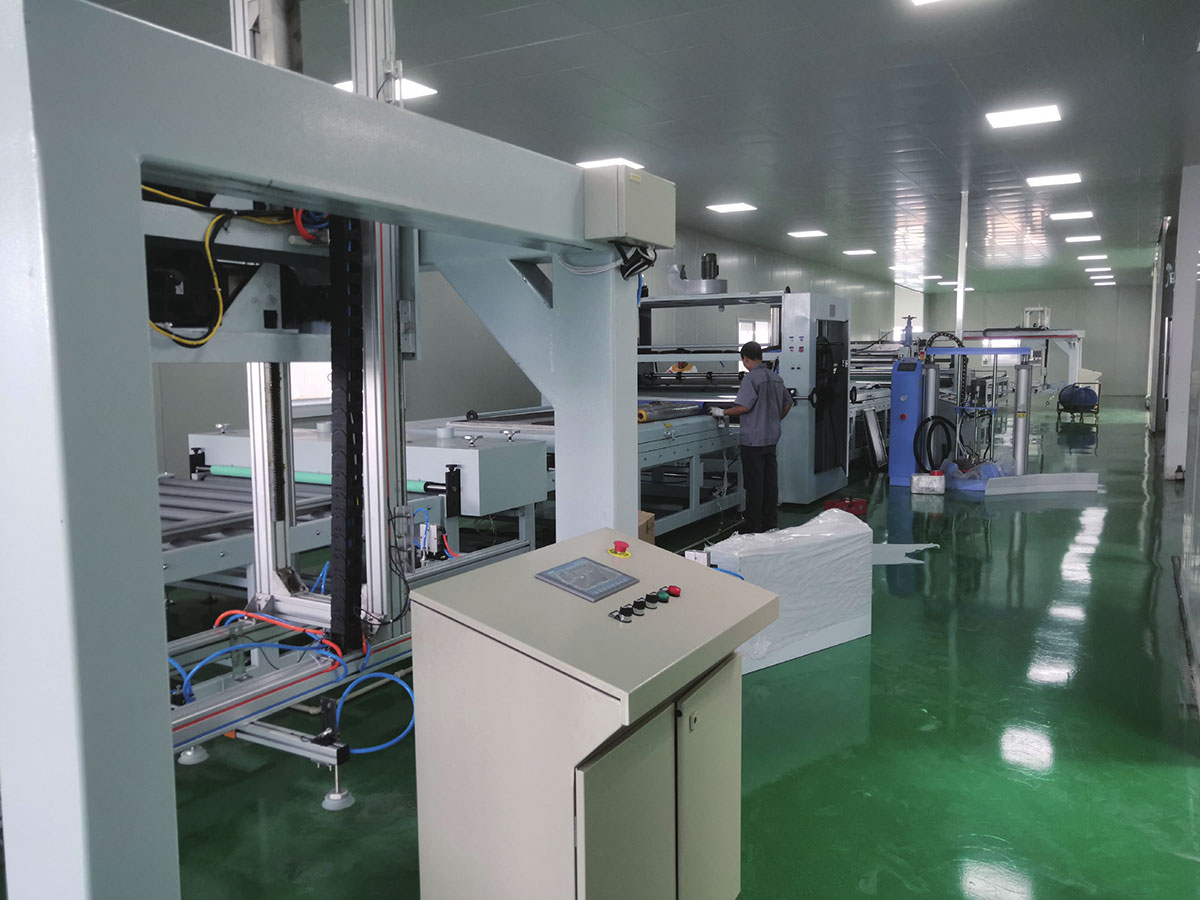
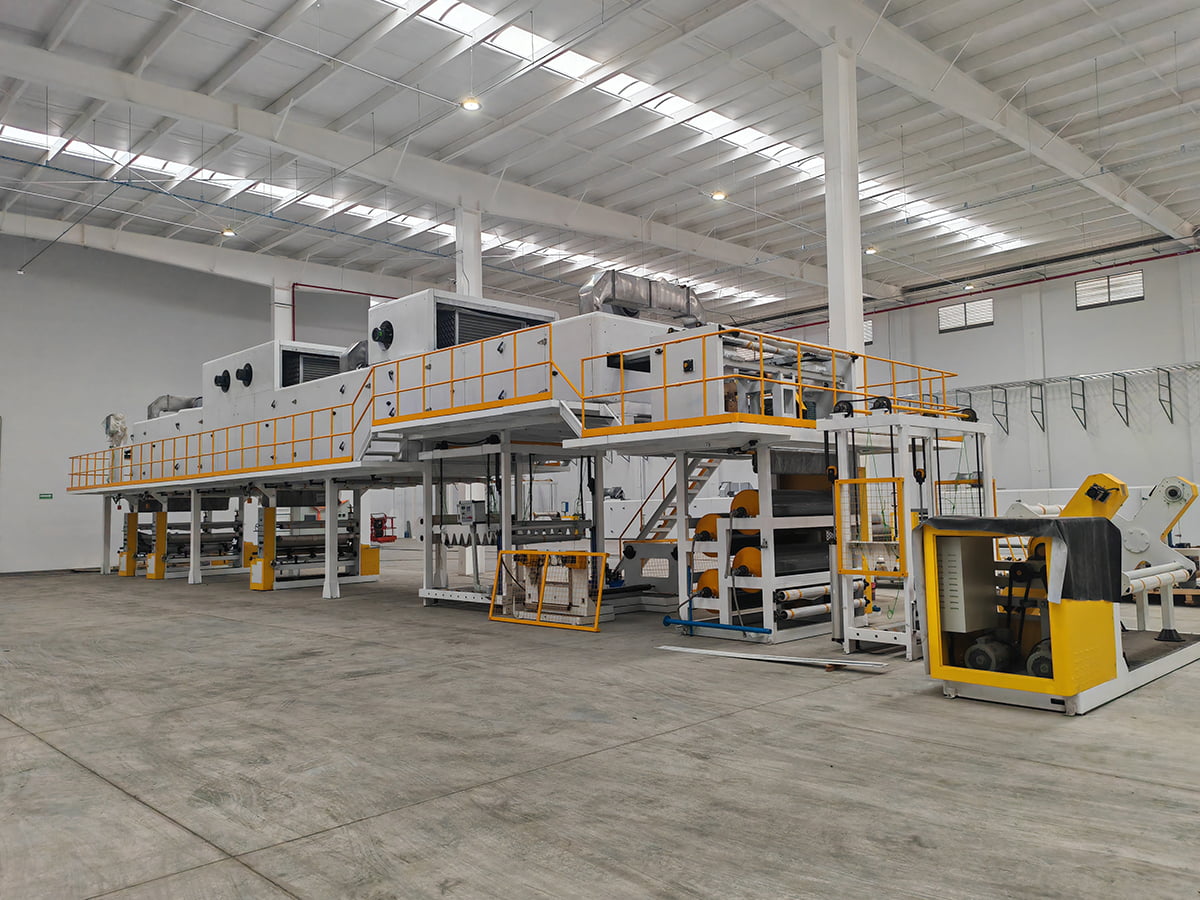
 Garis Pelapis Warna Melalui proses otomatis dan cerdas, lini produksi pelapisan menghasilkan pelapis permukaan yang estetis, tahan lama, dan fungsional untuk berbagai ... Lihat Produk →
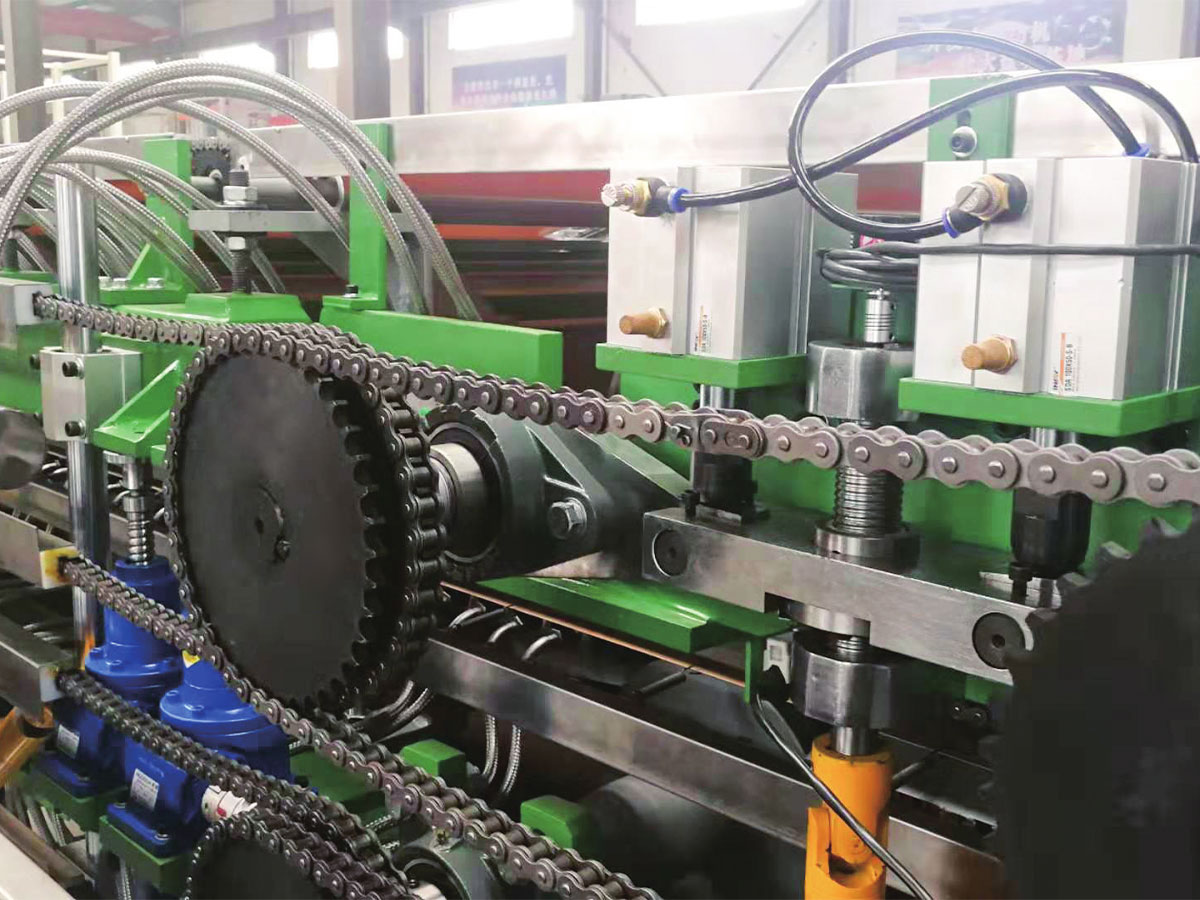
Garis pelapisan warna yang memasangkan aplikasi roller dengan oven pengawetan multi zona adalah pekerja keras standar untuk kumparan aluminium dan baja yang sudah dilapisi sebelumnya. Jika satu lapisan harus mencakup pekerjaan cat dasar yang tipis dan lapisan atas yang lebih berat, konfigurasi roller dan semprotan gabungan menghilangkan kebutuhan akan dua mesin, dengan mengorbankan pergantian yang lebih lambat dan penanganan cairan yang lebih hati-hati.
Persiapan dan Pengawetan Substrat Atur Plafon
Kegagalan adhesi jarang dimulai dari kepala pelapis. Mereka mulai dari permukaan strip, di mana minyak gilingan, oksida, atau sisa emulsi penggulungan bertahan dalam tahap pembersihan dan berada di antara logam dan primer. Jalur pembersihan pra-perawatan harus mencakup penghilangan lemak secara basa, pembilasan dua tahap, langkah konversi atau pasivasi yang disesuaikan dengan sistem resin, dan pengering yang membuat strip benar-benar kering tanpa menimbulkan karat.
Curing adalah plafon kedua. Titik setel oven dalam derajat Celcius lebih penting daripada suhu logam puncak yang dicapai strip dan waktu tetap berada di atas ambang batas aktivasi resin. Under curing memberikan daya rekat yang lemah dan ketahanan pelarut yang buruk. Pengawetan yang berlebihan membuat film menjadi rapuh, sehingga retak pada radius tekukan yang rapat. Mintalah jendela suhu logam puncak untuk ketebalan media Anda, karena kumparan aluminium 0,3 mm dan kumparan baja 1,2 mm tidak akan mencapai suhu yang sama pada kecepatan saluran yang sama.
Nomor Spesifikasi Yang Menentukan Pengembalian Dana
Sebelum membandingkan harga, tentukan angka-angka yang menentukan pekerjaan tersebut. Nilai-nilai ini termasuk dalam penyelidikan dan kemudian dalam kontrak:
- Kisaran lebar dan ketebalan substrat, termasuk pengukur tertipis, garis harus berjalan tanpa kerutan.
- Toleransi ketebalan lapisan pada lebar dan sepanjang kumparan, dinyatakan sebagai nilai terukur dan bukan sebagai target.
- Kecepatan garis pada ketebalan terukur, bukan kecepatan maksimum yang dapat dicapai drive.
- Kisaran suhu puncak logam dan waktu tinggal di setiap zona oven.
- Kisaran ketegangan web dan metode kontrol yang digunakan untuk menahannya.
- Berat kumparan, diameter dalam, dan waktu pergantian antar produk.
- Metode uji penerimaan, frekuensi pengambilan sampel, dan siapa yang membayar uji coba yang gagal.
Kutipan yang menghilangkan metode toleransi dan penerimaan tidak dapat dibandingkan dengan kutipan yang menyatakannya, betapapun mendekati jumlah totalnya di atas kertas.
Tempat Pelapisan Cocok di Pabrik Panel Komposit
Peralatan pelapis jarang berdiri sendiri. Di pabrik panel komposit aluminium, jalur pelapisan menghasilkan kumparan pra-pelapis yang kemudian bertemu dengan film perekat dan inti pada tahap laminasi. Kedua proses tersebut harus selaras dalam hal energi permukaan, kimia primer, dan ketebalan film, karena lapisan yang lolos uji pita masih dapat mengalami delaminasi setelah diikat ke inti tahan api dan dibengkokkan ke panel fasad.
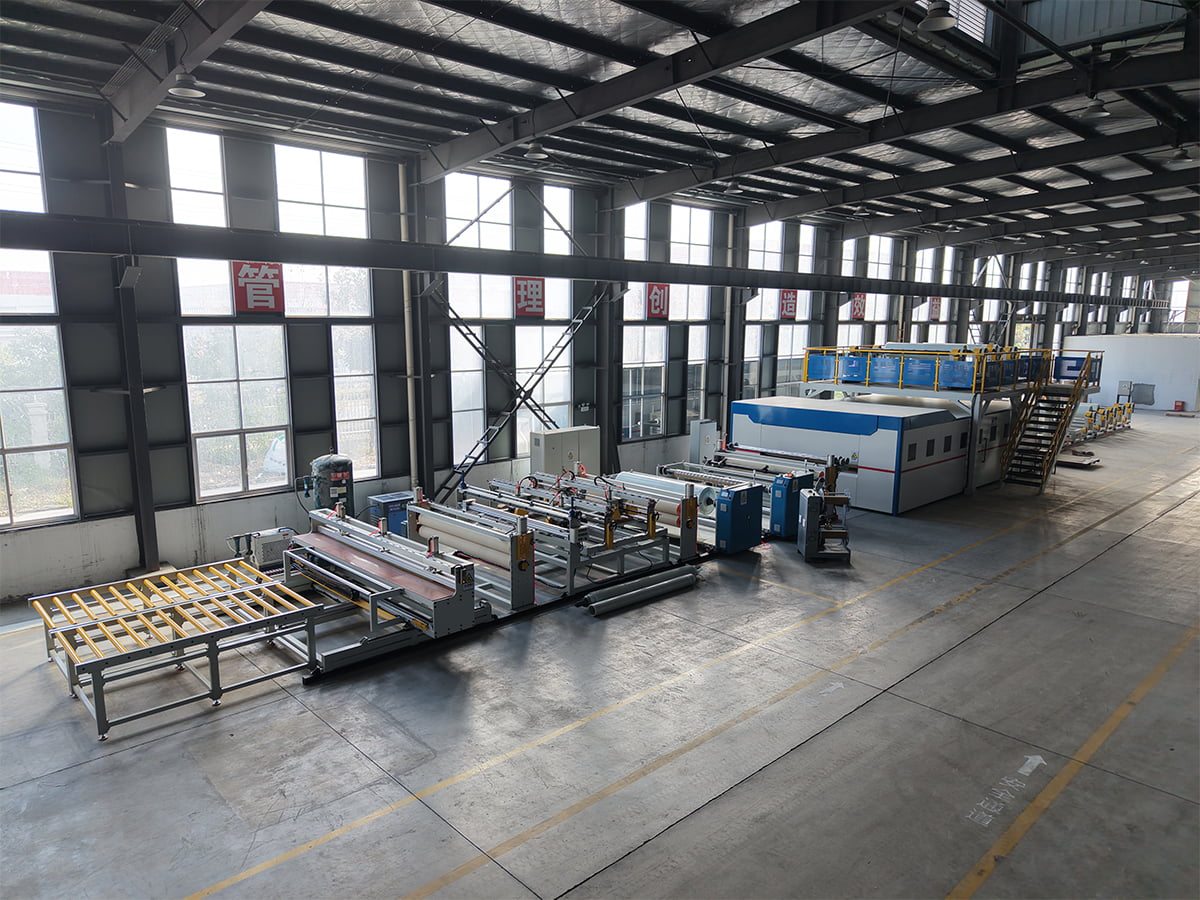
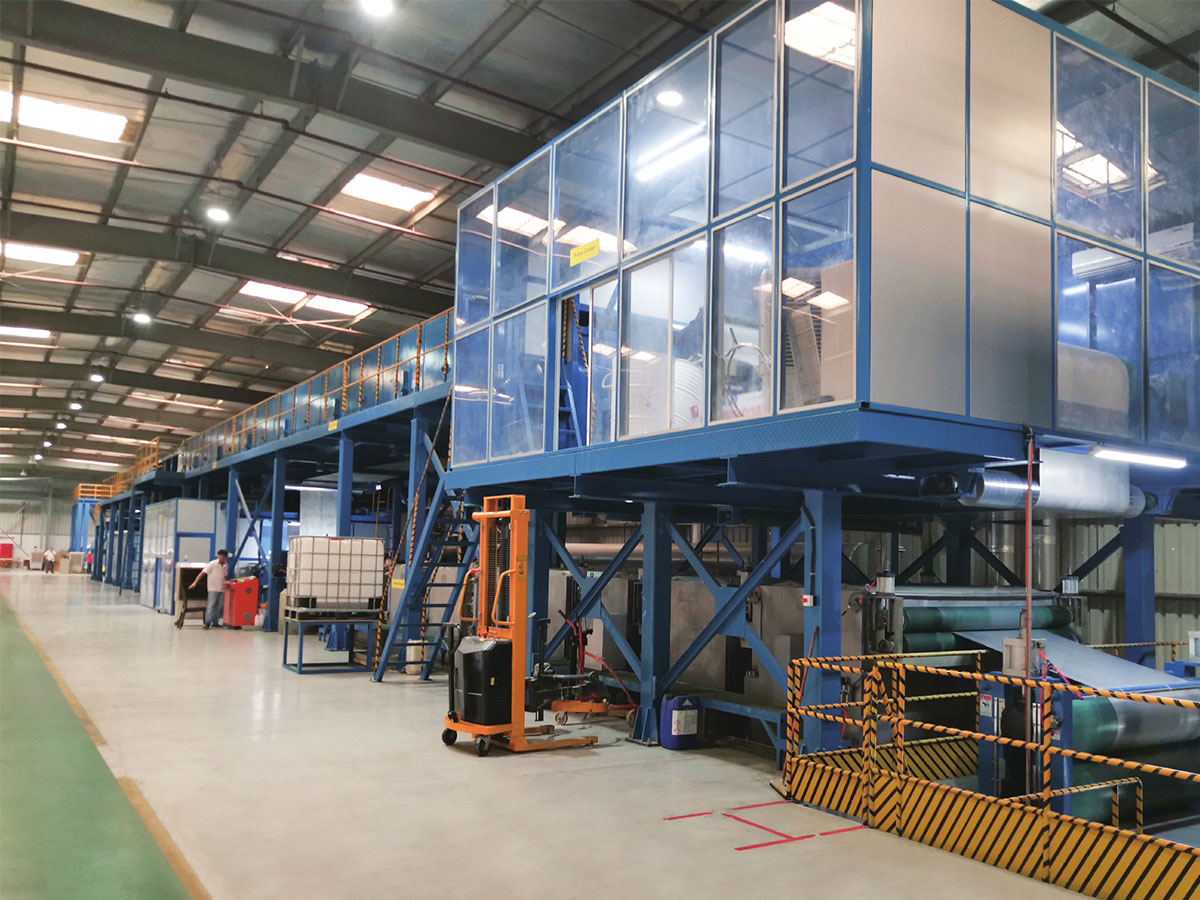
 Pelapisan PUR dan Garis Lamen Film Lapisan PUR dan garis laminasi terutama digunakan untuk laminasi kekuatan tinggi dari berbagai film fungsional (seperti film dekoratif, film pelindung, dan ... Lihat Produk →
Untuk produksi panel komposit aluminium tahan api A2 dan B1, tahap pelapisan dan tahap komposit biasanya ditentukan bersama-sama. Kelas inti, film perekat dan sistem pelapisan membentuk sebuah rantai, dan mata rantai terlemah menentukan kinerja kebakaran yang dapat didukung oleh laporan pengujian.
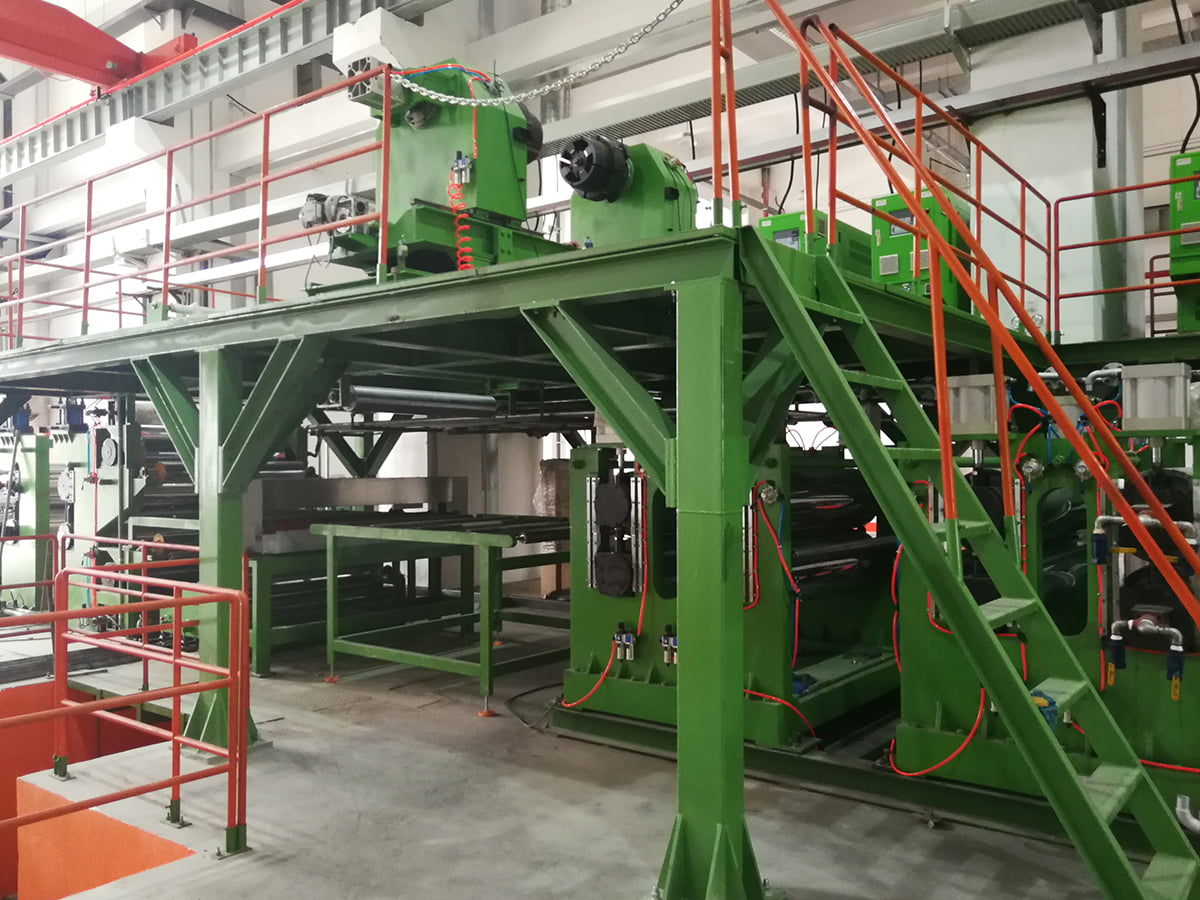
 Lini Produksi Panel Komposit Logam A2 Pada tahun 2012, kami secara mandiri mengembangkan Lini Produksi Panel Komposit Logam A2, lini laminasi kontinu generasi kedua yang dirancang khusus untuk memproduksi Cl... Lihat Produk →
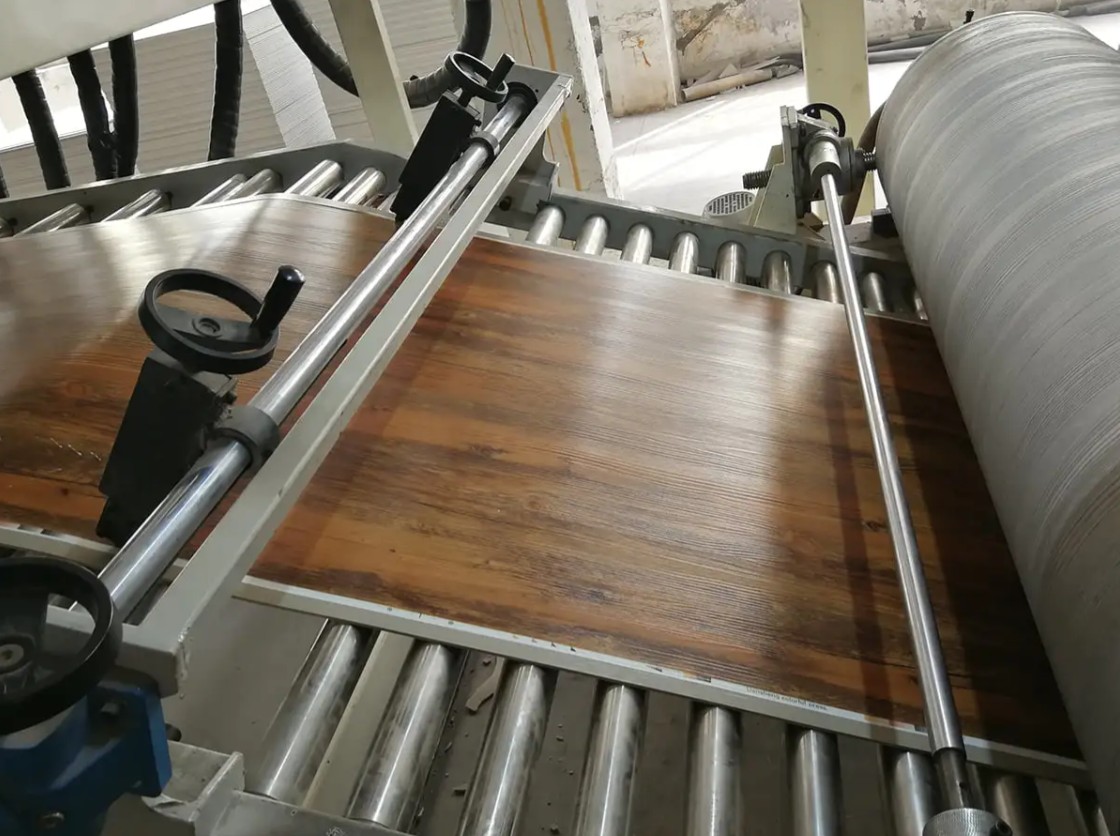
Pabrik yang juga menggunakan lantai SPC, kulit PVC dan PU, atau komposit termoplastik yang diperkuat serat kontinu menghadapi logika yang sama dengan substrat yang berbeda. Unit pelapisan atau laminasi, bagian tegangan dan peralatan embossing hilir perlu direkayasa sebagai satu jalur dan bukan dirakit dari penawaran terpisah.
Pemeriksaan Pengadaan Sebelum Anda Berkomitmen
Biaya pemeriksaan ini memakan waktu beberapa minggu dan biasanya menghemat jauh lebih banyak daripada biayanya:
- Jalankan substrat Anda sendiri, pada rentang ketebalan Anda sendiri, pada garis referensi pembuat atau di pabrik mitra.
- Tanyakan parameter mana yang dijamin dan bagaimana masing-masing parameter diukur selama penerimaan.
- Konfirmasikan daftar suku cadang, termasuk interval penggilingan ulang roller dan segel pompa.
- Periksa kekerasan roller dan perawatan permukaannya, karena roller lunak akan kehilangan mahkotanya dalam waktu beberapa bulan pada substrat yang abrasif.
- Konfirmasikan pemuatan lantai, persyaratan pondasi dan sambungan utilitas yang harus Anda sediakan.
- Menyepakati pemasangan, commissioning, pelatihan operator dan pengaturan dukungan setelah serah terima.
Titik Kegagalan Umum dan Cara Menghindarinya
- Penyimpangan ketebalan tepi: biasanya mahkota rol, tekanan nip atau viskositas lapisan, bukan pompa. Ukur lebar penuhnya, bukan bagian tengahnya.
- Kulit jeruk dan aliran yang buruk: periksa keseimbangan pelarut, suhu pelapisan dan kemiringan di zona oven pertama.
- Hilangnya adhesi setelah pembengkokan: biasanya merupakan masalah penyembuhan yang kurang baik atau masalah penyembuhan yang berlebihan dikombinasikan dengan residu pra-perawatan.
- Goresan dan goresan: roller pemandu aus, tegangan jaring tidak tepat, atau lapisan kering menempel pada roller.
- Gelembung di bawah film laminasi: kelembapan pada media, berat lapisan perekat yang berlebihan, atau tekanan gigitan yang tidak stabil.
Mencatat berat lapisan, suhu puncak logam, dan tegangan untuk setiap kumparan adalah alat diagnostik termurah yang dapat disimpan oleh pabrik. Ketika cacat muncul, log biasanya menunjukkan parameter mana yang dipindahkan terlebih dahulu.
Memilih Pembangun yang Memahami Seluruh Lini
Peralatan pelapisan adalah sebuah sistem, bukan item katalog. Perlakuan awal, penerapan, pengawetan, tegangan, dan penanganan hilir harus disesuaikan dengan substrat yang sama dan target produksi yang sama. Pembangun yang juga memasok lini panel komposit, unit laminasi film, mesin emboss, dan peralatan perataan digunakan untuk menyelesaikan antarmuka di antara keduanya, yang merupakan asal mula sebagian besar penundaan pengoperasian. Hal ini juga membantu ketika pemasok yang sama dapat melakukan uji coba pada material Anda dan menyesuaikan spesifikasi sebelum baja dipotong.
Keuntungan produksi dari jalur pelapisan kumparan logam ditampilkan dalam jumlah hasil produksi dan sisa, bukan dalam brosur mesin, jadi mintalah keluaran terukur per shift, bukan kapasitas terpasang.
Garis pelapisan dinilai berdasarkan kumparan yang meninggalkan pabrik, bukan berdasarkan kecepatan yang dicetak dalam proposal. Perbaiki kisaran media, toleransi ketebalan lapisan, jendela suhu logam puncak, dan metode penerimaan sebelum Anda mendiskusikan harga. Bandingkan kutipan berdasarkan hal tersebut, dan perbedaan yang penting akan terlihat.
Jika Anda merencanakan pelapisan, laminasi, atau lini panel komposit baru dan ingin spesifikasi ditinjau berdasarkan material Anda sendiri, kirim detail media dan target keluaran ke tim teknik dan minta konfigurasi garis dengan toleransi tertulis.