
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kumparan aluminium yang dicat setelah dipotong dan dibentuk hampir selalu harganya lebih mahal per meter persegi dibandingkan kumparan yang sama yang dicat saat masih berupa kumparan pada garis kontinu. Fakta ekonomi tersebut menjelaskan mengapa aluminium pra-cat memasok sebagian besar pasar kelongsong, atap, signage, dan panel komposit aluminium.
Kualitas kumparan aluminium berlapis ditentukan dalam tiga hal: seberapa bersih strip ketika mencapai kepala pelapis, seberapa akurat kepala tersebut mengukur film, dan seberapa merata oven menghasilkan obatnya. Warna, kilap, dan masa pakai mengikuti ketiganya, bukan dari merek catnya saja.
Cara kerja pelapisan kumparan aluminium secara kontinyu
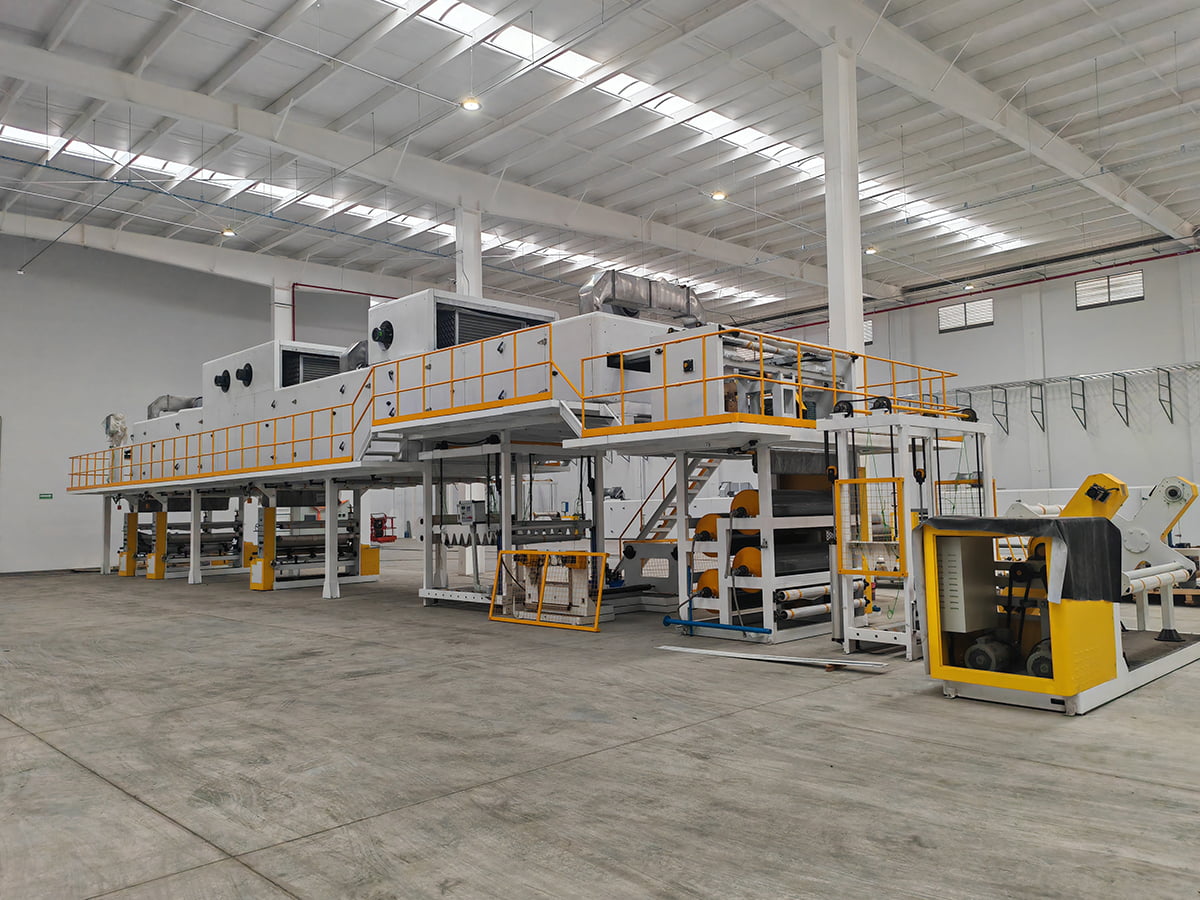
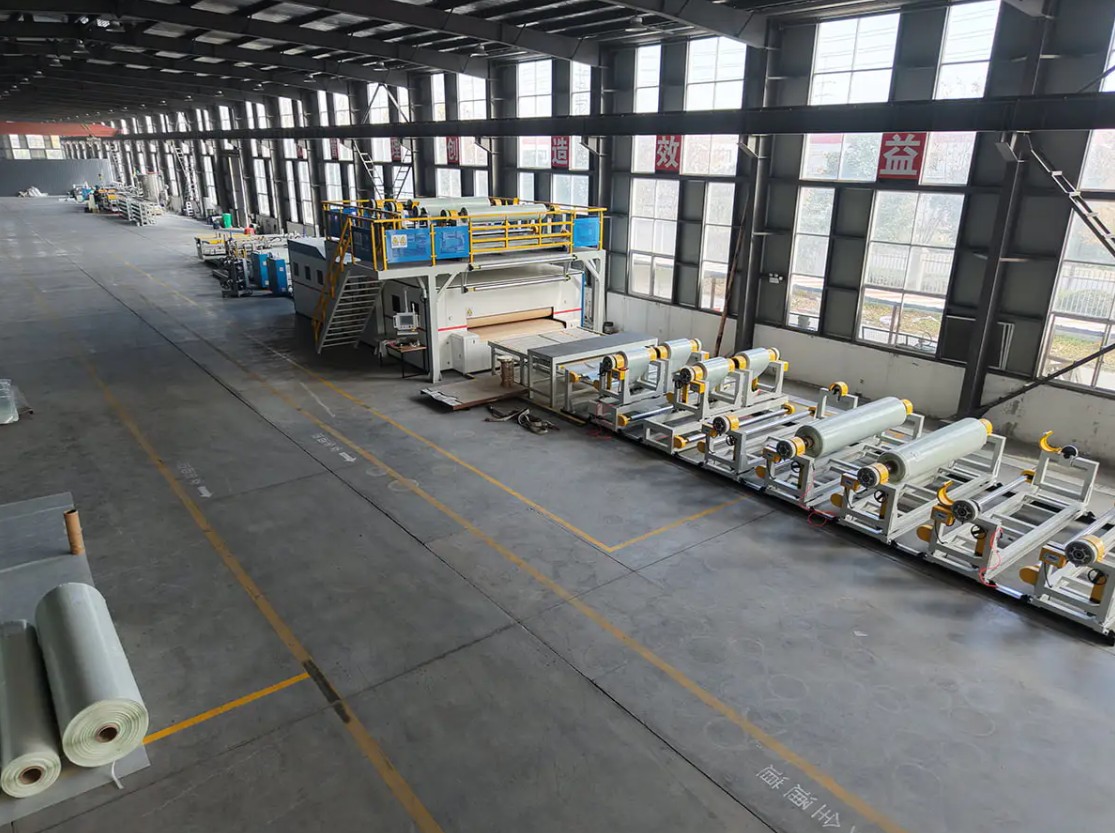
Pelapisan koil adalah proses otomatis dan berkelanjutan yang menerapkan lapisan organik pada strip logam sebelum strip dipotong atau dibentuk. Aluminium tiba dalam bentuk kumparan, tidak digulung, dibersihkan, diberi perlakuan awal secara kimia, dilapisi, diawetkan, didinginkan, dan digulung ulang sebagai kumparan yang sudah dicat sebelumnya. Karena strip tidak berhenti selama pengoperasian yang stabil, ketebalan film, perawatan dan tampilannya ditentukan oleh parameter mesin, bukan oleh perasaan operator. Garis arsitektur biasanya berjalan dengan kecepatan 20 hingga 60 meter per menit, dengan lebar strip 600 hingga 1600 milimeter dan total film kering 20 hingga 27 mikrometer termasuk primer.
- Melepaskan dan menjahit: ekor kumparan yang sedang berjalan disambungkan ke kepala kumparan berikutnya, dan jahitan harus melewati garis tanpa menandai rol.
- Akumulasi: akumulator entri menyimpan strip sehingga kepala pelapis dan oven tetap berjalan melalui pergantian koil.
- Pembersihan dan pra-perawatan: pembersihan basa, pembilasan, pelapisan konversi kimia, dan oven kering. Tahap ini menentukan adhesi lebih dari tahap lainnya.
- Primer dan lapisan atas: roller coater mengaplikasikan primer, bagian flash-off menghilangkan pelarut, kemudian lapisan atas menyusul.
- Proses pengawetan: oven multi-zona membawa logam, bukan hanya udara, ke suhu logam puncak yang dibutuhkan bahan kimia.
- Quenching dan rewind: pendinginan menurunkan strip ke suhu penanganan dan kumparan yang sudah jadi diputar ulang di bawah tegangan yang terkendali.
Persiapan strip menentukan sebagian besar hasil adhesi
Pembersihan yang tidak menyeluruh menghentikan pembentukan lapisan konversi secara merata, dan kegagalan tersebut muncul kemudian sebagai hilangnya lapisan di sepanjang tikungan atau tepi potongan. Oleh karena itu, bagian pembersihan harus cukup panjang untuk kecepatan jalur yang sebenarnya Anda jalankan, dan roller bagian basah memerlukan jadwal pembersihan, karena residu bahan kimia kering berpindah langsung ke strip sebagai goresan.
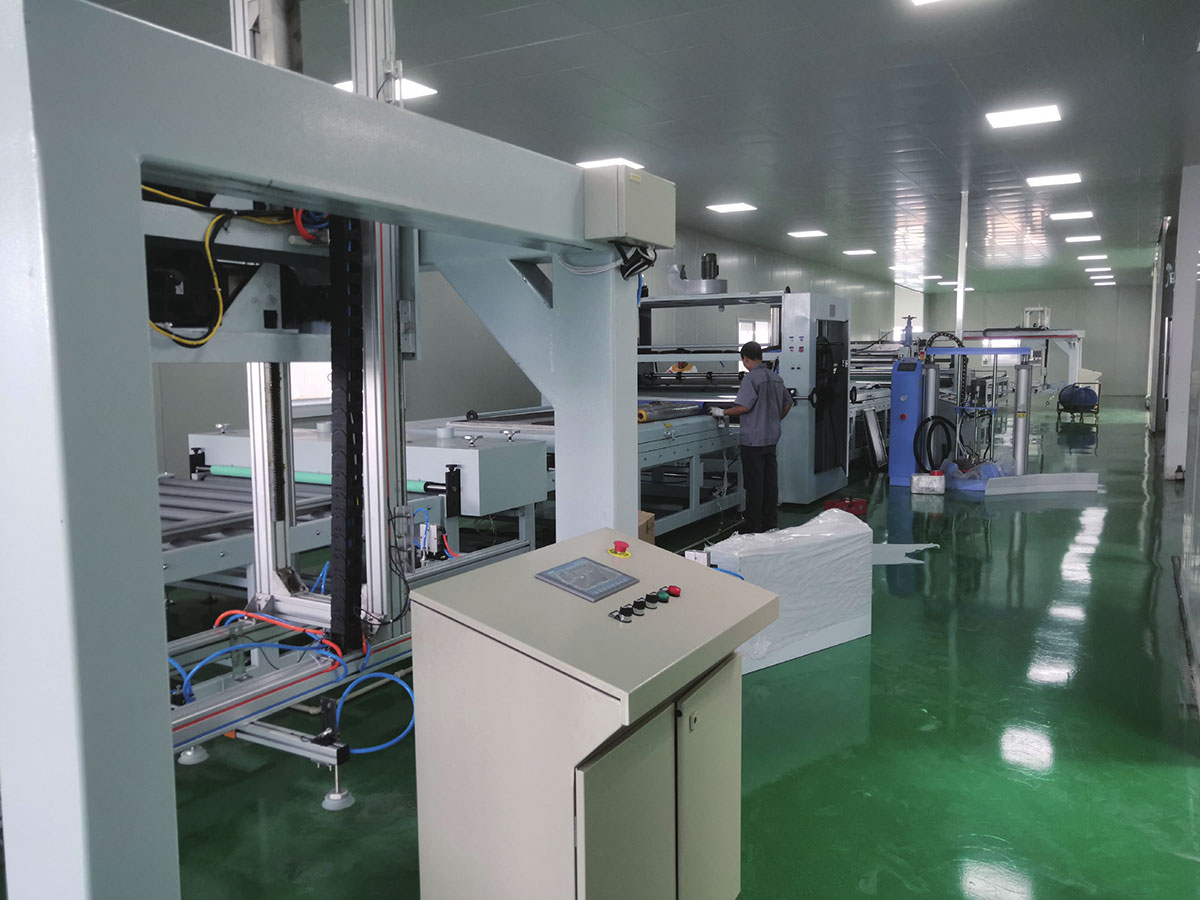
 Jalur Pembersihan Pra-perawatan Kebersihan permukaan logam dan kualitas lapisan konversi kimia secara langsung menentukan ketahanan korosi, daya rekat cat, dan kualitas produk akhir... Lihat Produk →
Pelapisan kepala, kontrol film dan penyembuhan
Garis menggunakan kepala tiga gulungan atau empat gulungan. Tiga gulungan lebih mudah dirawat, sedangkan empat gulungan mengontrol film yang sangat tipis dengan lebih halus dan sesuai dengan garis yang juga dicetak. Ketebalan film ditentukan oleh rasio kecepatan antara aplikator dan strip, sehingga kecepatan stabil dan tegangan stabil menjadi prioritas utama. Lebih jauh lagi, perawatan yang kurang memerlukan ketahanan dan fleksibilitas pelarut, sedangkan perawatan yang berlebihan memerlukan warna dan keuletan. Variabel kontrolnya adalah suhu puncak logam, diukur pada strip, biasanya sekitar 230 hingga 249 derajat Celcius untuk PVDF dan 216 hingga 232 derajat Celcius untuk poliester. Konfirmasikan jendela dengan pemasok pelapis sebelum mengatur oven.
Sistem pelapisan dan kesesuaiannya masing-masing
Tidak ada satu lapisan pun yang menutupi setiap paparan. Pilihannya tergantung pada lingkungan yang akan dihadapi produk jadi, pembentukan kumparan yang akan dilakukan setelahnya, dan berapa lama warna dan kilapnya harus bertahan.
| Sistem pelapisan | Film kering total yang khas | Jendela penyembuhan | Paling cocok untuk | Batasan utama |
|---|---|---|---|---|
| Poliester | 18 hingga 25 mikrometer | 216 hingga 232 C | Panel interior, papan tanda, pelapis tugas ringan | Mengapur dan memudar di luar ruangan |
| Poliester yang dimodifikasi silikon | 20 hingga 25 mikrometer | 220 hingga 235 C | Atap dan pelapis dinding di daerah beriklim sedang | Ketahanan pelarut lebih lemah dibandingkan PVDF |
| PVDF | 23 hingga 27 mikrometer | 230 hingga 249 C | Fasad eksterior, paparan pantai dan industri | Biaya lebih tinggi, jendela penyembuhan sempit |
| Poliuretan | 20 hingga 25 mikrometer | 210 hingga 230 C | Laminasi film dan finishing interior premium | Sensitivitas kelembaban dalam penyimpanan |
| Primer epoksi | 5 hingga 7 mikrometer | Diatur oleh lapisan atas | Lapisan dasar adhesi dan korosi | Kapur jika dibiarkan tidak dilapisi |
Dua aturan mengikuti. Lapisan atas PVDF di atas lapisan primer yang tipis atau tidak rata masih gagal pada bagian tepi potongan, karena korosi dimulai pada logam yang terbuka. Dan lapisan yang diawetkan di bagian bawah jendelanya dapat lolos pemeriksaan visual dan masih gagal dalam uji gosok pelarut atau uji tekuk pada hari yang sama.
Tes yang melepaskan kumparan berlapis
Pengujian rilis bersifat cepat, destruktif, dan spesifik. Sampel berasal dari kepala, tengah, dan ekor masing-masing kumparan, karena kumpulan yang terlihat benar masih dapat gagal pada salah satu hal berikut.
- Ketebalan film kering , baca pada strip dengan pengukur arus magnet atau pusaran dengan toleransi kira-kira plus atau minus 2 mikrometer.
- Adhesi tikungan-T , di mana kupon dibengkokkan ke belakang dan selotip ditarik untuk memeriksa hilangnya lapisan; produk eksterior biasanya harus lulus 1T atau 2T.
- MEK menggosok ganda , yang menunjukkan tingkat kesembuhan daripada kinerja bahan kimia jangka panjang.
- Dampak sebaliknya , memastikan lapisan bertahan dari deformasi mendadak, tidak hanya tikungan lambat.
- Gloss pada 60 derajat dan perbedaan warna , diukur berdasarkan sampel yang disetujui, dengan delta E biasanya dijaga sekitar 1,0 atau lebih ketat untuk panel yang diletakkan berdampingan.
- Semprotan garam atau paparan kelembapan , biasanya 1000 jam, digunakan untuk kualifikasi, bukan untuk setiap batch.
Pemeriksaan ini murah dan dapat diulang, namun tidak menggantikan data pelapukan eksternal, dan tidak boleh melepaskan lapisan yang sudah diawetkan di luar jangka waktu yang dipublikasikan.
Menentukan garis pelapis: angka-angka yang penting
Pembelian lini biasanya dimulai dengan harga dan diakhiri dengan detail yang menentukan hasil. Hal-hal ini layak untuk diperbaiki secara tertulis sebelum kontrak ditandatangani.
- Kisaran lebar dan ketebalan strip , termasuk lebar tersempit yang akan Anda jalankan, karena roller crown berperilaku berbeda di tepi rentang.
- Kecepatan saluran dan waktu pergantian koil , karena kapasitas akumulator menentukan berapa lama saluran antar kumparan.
- Konfigurasi kepala pelapis , tiga gulungan atau empat gulungan, dan berapa banyak kepala yang dipasang untuk primer, lapisan atas, dan lapisan belakang apa pun.
- Zonasi oven dan kontrol suhu logam puncak , termasuk kemampuan untuk menahan jendela penyembuhan pada kecepatan jalur terendah dan tertinggi.
- Panjang bagian pra-perawatan dan kimia , disesuaikan dengan kecepatan jalur sehingga waktu kontak tidak berubah dalam waktu singkat.
- Perataan tegangan dan kontrol tegangan strip , yang mempengaruhi kerataan, keseragaman lapisan dan serpihan dari jahitan.
- Waktu pergantian warna dan dukungan suku cadang , angka yang jarang muncul dalam kutipan tetapi muncul di setiap shift.
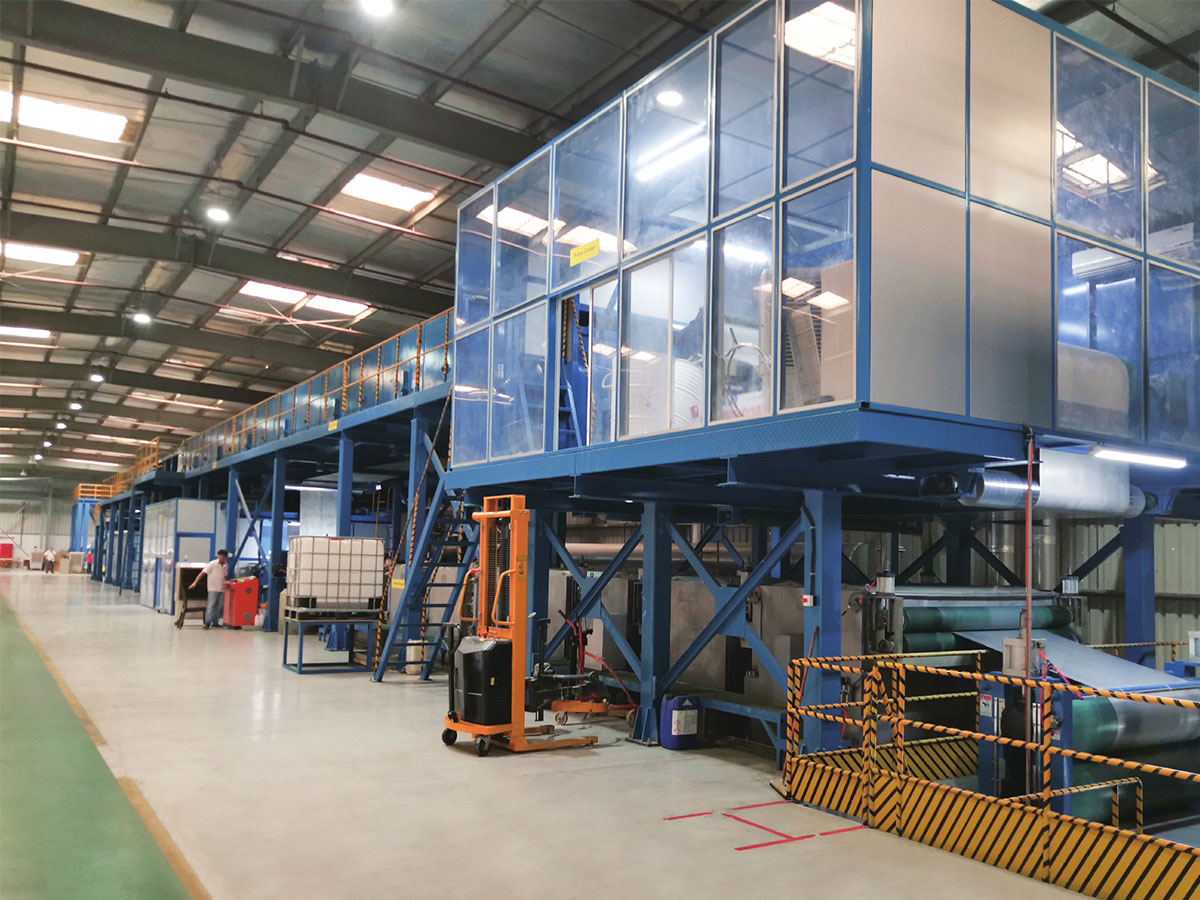
 Garis Pelapis Warna Melalui proses otomatis dan cerdas, lini produksi pelapisan menghasilkan pelapis permukaan yang estetis, tahan lama, dan fungsional untuk berbagai ... Lihat Produk →
Pembeli juga harus bertanya bagaimana lini tersebut menangani perubahan dari satu bahan kimia pelapis ke bahan kimia pelapis lainnya, dan apakah peralatan yang sama dapat menjalankan pencetakan atau laminasi film, karena opsi tersebut mengubah campuran produk sepanjang masa pakai mesin. Kecepatan terukur tidak banyak menentukan dengan sendirinya, itulah sebabnya keuntungan produksi dari garis pelapisan kumparan logam lebih baik dinilai berdasarkan output tahunan dan kerugian pergantian dibandingkan berdasarkan angka brosur.
Cacat, penyebab dan koreksi pertama
Sebagian besar masalah pelapisan berulang, dan sebagian besar disebabkan oleh kebersihan strip, pengukuran film, atau perawatan.
| Cacat | Kemungkinan penyebabnya | Koreksi pertama |
|---|---|---|
| Lapisan terangkat di sepanjang tepi potongan | Primer tipis di bagian tepi atau pra-perawatan tidak lengkap | Periksa film primer dan waktu kontak pembersihan |
| Garis-garis berjalan ke arah kumparan | Rol yang terkontaminasi atau residu bahan kimia kering | Bersihkan lapisan dan bagian rol yang basah |
| Penampilan kulit jeruk | Retensi pelarut atau pemisahan film yang tidak merata | Sesuaikan zona flash-off dan kecepatan roller |
| Warna melayang melintasi kumpulan | Variasi suhu logam puncak antar kumparan | Catat suhu strip per koil dan periksa kembali jendela penyembuhan |
| Melepuh setelah sembuh | Kelembapan pada strip atau bagian bawah perawatan | Periksa oven kering dan bilas |
| Adhesi tikungan yang buruk | Over-cure atau primer di luar kisaran ketebalannya | Turunkan suhu puncak logam dan verifikasi lapisan primer |
Memilih pemasok untuk jalur pelapisan
Dua pemasok dapat menawarkan kecepatan jalur dan lebar jalur yang sama namun masih mengirimkan peralatan yang sangat berbeda, jadi ada baiknya menanyakan apa yang dibuat oleh pembuat selain jalur pelapis. Pemasok yang juga menyediakan bahan-bahan yang digunakan di hilir memahami bagaimana peralatan berperilaku dalam produksi, tidak hanya bagaimana penarikannya.
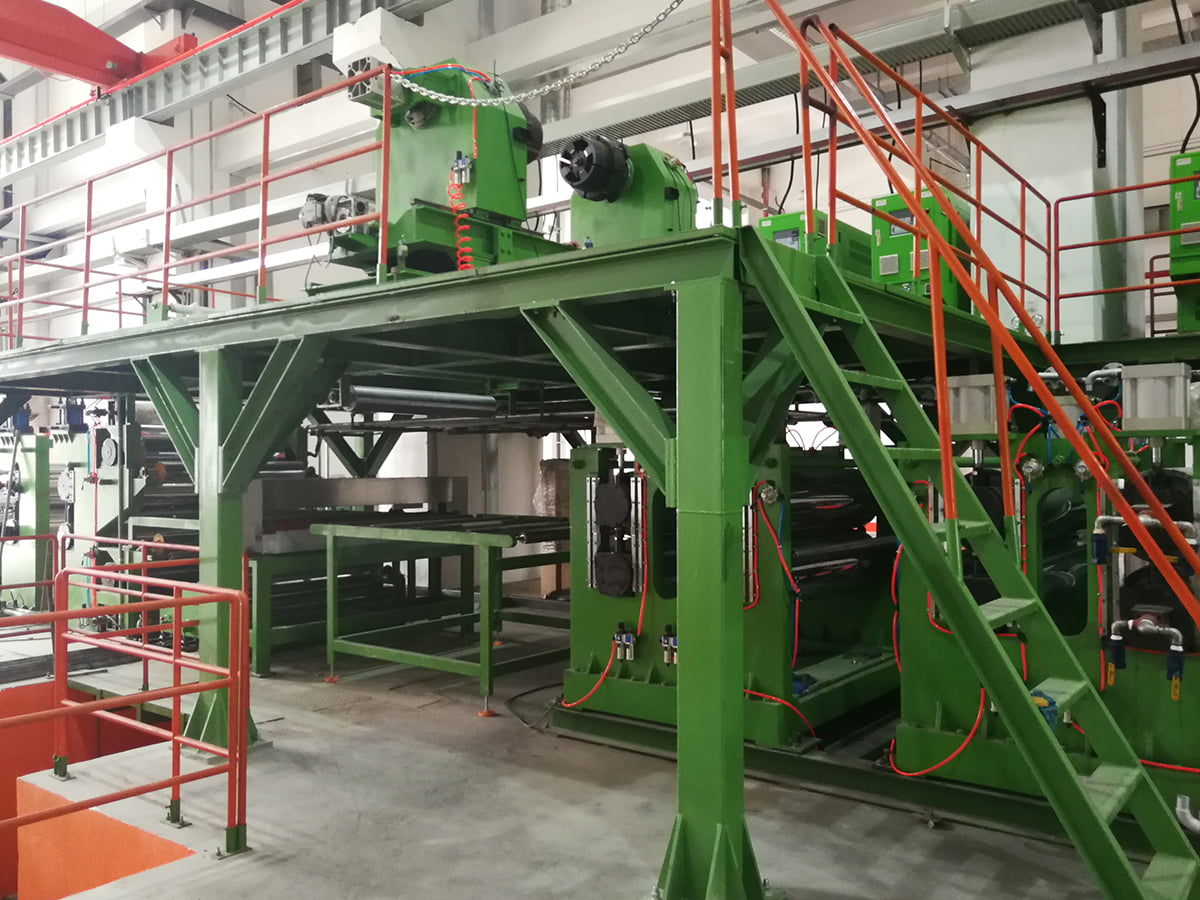
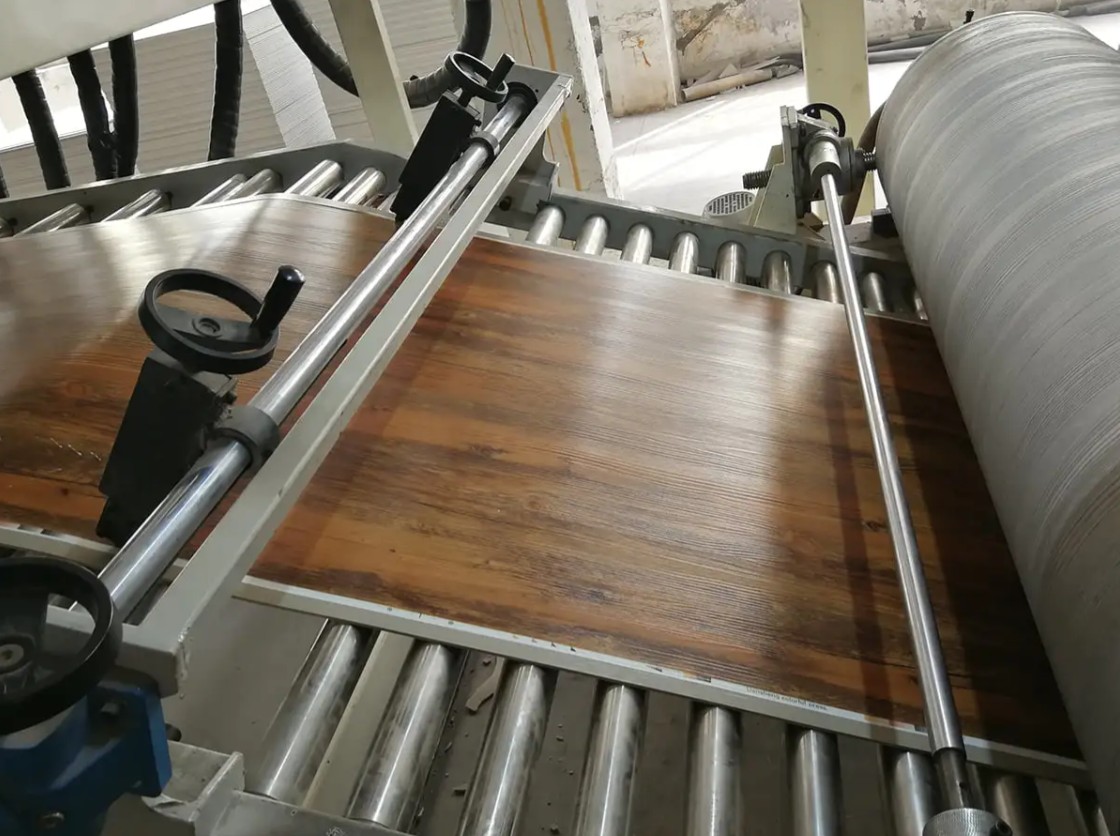
JiangSu XieCheng Intelligent Equipment Co., Ltd., yang berbasis di Zona Pengembangan Ekonomi Jinhu di Huai'an, Jiangsu, membangun jalur pelapisan dan pencetakan koil logam, jalur pembersihan pra-perawatan, jalur laminasi PUR dan film, serta jalur pelapisan rol dan semprot gabungan. Latar belakang permesinannya dimulai pada tahun 2004, ketika perusahaan pendahulunya mulai memproduksi mesin laminating panel komposit aluminium dan lini pelapis warna. Kini perusahaan ini beroperasi sebagai anak perusahaan permesinan yang dimiliki sepenuhnya oleh Jiangsu Aludeco New Materials, dan juga memasok koil inti api A2, koil aluminium berlapis awal, dan film pengikat polimer, sehingga para insinyurnya melihat koil berlapis dari kedua sisi mesin.
Dalam grup ALMINE yang lebih luas, operasi ini diakui sebagai pusat penelitian teknologi rekayasa tingkat provinsi untuk panel komposit aluminium tahan api tingkat A2 dan peralatan produksi, serta memiliki peringkat kredit kualitas tingkat AA. Jajaran panel komposit aluminium kelas A2-nya dinobatkan sebagai rangkaian peralatan utama dan komponen utama pertama di Jiangsu. Jangkauan yang lebih luas mencakup lini panel komposit logam, lini lantai SPC, lini pelapis kulit PVC dan PU, lini komposit CFRT, dan peralatan khusus non-standar, didukung setelah pengiriman melalui dukungan jarak jauh, layanan di tempat, dan suku cadang.
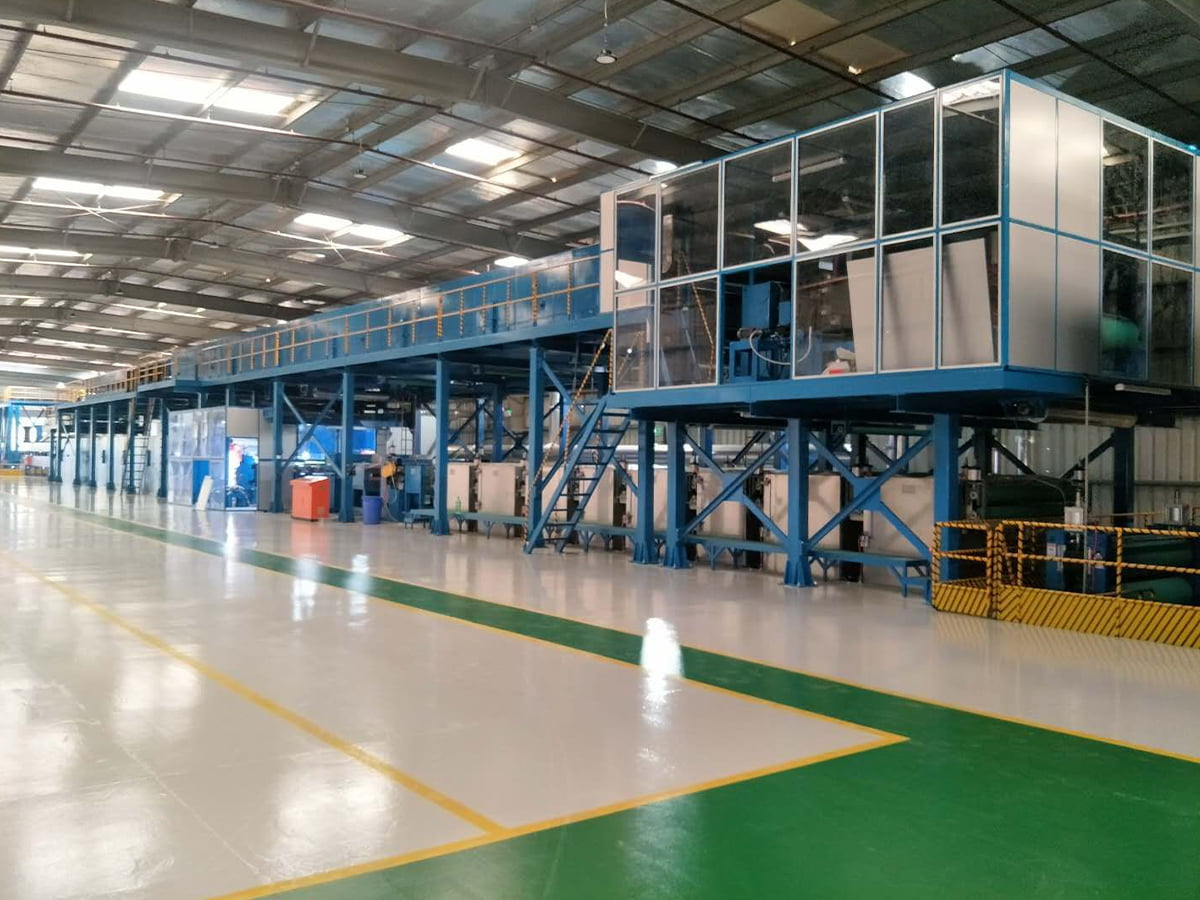
 Lapisan Kumparan Aluminium/Baja dan Jalur Percetakan Aksesoris Peralatan Lihat Produk →
Saat membandingkan penawaran, letakkan daftar spesifikasi di atas di sebelah peralatan yang dikutip, dan tanyakan bagaimana suhu puncak logam dan toleransi film diverifikasi di pabrik sebelum pengiriman. Percakapan itu biasanya memisahkan pembuat yang serius dari penjual katalog. Tim teknik dapat dihubungi melalui halaman kontak untuk mendiskusikan lebar strip, bahan kimia pelapis dan target keluaran untuk proyek tertentu.
Pelapisan kumparan aluminium memberikan penghargaan terhadap disiplin yang sama di setiap pabrik: pengoperasian berkelanjutan sebelum pembentukan, dengan kontrol ketat terhadap kebersihan strip, pengukuran film, dan pengawetan. Sebuah garis yang dibeli berdasarkan harga saja cenderung menunjukkan kelemahannya dalam waktu pergantian, keluhan warna dan korosi tepi dua atau tiga tahun kemudian.
Perbaiki ketiga variabel tersebut dan sisanya akan mengikuti. Warna bertahan, tekukan bertahan, ujung-ujungnya terpotong terakhir, dan kumparan meninggalkan garis sesuai dengan spesifikasi yang dijanjikan pada saat mencapai fasad.