
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Garis lantai SPC lima lapis yang berjalan dengan kecepatan lima hingga enam meter per menit dapat kehilangan setengah pergeseran output hingga sekecil penyimpangan ketebalan 0,1 mm. Operator melihatnya pada palet yang sudah jadi, bukan pada cetakan, dan pada saat itu ekstruder telah mendorong beberapa ratus meter papan yang tidak sesuai spesifikasi. Pola yang sama muncul pada garis pita CFRT, garis pelapis kulit PVC dan PU serta garis laminasi komposit logam. Mesin ini mampu; prosesnya tidak diperbaiki dengan cukup cepat.
Ini adalah kasus nyata dalam otomatisasi mesin ekstrusi. Ini bukan tentang mengganti operator, dan ini bukan tentang membeli pengontrol termahal di pasar. Ini tentang menutup loop yang menentukan ketebalan, daya rekat, dan kualitas permukaan, dan menutupnya dengan cukup cepat sehingga koreksi terjadi sebelum material terbuang sia-sia. Segala sesuatu di bawah ini berasal dari satu gagasan itu.
Apa yang Sebenarnya Dicakup oleh Otomasi Mesin Ekstrusi
Pada jalur komposit berbasis ekstrusi, otomatisasi adalah tumpukan loop kontrol, bukan satu fitur. Sebuah jalur dapat diotomatisasi dengan baik di satu tempat dan sepenuhnya dilakukan secara manual pada dua meter di hilir, itulah sebabnya dua pabrik yang menjalankan peralatan serupa menghasilkan hasil yang sangat berbeda. Loop yang paling penting adalah:
- Pengumpanan dan pemberian lelehan: pemberian resin, pengisi dan aditif secara gravimetri atau volumetrik, ditahan dalam pita sempit sehingga sekrup tidak perlu mengimbangi tenggorokan yang kelaparan.
- Kecepatan sekrup dan tekanan leleh: tekanan pada pintu masuk cetakan adalah angka yang menunjukkan apa yang terjadi di dalam laras, dan tekanan tersebut seharusnya mendorong kecepatan sekrup, bukan sebaliknya.
- Suhu barel dan cetakan: kontrol zona dengan resolusi yang cukup untuk menjaga viskositas lelehan tetap stabil dalam jangka panjang, termasuk permulaan dan perubahan material.
- Kontrol pengukur: pengukur ketebalan atau berat dasar yang memberikan umpan balik ke penyesuaian bibir cetakan, celah gulungan, atau kecepatan garis, sehingga koreksi dilakukan secara otomatis dan bukan dilakukan oleh operator.
- Sinkronisasi kecepatan dan ketegangan: pengangkutan, gulungan laminasi, gulungan timbul, dan penggulung mengikuti satu referensi utama, sehingga jaring tidak meregang atau kendur.
- Penggulungan, pemangkasan, dan kontrol tepi: penggulungan tegangan konstan dan pemangkasan tepi otomatis yang menjaga gulungan akhir tetap dapat dijual.
Putaran ini berada pada empat tingkat praktis. Kontrol manual bergantung pada pembacaan meter oleh operator dan putaran roda tangan. Kontrol resep loop terbuka menyimpan pengaturan per produk tetapi tidak bereaksi terhadap penyimpangan. Kontrol loop tertutup dengan pengukur atau sensor tekanan terkoreksi dengan sendirinya. Pengawasan lini penuh menambahkan pencatatan data, alarm, dan ketertelusuran, yang biasanya merupakan hal pertama yang ingin dilihat oleh audit pelanggan.
Dimana Otomatisasi Membayar Kembali Terlebih Dahulu
Anggaran otomasi terbatas, sehingga urutan pengeluaran lebih penting daripada total anggaran. Di sebagian besar pabrik komposit, kontrol pengukur dan kontrol tegangan membayar biayanya lebih cepat dibandingkan yang lain, karena keduanya menyerang sisa dan penurunan kualitas, yang terlihat di neraca setiap hari. Waktu pergantian dan konsumsi energi biasanya berada di urutan kedua.
| Lingkaran kontrol | Operasi manual | Operasi loop tertutup | Efek finansial utama |
|---|---|---|---|
| Ketebalan dan berat dasar | Koreksi setelah penyimpangan terlihat | Koreksi terus menerus dari sinyal pengukur | Lebih sedikit barang bekas, lebih sedikit downgrade, lebih banyak meteran yang dapat dijual |
| Tekanan leleh dan kecepatan sekrup | Penyesuaian mengejar perubahan tekanan | Tekanan ditahan sebagai variabel terkontrol | Dimensi stabil, lebih sedikit penolakan saat start-up |
| Ketegangan web | Kendur atau regangan yang terlihat pada kecepatan lebih tinggi | Ketegangan ditahan oleh penari atau umpan balik sel beban | Lebih sedikit kerutan, daya rekat lebih baik, lebih sedikit kerusakan |
| Zonasi suhu | Pembacaan melayang seiring perubahan kondisi sekitar | Kontrol PID pada setiap zona | Penyelesaian permukaan yang konsisten di seluruh shift |
| Pergantian resep | Nilai yang ditetapkan dengan tangan, beberapa meter percobaan | Parameter yang disimpan dipanggil kembali dalam satu langkah | Waktu henti yang lebih singkat antar tingkatan produk |
Cara sederhana untuk mengukur pengeluaran adalah dengan mengukur tingkat kerusakan dan tingkat penurunan kualitas selama satu bulan, lalu memperkirakan berapa banyak masing-masing hal tersebut disebabkan oleh variasi ketebalan, tegangan, atau suhu. Otomatisasi yang menghilangkan setengah dari variasi tersebut biasanya membuahkan hasil dalam waktu dua tahun jika dijalankan dalam dua atau tiga shift.
Mencocokkan Tingkat Otomatisasi dengan Produk yang Anda Buat
Produk ekstrusi dan laminasi yang berbeda memberikan prioritas pada loop yang berbeda. Paket kontrol yang ideal untuk satu material dapat berukuran terlalu besar, atau hanya ditujukan pada variabel yang salah, untuk material lainnya.
CFRT dan garis komposit termoplastik
Pada jalur termoplastik yang diperkuat serat kontinu berbasis PET atau PP, ekstruder harus membuat polimer menjadi plastis dan menghamili keliling serat dalam satu lintasan. Stabilitas tekanan leleh dan suhu impregnasi menentukan apakah pita perekat benar-benar basah, sedangkan tegangan keliling menentukan apakah serat tetap berada di tempatnya ditempatkan. Otomatisasi di sini terutama tentang menjaga tiga variabel tetap stabil pada saat yang sama ketika kecepatan jalur meningkat, dan tentang mencatatnya sehingga pelanggan dapat diperlihatkan jendela proses di balik gulungan yang dikirimkan.
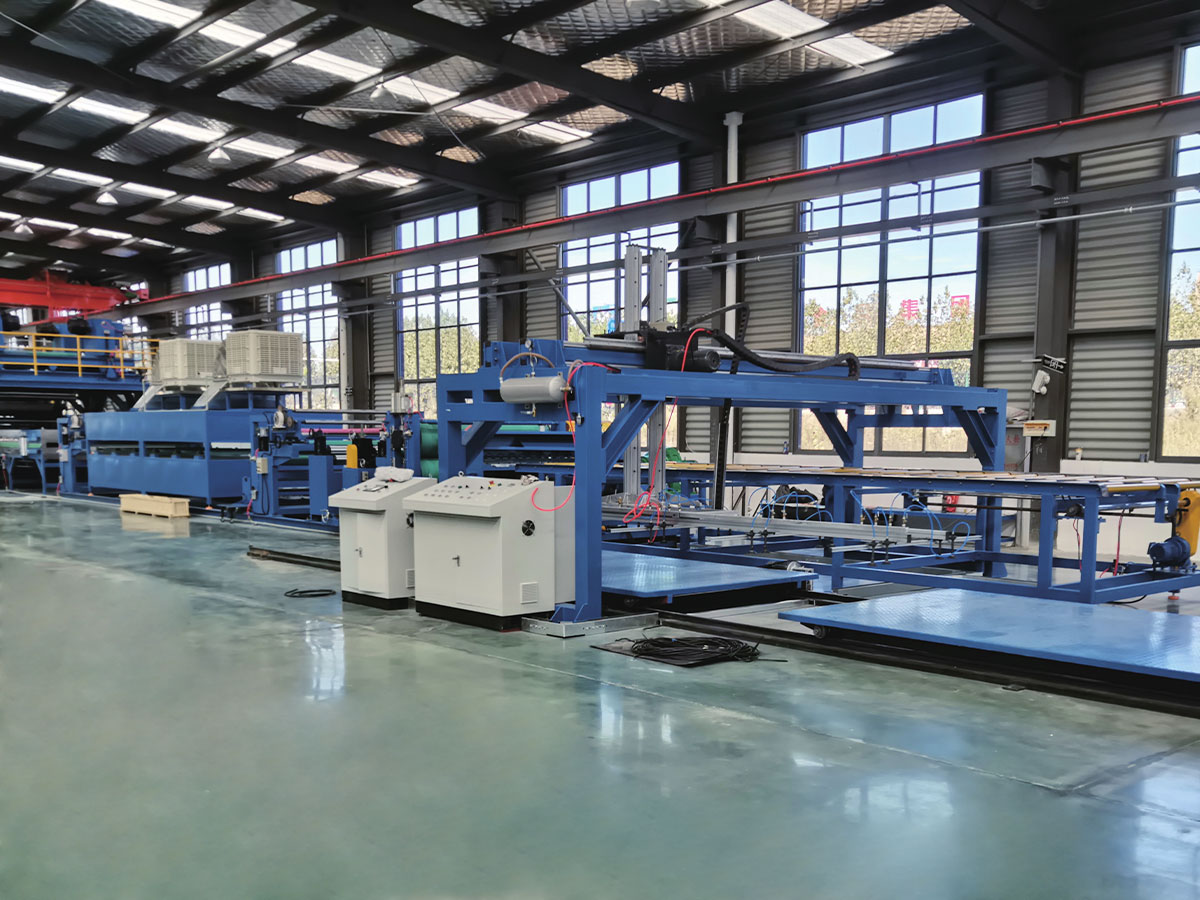
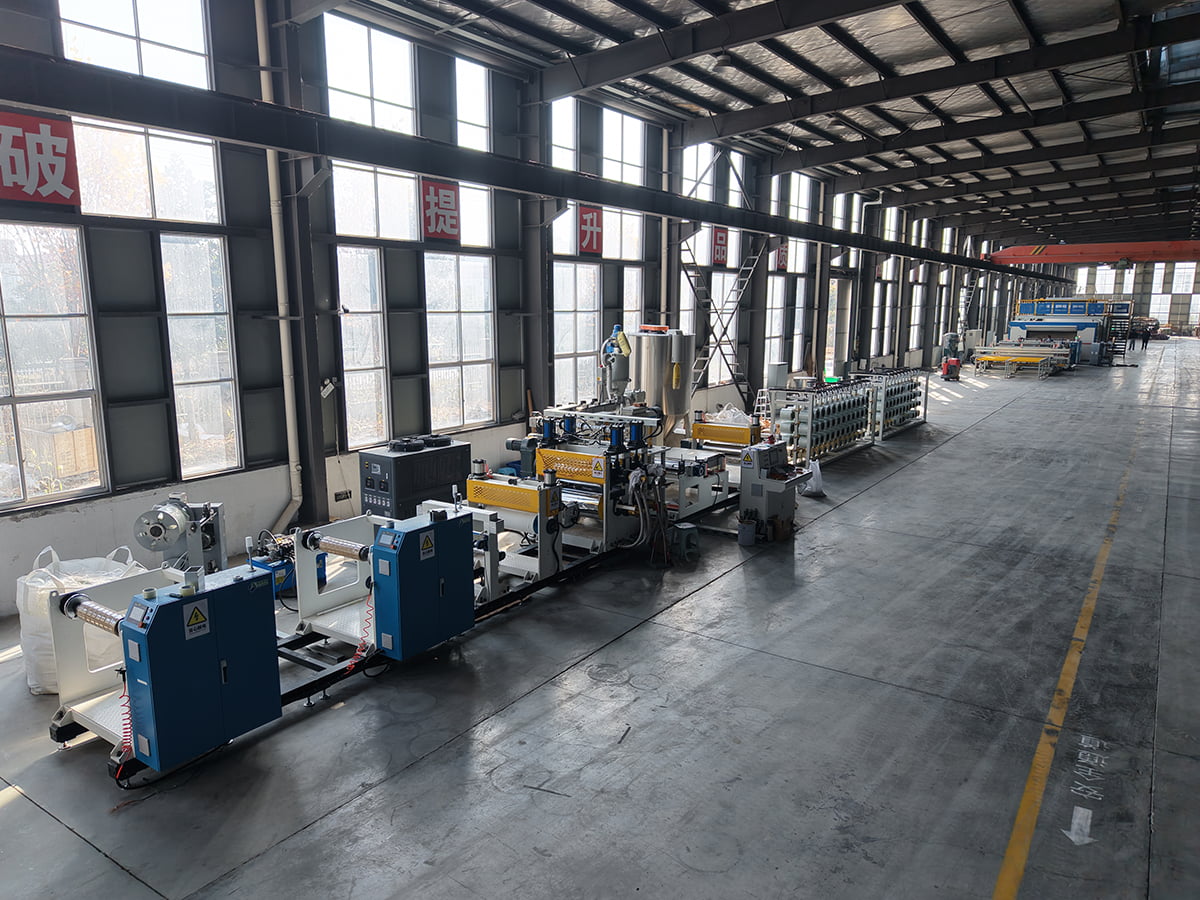 Lini Produksi Bahan Komposit PET/PP CFRT Tinjau lini produksi OEM PET/PP CFRT ini untuk termoplastik yang diperkuat serat berkelanjutan, dengan tekanan leleh yang stabil, suhu impregnasi, dan tegangan keliling mendukung keluaran pita yang konsisten. Lihat Produk →
Lantai SPC dan garis laminasi PVC
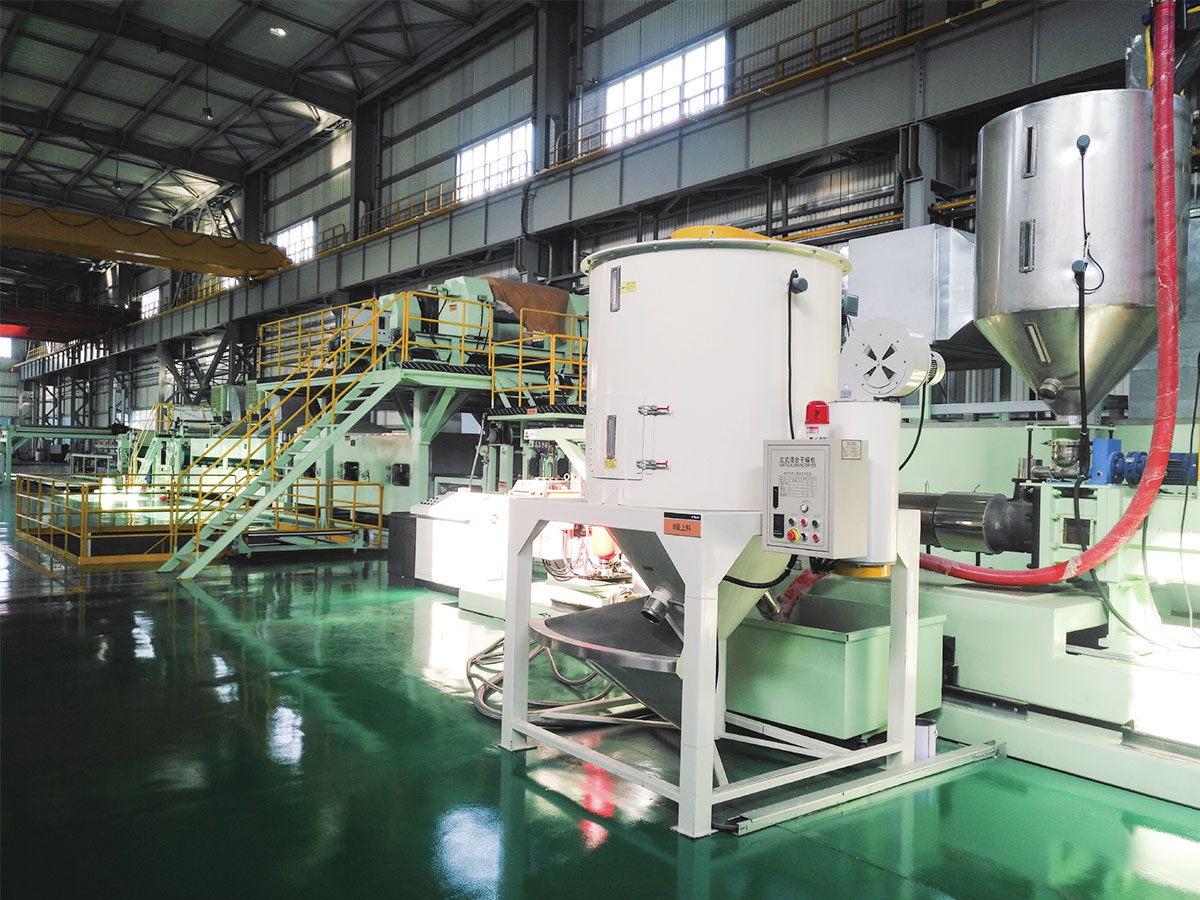
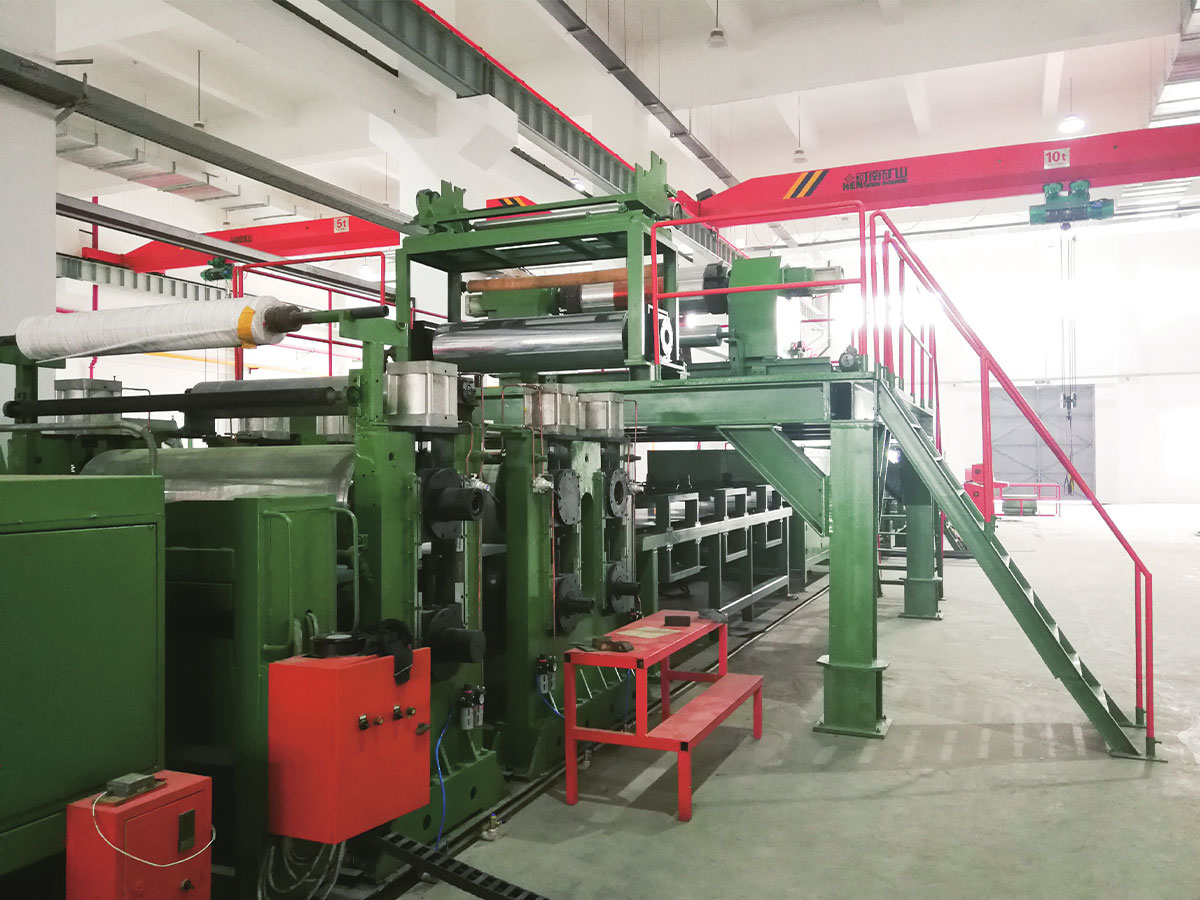
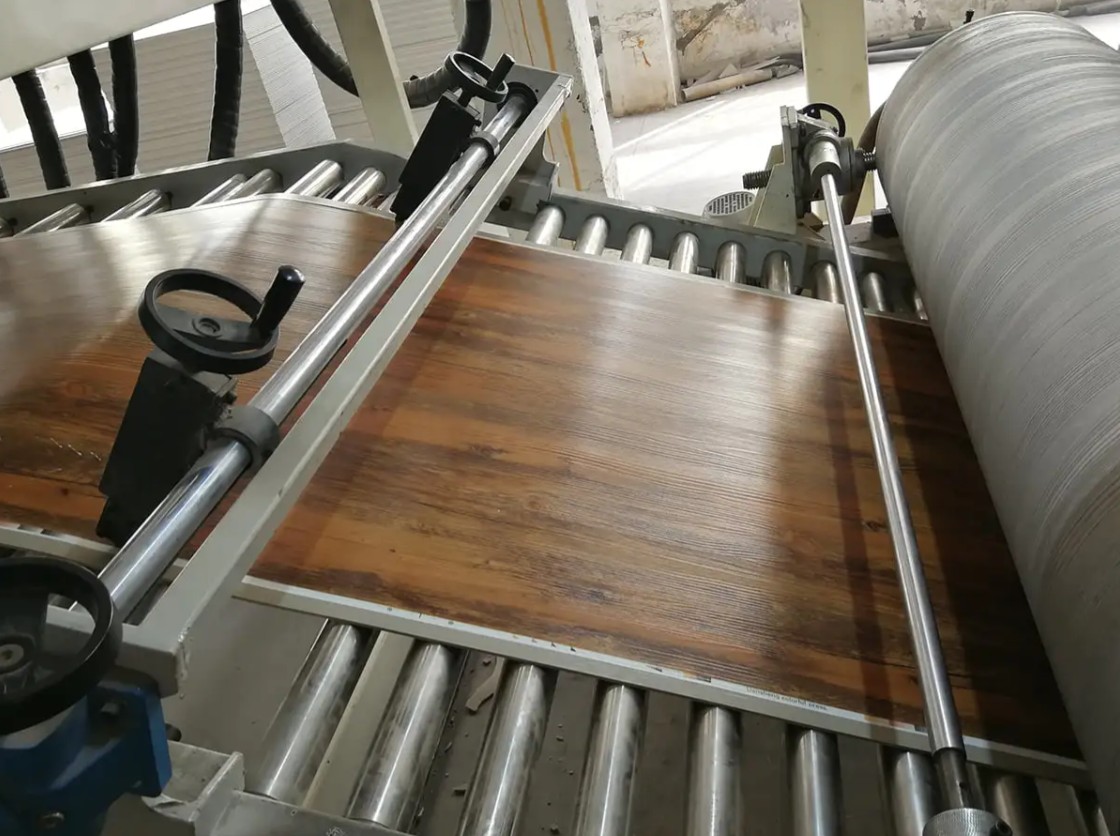
Produksi papan SPC menggabungkan ekstruder dengan kalender dan bagian laminasi. Kontrol ketebalan dimulai dari cetakan tetapi berakhir pada celah gulungan, dan keduanya harus disetel bersama-sama. Variasi kepadatan, kedalaman embossing, dan suhu laminasi merupakan sumber keluhan yang umum dari pembeli lantai, sehingga otomatisasi yang berguna adalah jenis yang menjaga celah gulungan dan suhu laminator di bawah kendali loop tertutup, bukan pada roda tangan. Pembeli yang merencanakan lini baru dapat meninjau urutan proses dasar dalam ikhtisar lini produksi panel laminasi PVC ini sebelum menyetujui ruang lingkup kendali.
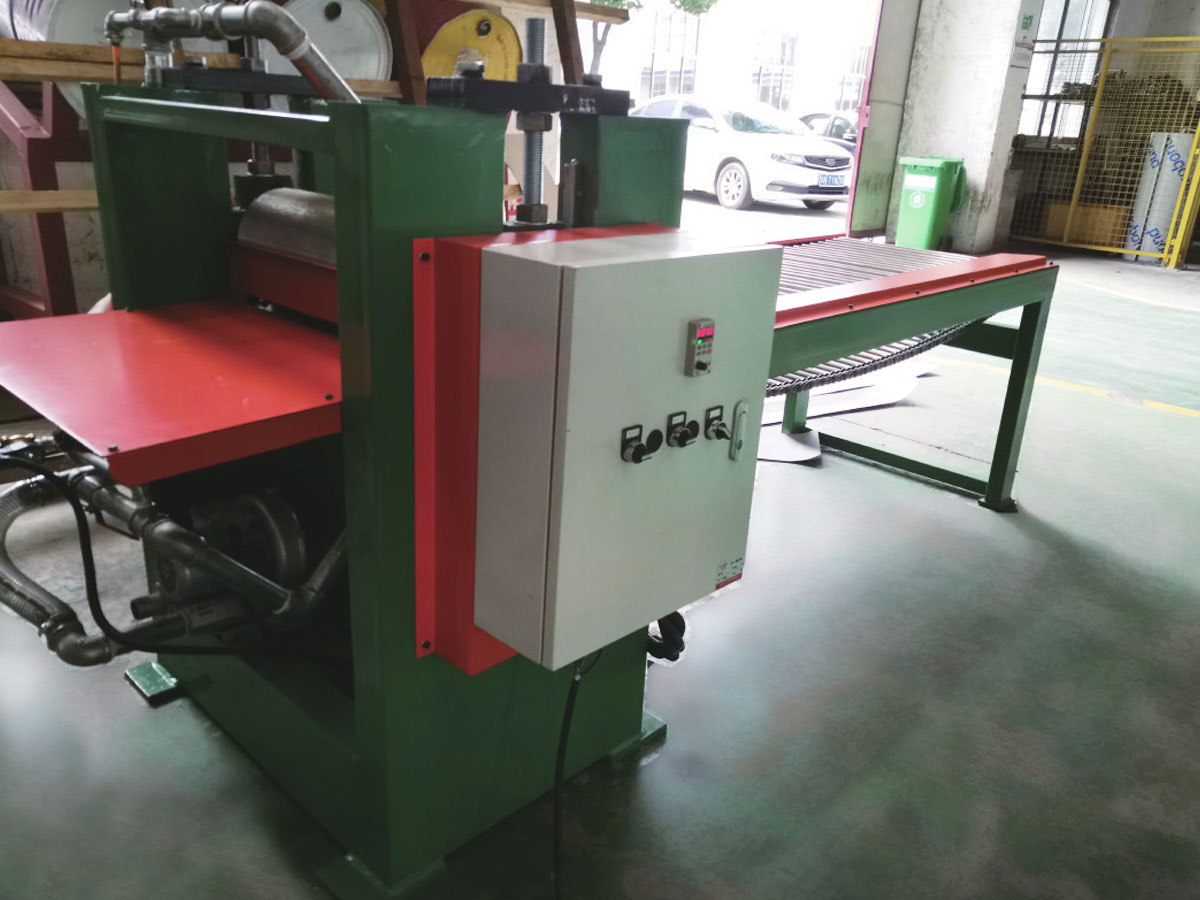
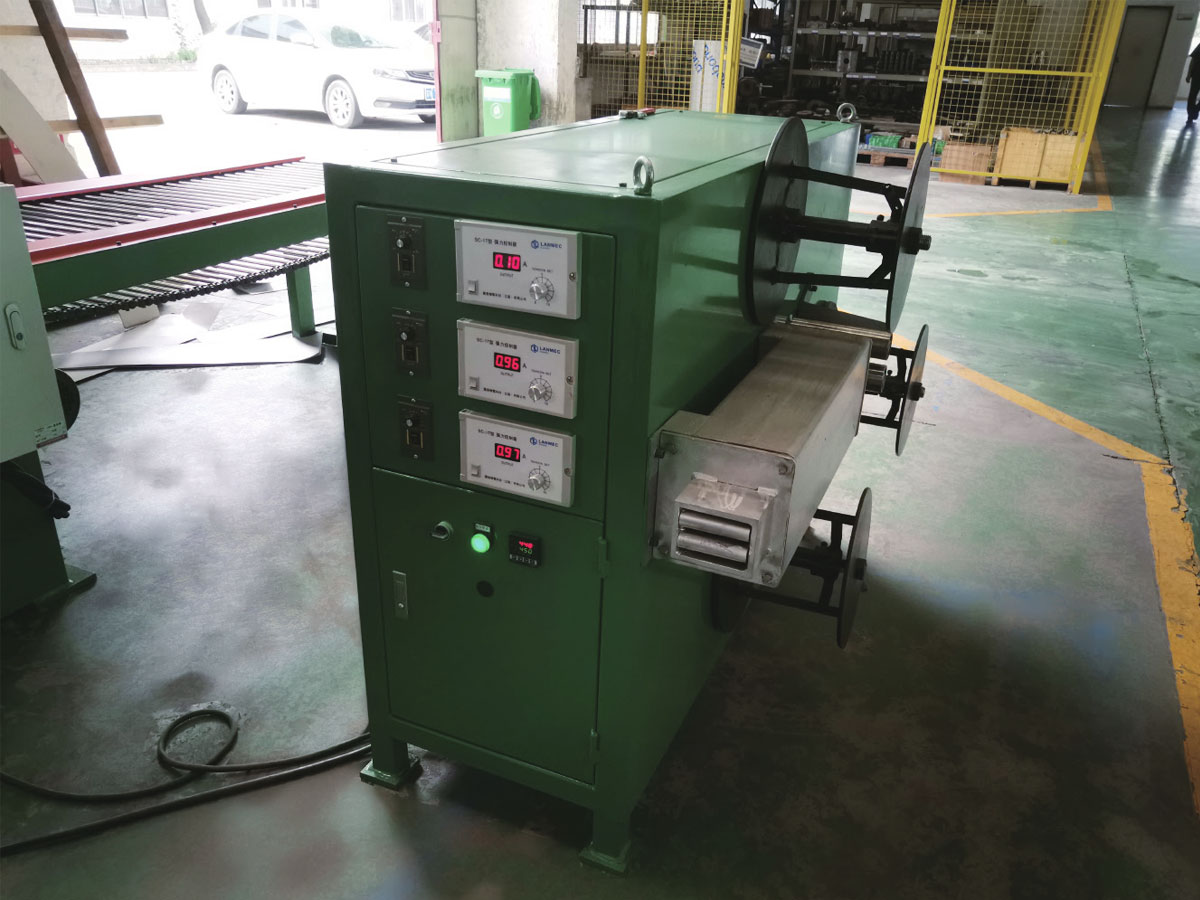
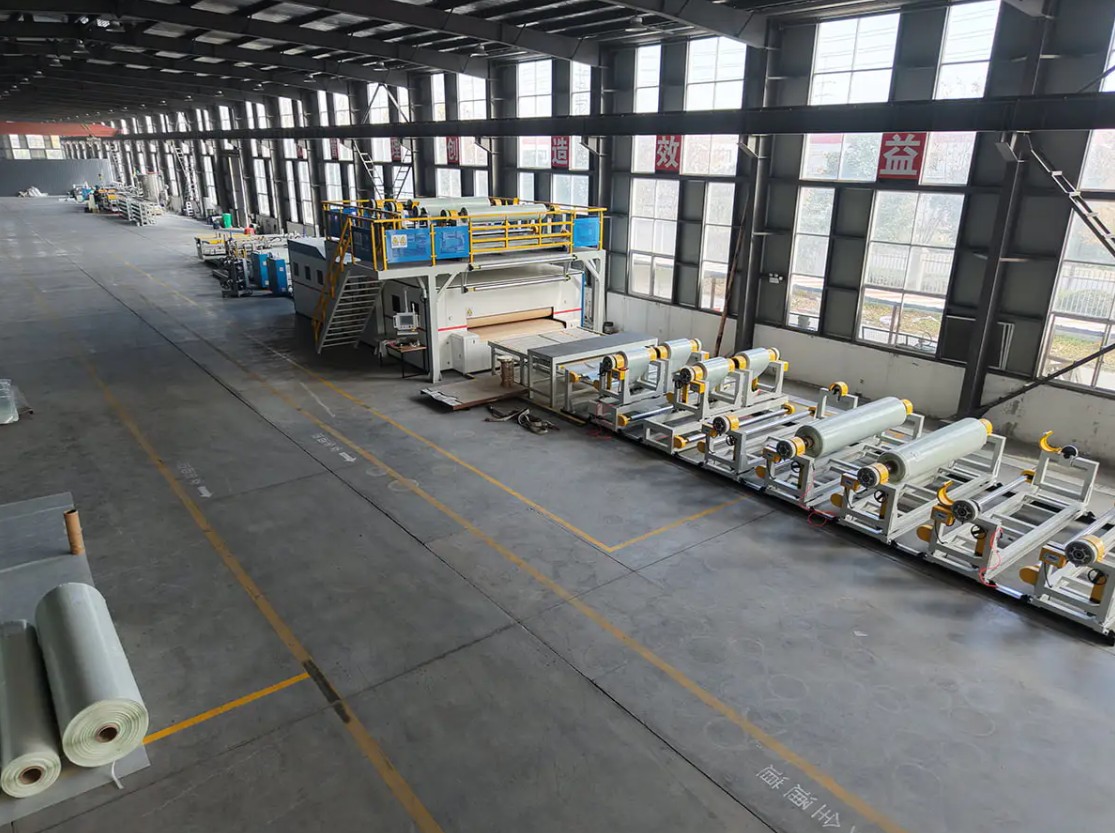
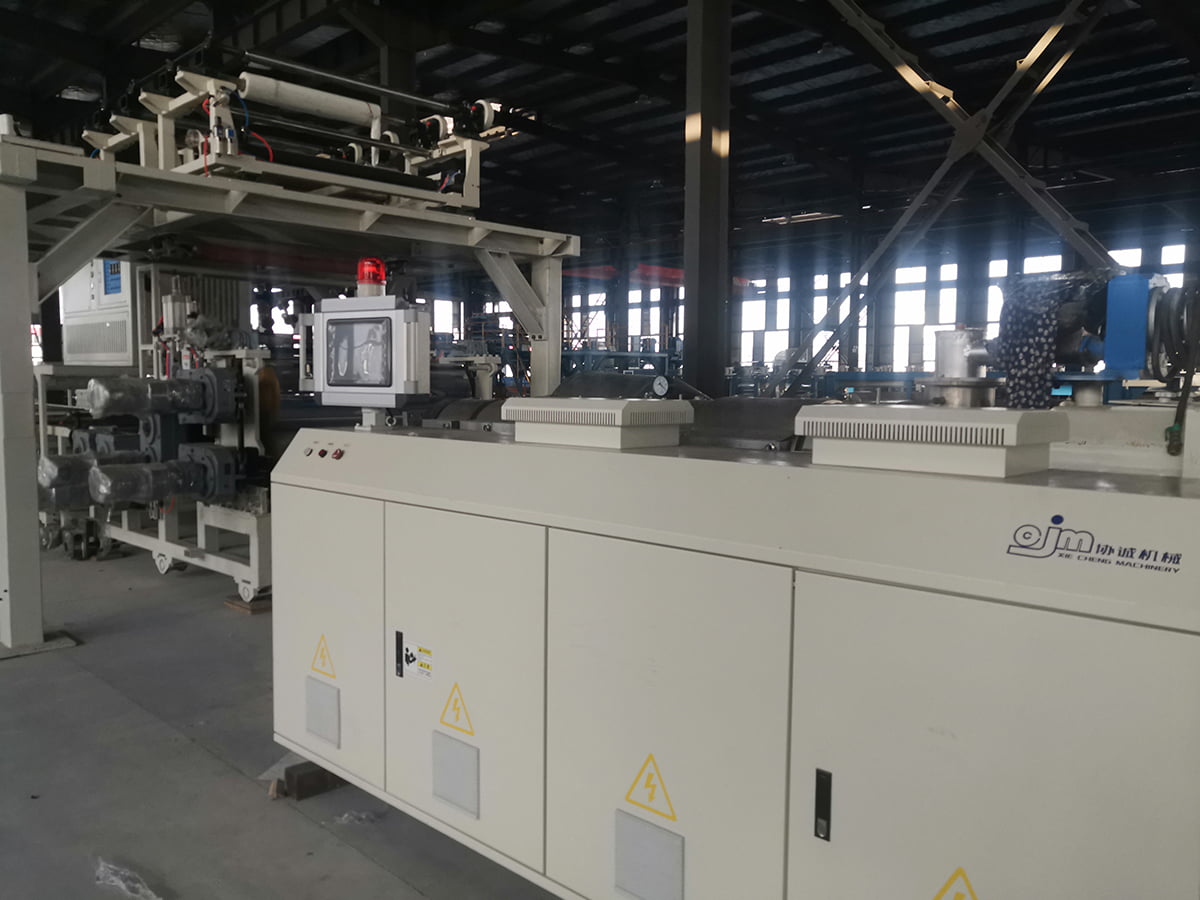 Lini Produksi Lantai PVC/WPC/SPC OEM Tinjau lini lantai OEM SPC ini untuk ekstrusi, kalender, laminasi, dan embossing terintegrasi, dengan akurasi ketebalan dasar ±0,1 mm dan kontrol PLC/HMI. Lihat Produk →
Garis pelapis kulit PVC dan PU
Garis pelapis dan embossing hidup atau mati tergantung pada berat lapisan dan suhu gulungan. Kepala pelapis yang bervariasi beberapa gram per meter persegi menghasilkan perbedaan warna yang terlihat setelah emboss, dan melepaskan tegangan kertas yang melayang menghasilkan kesalahan register. Berat lapisan loop tertutup, suhu gulungan timbul, dan kontrol tegangan multi-zona adalah tiga hal yang patut dipertahankan.
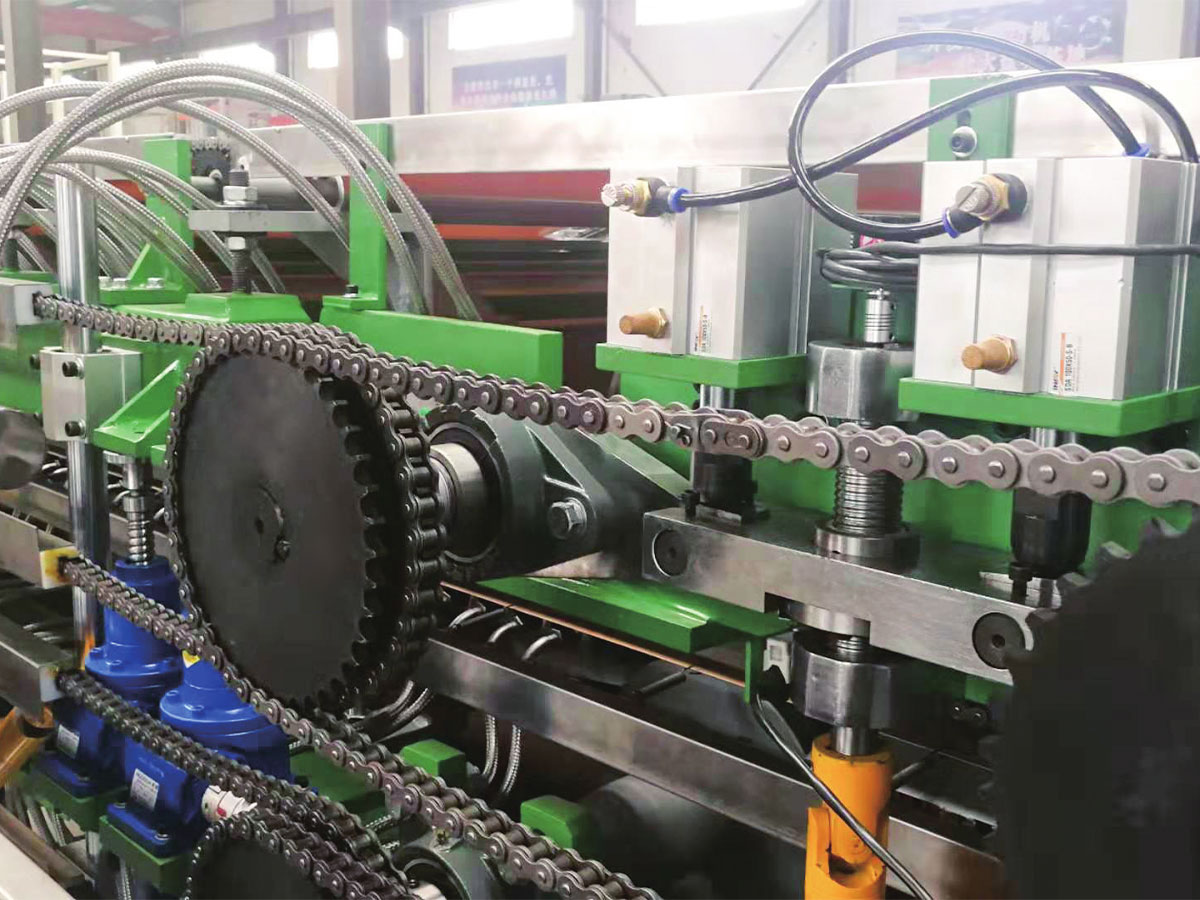
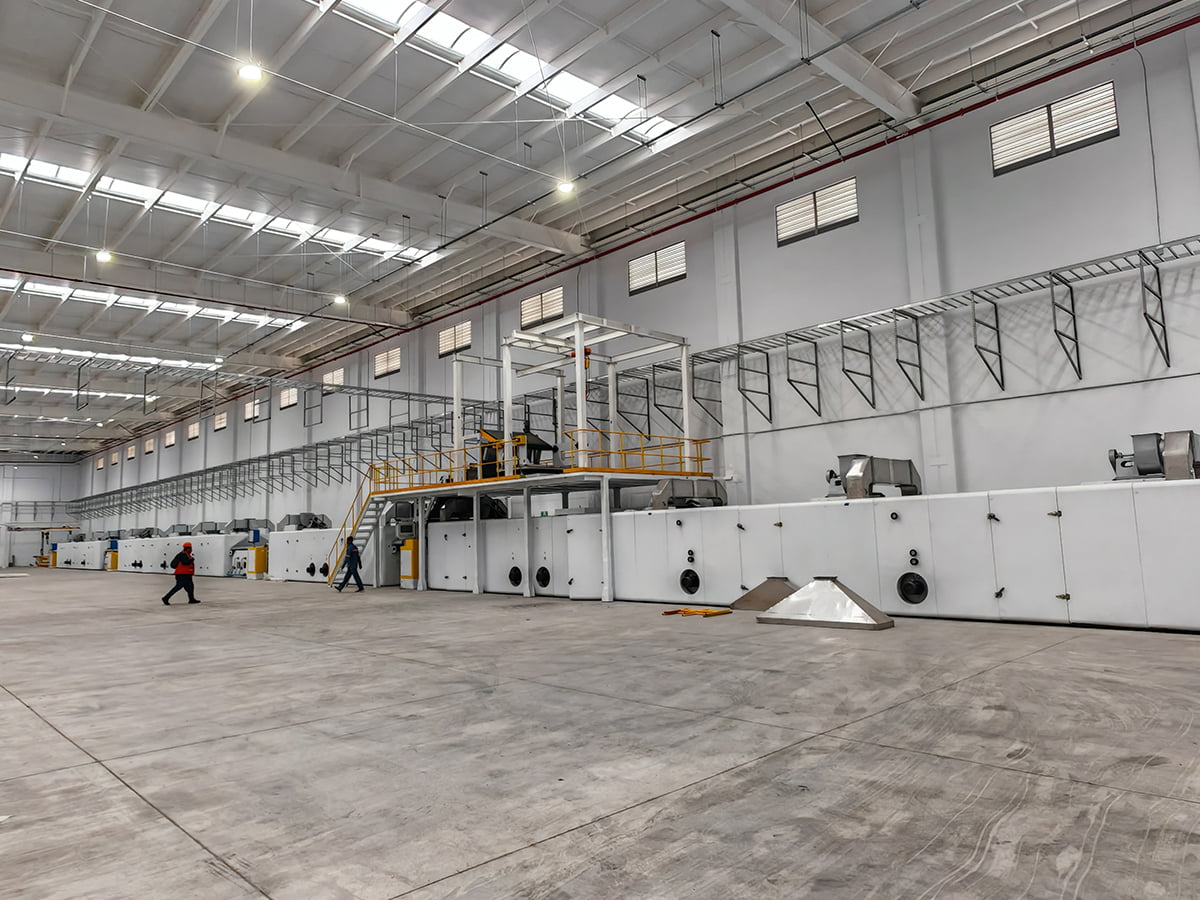 Garis Timbul dan Pelapis Kulit PVC/PU OEM Tinjau lapisan kulit PVC/PU OEM dan garis timbul ini; berat lapisan, suhu gulungan timbul, dan kontrol tegangan multi-zona adalah kunci untuk hasil yang konsisten. Lihat Produk →
Panel komposit logam dan garis pelapis koil
Garis-garis ini melaminasi dan bukan ekstrusi, tetapi arsitektur kontrolnya sama: suhu gulungan laminasi, ketegangan film perekat, kecepatan garis dan sinkronisasi lepas landas. Karena keluarannya seringkali berupa panel tahan api, ketertelusuran sama pentingnya dengan toleransi. Catatan suhu, kecepatan, dan tegangan per koil yang dicatat sering kali menjadi pembeda antara lulus dan gagal dalam audit pelanggan.
Apa yang Harus Ditulis dalam Kontrak Pembelian
Sebagian besar perselisihan otomasi berasal dari spesifikasi yang menyebutkan merek pengontrol dan bukan yang lain. Hal-hal berikut ini layak untuk dijelaskan secara tertulis sebelum pemesanan dilakukan:
- Variabel dan sensor yang dikontrol: loop mana yang ditutup, jenis sensor, jangkauan, dan akurasi apa.
- Toleransi penerimaan: ketebalan, berat lapisan atau pita tegangan yang harus ditahan oleh garis selama lari yang disaksikan, pada kecepatan dan material yang ditentukan.
- Materi dan durasi demonstrasi: berapa meter, berapa jam, dengan urutan start-up dan pergantian apa.
- Manajemen resep: berapa banyak produk yang dapat disimpan, siapa yang boleh mengedit parameter, dan apakah perubahan dicatat.
- Keluaran data: format catatan produksi dan apakah catatan tersebut dapat diekspor untuk audit pelanggan.
- Keterbukaan pengontrol: apakah program, layar HMI, dan daftar suku cadang diserahkan, dan apakah integrasi pihak ketiga diizinkan.
- Akses jarak jauh dan ketentuan layanan, termasuk waktu respons dan suku cadang yang disertakan bersama saluran.
Kesalahan Integrasi yang Membutuhkan Biaya Berbulan-bulan
- Mengotomatiskan ekstruder tetapi meninggalkan manual pengangkutan, sehingga loop tertutup melawan bagian hilir yang tidak terkendali.
- Mengukur ukuran rentang start-up, bukan rentang lari, sehingga membatasi resolusi tepat pada saat dibutuhkan.
- Mengabaikan kondisi mekanis: sekrup yang aus atau rantai penggerak yang kendur tidak dapat diperbaiki dengan perangkat lunak yang lebih baik.
- Memilih pengontrol yang tidak dapat diservis oleh tim pemeliharaan lokal, atau menerima program terkunci tanpa dokumentasi.
- Mengoperasikan satu tingkatan produk saja, lalu menemukan bahwa tingkatan berikutnya memerlukan rentang kendali yang tidak dapat dicakup oleh sensor.
Otomasi Tidak Berakhir di Kabinet Kontrol
Apa pun paket kontrolnya, sebuah lini hanya akan tetap produktif jika sisi mekanis, suku cadang, dan pengetahuan prosesnya tetap tersedia, sehingga pilihan pemasok sama pentingnya dengan perangkat keras. JiangSu XieCheng Intelligent Equipment membangun lini komposit dan pelapisan dari basisnya di Zona Pengembangan Ekonomi Jinhu, Huai'an, Jiangsu. Jangkauannya mulai dari peralatan panel komposit logam A2 dan B1 dan lini pelapis koil logam hingga CFRT, lantai SPC, dan lini kulit PVC/PU, ditambah peralatan non-standar untuk proses yang tidak dapat dicakup oleh mesin standar. Grup di belakangnya mengoperasikan pusat penelitian teknologi rekayasa provinsi untuk panel komposit aluminium tahan api kelas A2 dan peralatan produksinya, dan lini produksi panel komposit aluminium A2 miliknya telah diakui sebagai rangkaian peralatan utama pertama di tingkat provinsi. Perusahaan ini juga memasok kumparan inti tahan api A2, kumparan aluminium berlapis, dan film perekat polimer, yang penting ketika lini produk baru memerlukan bahan mentah yang sesuai, bukan pencarian coba-coba.
Setelah pengiriman, dukungan dibagi antara diagnostik jarak jauh, layanan di tempat, dan pasokan suku cadang. Sebelum suatu jalur ditentukan, ada baiknya mengirimkan spesifikasi produk, kecepatan target, dan pita toleransi yang diperlukan kepada pemasok peralatan dan meminta cakupan kendali yang cocok dengan mereka, karena percakapan tersebut biasanya mengungkapkan lebih dari brosur mana pun. Anda dapat memulainya melalui halaman kontak kami.