
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dua garis pelapis PVC dapat terlihat hampir sama dalam satu kutipan dan berperilaku sangat berbeda setelah diproduksi. Yang satu memegang jaring 1800 mm dengan kecepatan 20 m3/menit dengan oven pengawetan pada beban sebagian. Yang lain mencapai keluaran yang sama tetapi menjaga pembakar tetap dekat dengan langit-langitnya, karena pola aliran udara melawan jaring dan knalpot membawa panas yang seharusnya masuk ke dalam lapisan. Kedua harga pembelian sudah dekat. RUU energi lima tahun tidak.
Itulah sebabnya pertanyaan pertama yang diajukan kepada pemasok mana pun bukanlah berapa biaya jalur tersebut. Beginilah perilaku pemanasan, aliran udara, dan desain kontrol terhadap berat lapisan, kecepatan saluran, dan kondisi pabrik Anda. Bagian di bawah ini menguraikan hal-hal yang harus diperiksa, dalam urutan yang paling penting.
Jawaban Singkat Sebelum Detailnya
Mesin pelapis PVC hemat energi jarang ditentukan oleh satu fitur saja, seperti penggerak frekuensi variabel pada motor utama. Hal ini ditentukan oleh empat hal yang bekerja bersama-sama: oven yang memasukkan panas ke dalam jaring, bukan ke tumpukan, kepala pelapis yang menahan lapisan film yang konsisten alih-alih menjadi tebal demi keamanan, sistem kontrol yang menghubungkan kecepatan saluran dengan suhu oven dan volume udara, serta lebar dan rentang kecepatan yang sesuai dengan campuran pesanan Anda yang sebenarnya.
Lakukan keempat hal tersebut dengan benar, dan energi yang digunakan per meter persegi bahan yang dilapisi akan turun secara signifikan, tanpa kompromi pada pengawetan, daya rekat, atau kualitas permukaan. Jika salah, efisiensi motor tidak akan menyelamatkan tagihan utilitas.
Dimana Energi Sebenarnya Dialirkan pada Jalur Pelapis PVC
Sebelum menentukan perangkat keras, ada baiknya mengetahui bagian mana yang mendominasi konsumsi. Kisaran di bawah ini merupakan indikasi untuk lapisan PVC kontinyu dan garis embossing dalam produksi normal. Mereka bergeser dengan formulasi, lebar web dan jumlah lintasan pelapisan.
| Bagian garis | Bagian indikatif dari permintaan energi | Penggerak utama |
|---|---|---|
| Oven pengawetan dan gelasi | 45 hingga 60 persen | Beban pembakar atau pemanas, volume udara, kehilangan isolasi, suhu gas buang |
| Zona pengeringan antar-lintasan dan pemanasan awal | 10 hingga 18 persen | Jumlah lintasan pelapisan, kandungan air atau pelarut yang harus dihilangkan |
| Drive utama, melepas lelah dan memundurkan | 8 hingga 14 persen | Kecepatan saluran, kontrol tegangan, efisiensi motor dan girboks |
| Pendingin dan rol pendingin | 6 hingga 12 persen | Beban pendinginan setelah setiap oven, staging chiller pada beban sebagian |
| Exhaust fan, udara bertekanan dan hidrolik | 8 hingga 14 persen | Penurunan tekanan saluran, kebocoran udara, ukuran pompa jauh dari beban penuh |
Dua kesimpulan menyusul. Pertama, sebagian besar potensi penghematan terletak pada oven, aliran udara dan pembuangannya, bukan pada drive. Kedua, oven yang berukuran terlalu besar dibandingkan dengan berat lapisan sebenarnya akan menghabiskan masa pakainya pada laju pembakaran yang rendah, dimana efisiensi bahan bakar buruk dan keseragaman suhu paling sulit dipertahankan.
Enam Pertanyaan yang Mengungkapkan Pemasok yang Benar-Benar Efisien
Jawaban atas pertanyaan-pertanyaan ini memberi tahu Anda lebih dari sekedar gambaran brosur:
- Bagaimana oven dikategorikan, dan dapatkah setiap zona mempertahankan titik setelnya ketika saluran berjalan pada kecepatan maksimum 30 persen?
- Berapa suhu gas buang yang dirancang untuk oven tersebut, dan berapa perolehan panas yang diusulkan pada aliran tersebut?
- Bagaimana sistem kontrol menghubungkan kecepatan saluran dengan suhu oven dan volume udara, dan apa yang terjadi saat berhenti dan memulai kembali?
- Berapa toleransi ketebalan film yang dijamin pada seluruh lebar web, dan bagaimana cara mengukurnya pada uji penerimaan pabrik?
- Penggerak mana yang dilengkapi dengan kontrol frekuensi variabel, dan bagaimana pendingin dan kompresor diatur pada beban sebagian?
- Dapatkah pemasok memberikan keseimbangan panas dan massa untuk berat lapisan, lebar web, dan jendela proses pengawetan Anda, dibandingkan dengan lembar data umum?
Oven, Aliran Udara, dan Pemulihan Panas: Tuas Tunggal Terbesar
Jendela penyembuhan adalah yang utama
Perancangan energi dimulai dengan penyembuhannya, bukan dengan pembakarnya. Formulasi plastisol yang digunakan untuk lantai, kulit, dan panel laminasi biasanya memerlukan jaring untuk mencapai suhu puncak sekitar 180 hingga 210 derajat Celcius dan bertahan di sana cukup lama agar bahan pemlastis dapat diserap. Pemasok gabungan Anda harus mengonfirmasi jendela tersebut. Setelah jendela tersebut diperbaiki, oven memiliki target yang jelas: mencapainya secara merata, dalam waktu praktis yang paling singkat, dengan volume udara terkecil yang masih menghilangkan zat-zat yang mudah menguap.
Aliran udara dan pemulihan panas
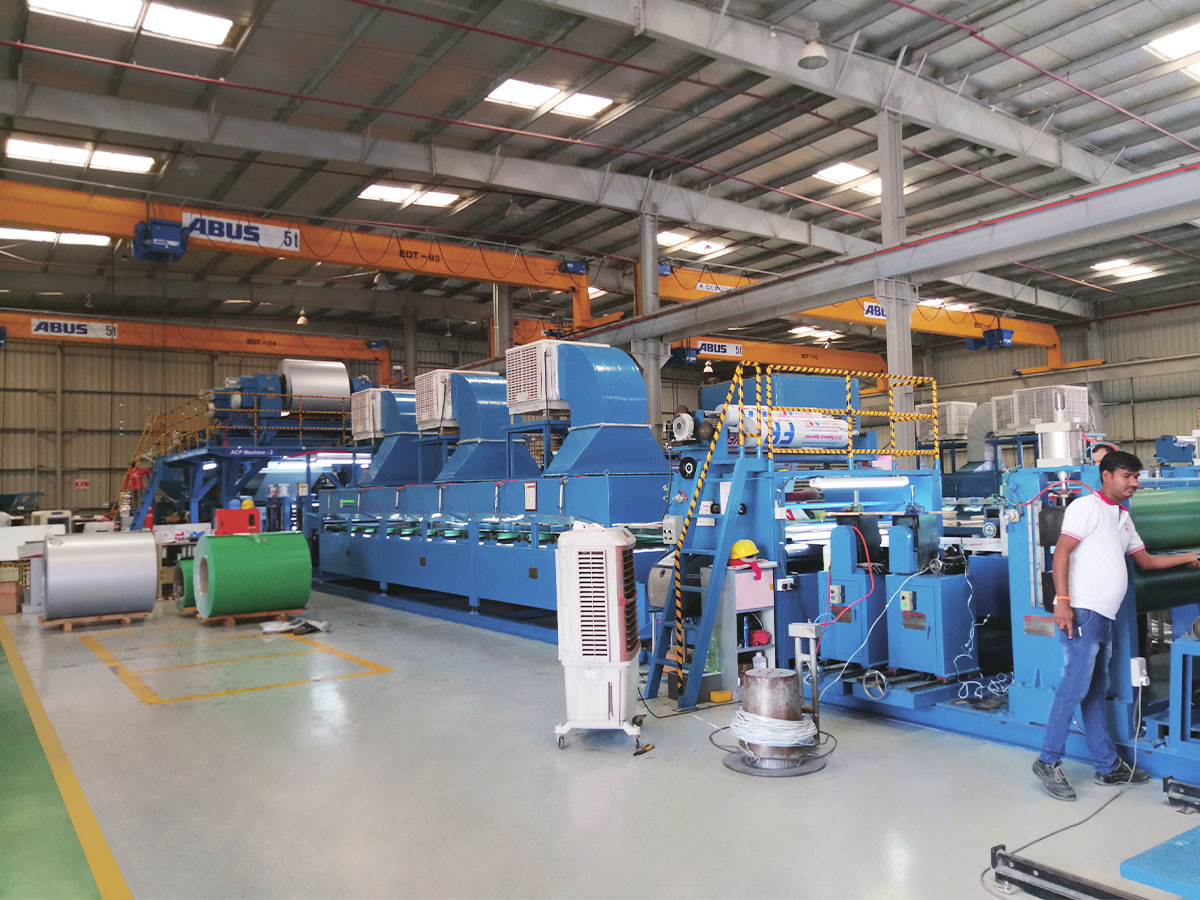
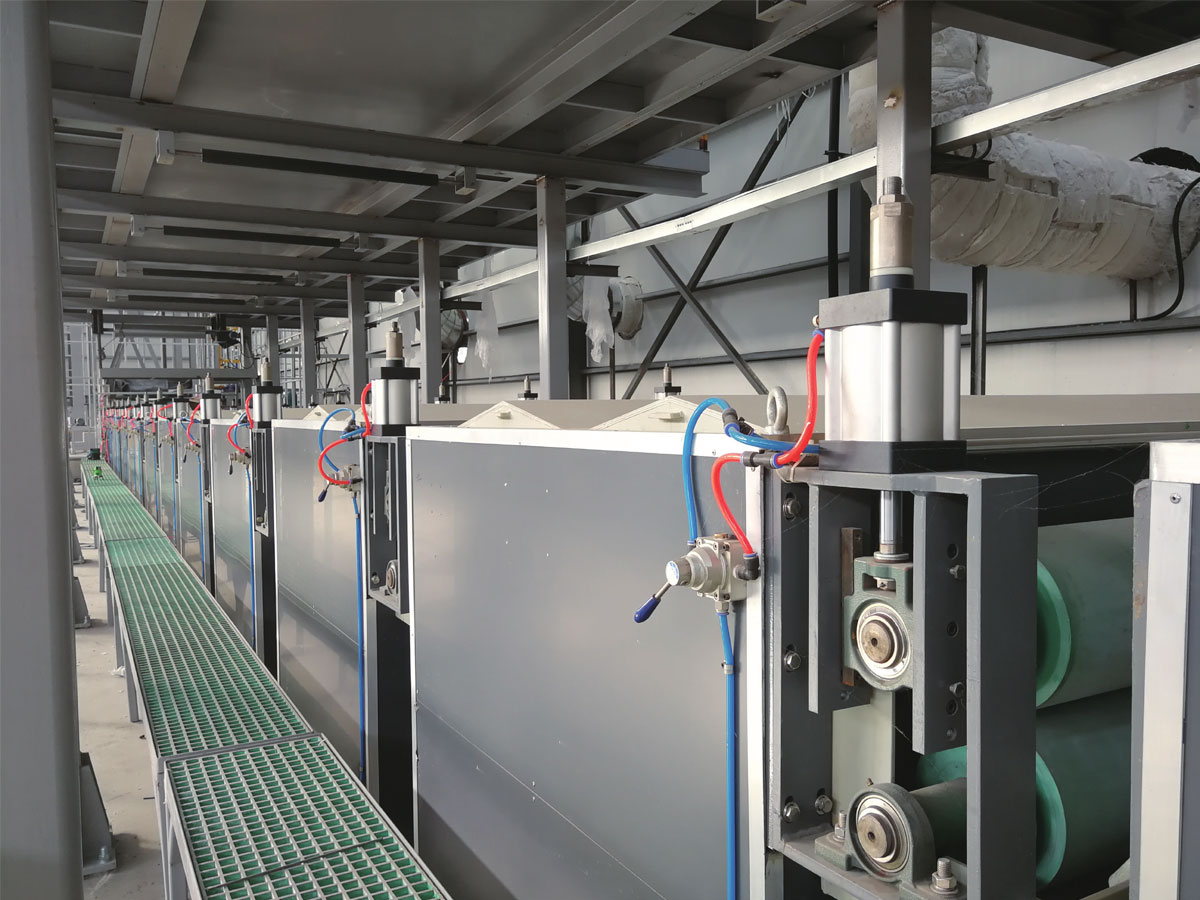
Desain nosel membuat banyak saluran kehilangan uang. Nozel slot yang ditujukan ke web mentransfer panas lebih cepat daripada panel pelampiasan umum, yang memungkinkan volume udara lebih rendah dan kipas lebih kecil. Sirkulasi ulang pada zona awal mengurangi kebutuhan untuk memanaskan udara segar, sementara pelat atau penukar putar pada saluran pembuangan memulihkan sebagian panas yang tersisa, asalkan aliran saluran pembuangan dijaga cukup bersih dari asap bahan pembuat plastik. Kipas berkecepatan variabel yang terkait dengan kecepatan saluran juga penting, karena daya kipas turun tajam setelah volume udara berkurang.
Pilihan Substrat Mengubah Rangkaian Pelapisan
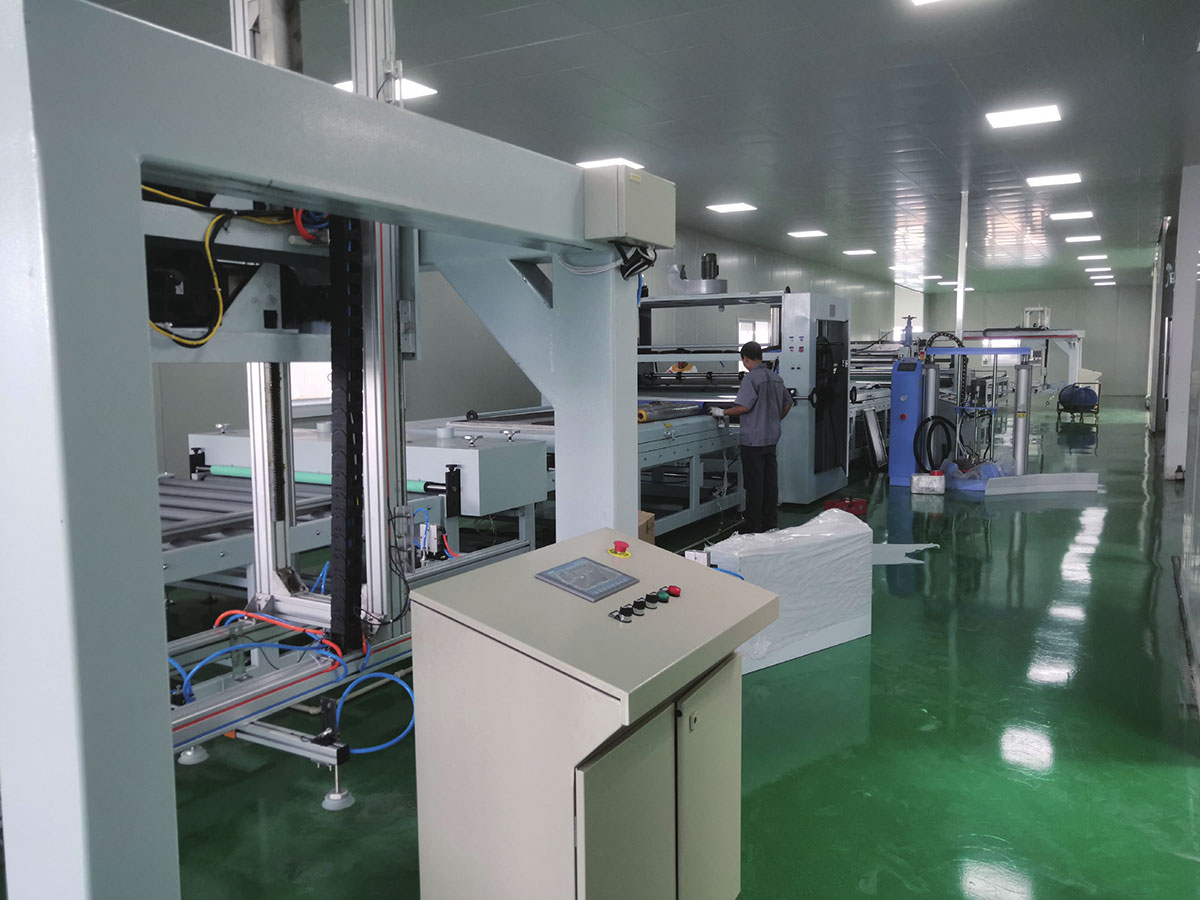
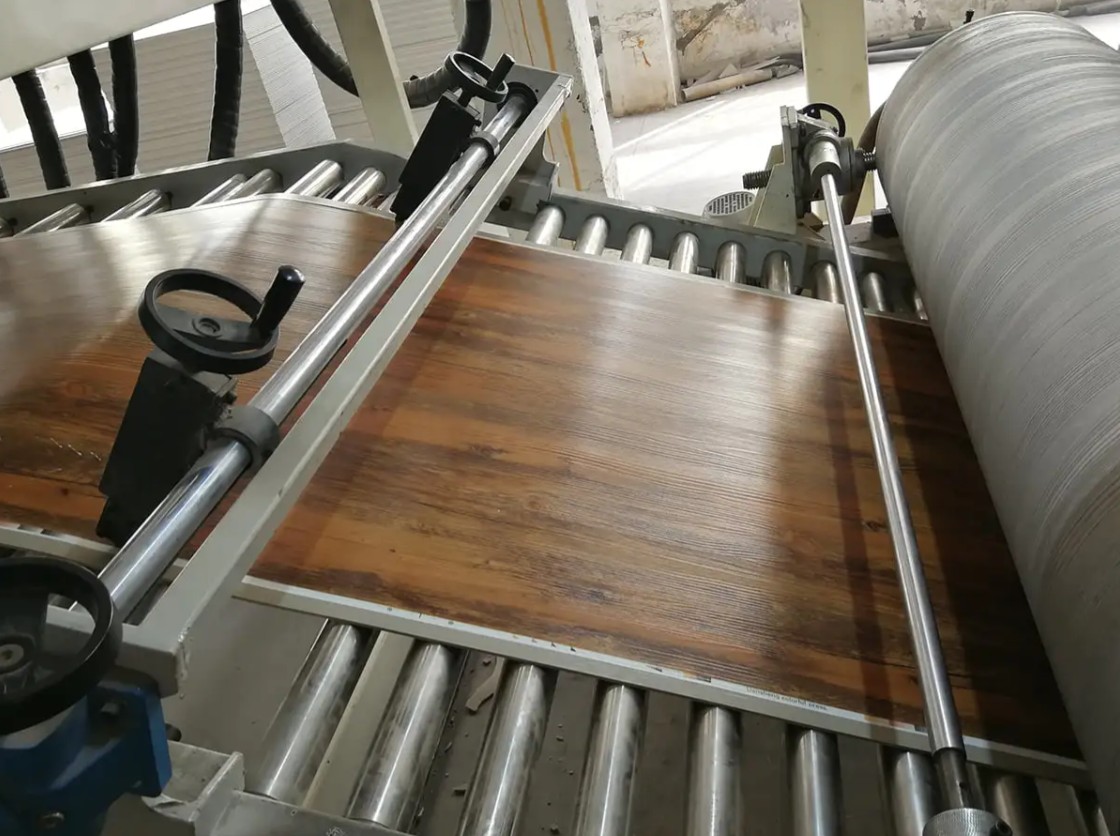
Pelapisan PVC bukanlah satu proses. Melapisi panel laminasi kaku untuk lantai merupakan masalah mekanis yang berbeda dengan melapisi kertas pelepas untuk kulit sintetis, dan berbeda lagi dengan melapisi kumparan logam. Panel yang kaku memerlukan penyangga yang stabil, pengangkutan yang rata, dan pendinginan yang menghindari lengkungan, sedangkan kertas pelepas memerlukan tegangan yang tepat dan pelepasan yang bersih. Pemasok yang menawarkan satu tata letak standar untuk ketiganya kemungkinan besar akan berkompromi dengan ketiganya.
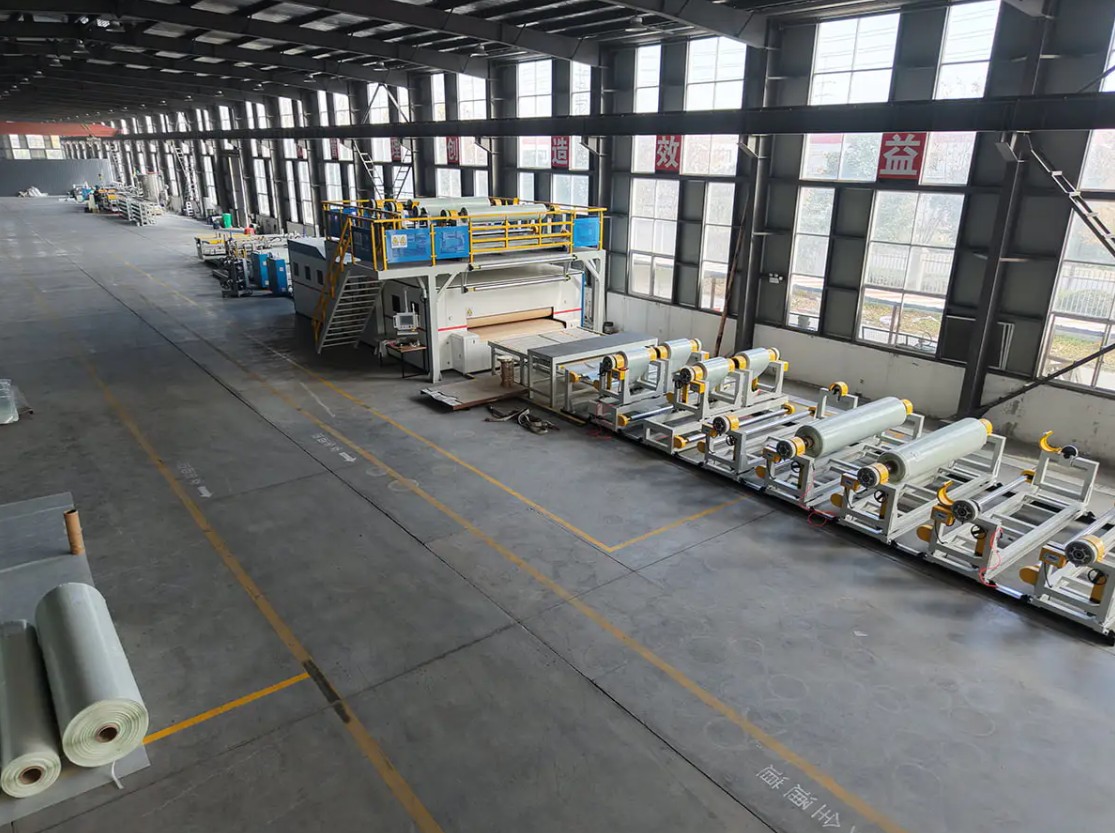
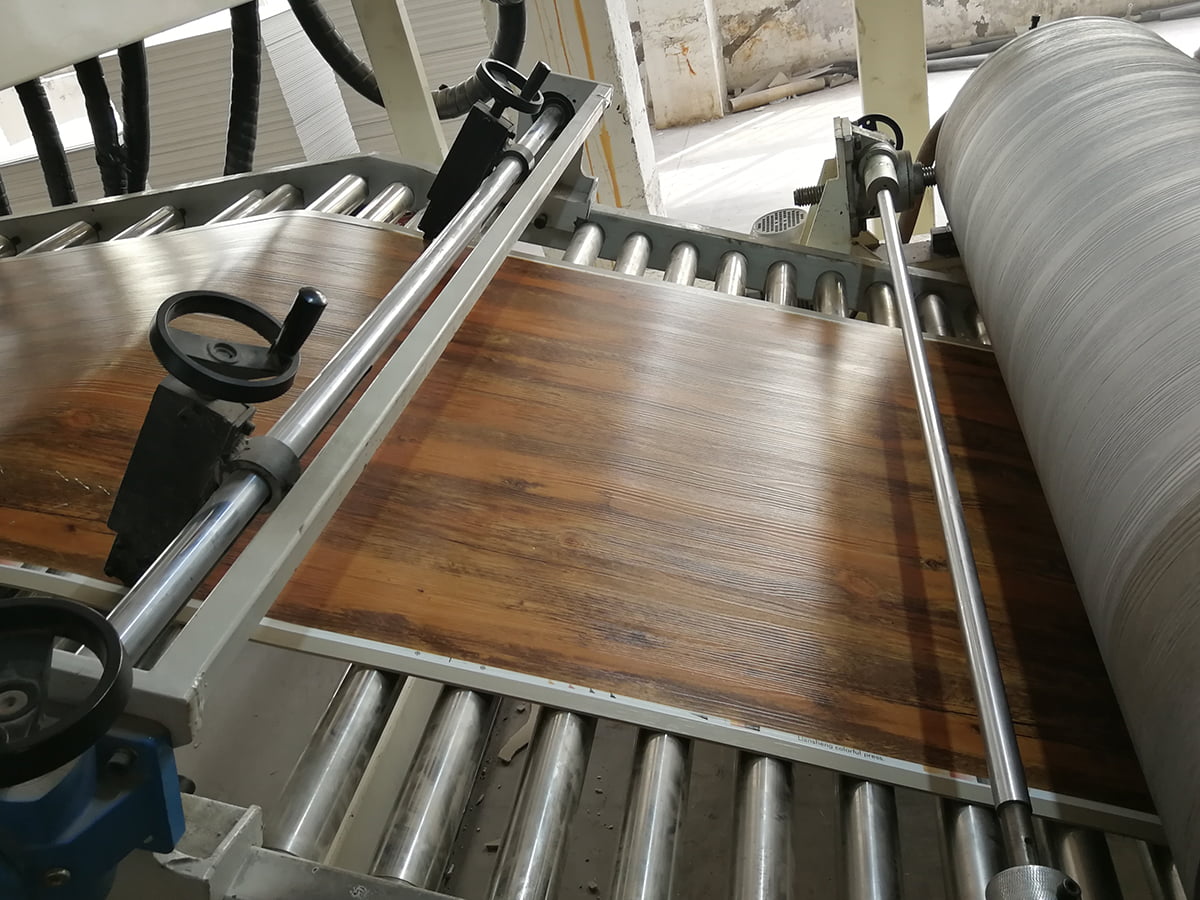 Lini Produksi Lantai PVC/WPC/SPC untuk Laminasi Panel Kaku Mengekstrusi dan kalender panel lantai yang kaku, kemudian memfilmkan, melaminasi lapisan aus, dan membuat emboss; diposisikan di tempat dukungan dan pendinginan yang stabil sebelum spesifikasi. Lihat Produk →
Bagi produsen lantai, tahap pelapisan berada dalam rangkaian pencampuran, kalender, laminasi, dan pembuatan profil yang lebih panjang, yang perlu dipahami sebelum spesifikasi mesin ditetapkan. Struktur umum dijelaskan dalam catatan kami tentang bagaimana lini produksi panel laminasi PVC disusun. Bagian pelapisan dan pengembosan kemudian harus sesuai dengan profil suhu setiap lapisan dan tekanan gulungan pengembos, karena ketidaksesuaian akan terlihat sebagai variasi kilap dan bukan sebagai cacat yang nyata.
 Komposit, Embossing, dan Garis Pelapis Kulit PVC/PU Menangani kertas pelepas, bobot lapisan lebih tinggi, dan emboss dalam tanpa tanda permukaan; halaman mendukung permintaan kutipan dan mencantumkan kategori layanan. Lihat Produk →
Bahan permukaan kulit dan sintetis menambah persyaratan lebih lanjut: garis harus menangani kertas pelepas, bobot lapisan yang lebih tinggi, dan emboss yang dalam tanpa menandai permukaan. Pemulihan panas masih berharga, namun prioritas pertama adalah keseragaman di seluruh lebar, sehingga kedalaman butir tidak menyimpang dari ujung ke ujung.
Lebar Khusus, Berat Mantel, dan Tata Letak
Kebanyakan pembeli tidak cocok dengan mesin katalog. Lebar jaring antara 1200 dan 1600 mm, bobot lapisan yang tidak biasa, bangunan dengan ketinggian terbatas, pelepasan yang ada yang harus digunakan kembali, atau proses dua jalur yang harus dijalankan dalam satu jalur, semuanya merupakan kondisi normal. Uji praktisnya adalah apakah pemasok dapat mengutip tata letak non-standar tanpa mengubah setiap penyimpangan menjadi perintah perubahan teknis nantinya. Mintalah gambar pengaturan umum pada tahap penawaran, yang menunjukkan panjang oven, posisi kipas, platform servis, dan ruang yang diperlukan untuk penggantian roller.
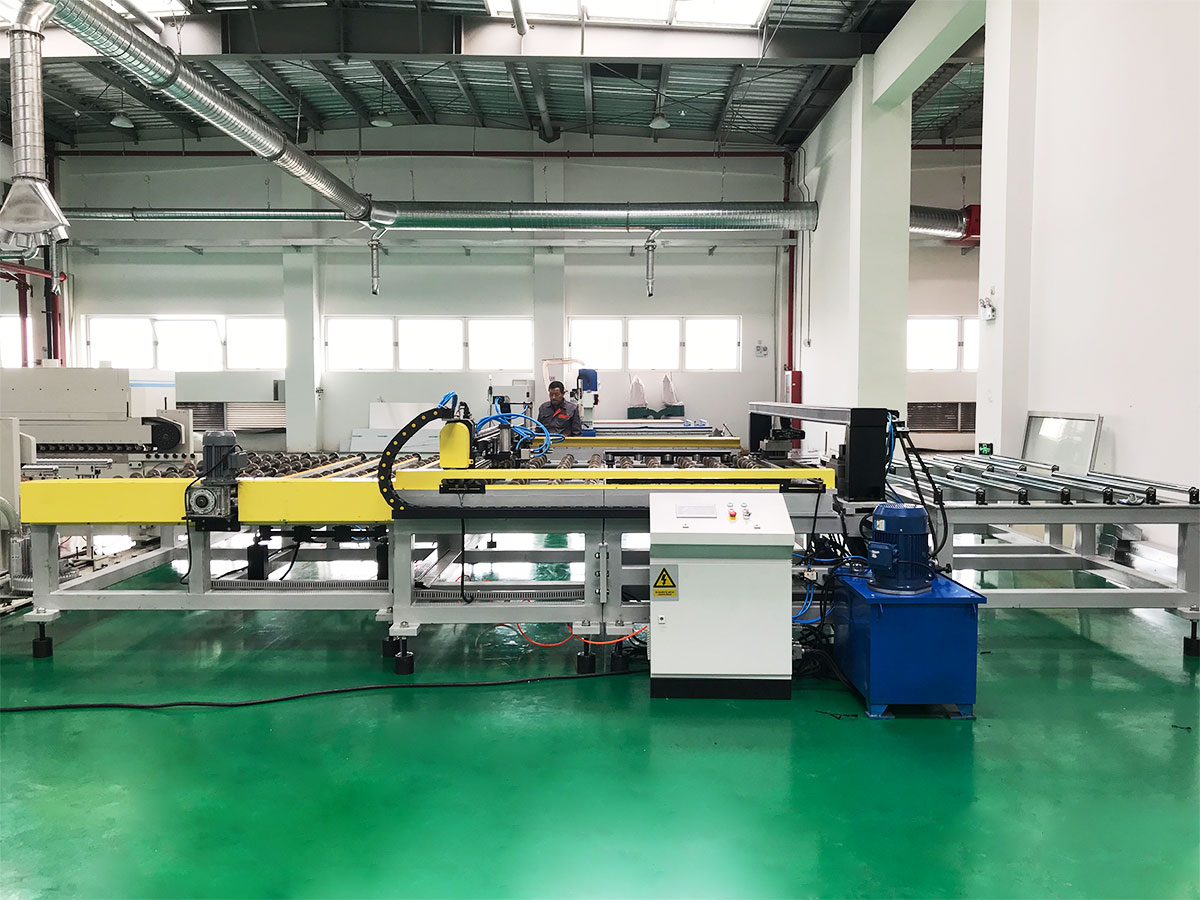 Peralatan yang Dibuat Khusus dan Jalur Produksi Non-Standar Untuk pembeli yang membutuhkan tata letak non-standar, lebar web yang tidak biasa, atau pemasangan dengan ketinggian terbatas; halaman menawarkan permintaan penawaran untuk peralatan khusus dan jalur produksi. Lihat Produk →
Bagaimana Membandingkan Dua Kutipan Tanpa Disesatkan
Ketika dua penawaran berbeda sebesar 15 atau 20 persen, kesenjangannya biasanya bukan pada margin keuntungan melainkan pada cakupannya. Tempatkan keduanya pada daftar yang sama.
| Titik perbandingan | Kutipan harga terendah | Kutipan yang berfokus pada efisiensi |
|---|---|---|
| Zonasi oven | Dua zona pada satu titik setel | Empat hingga enam zona dengan kontrol independen |
| Kontrol aliran udara | Kecepatan kipas tetap, peredam manual | Kipas kecepatan variabel terkait dengan kecepatan saluran |
| Panas buangan | Dibuang ke atmosfer | Pemulihan udara ke udara atau resirkulasi selektif |
| Ketebalan lapisan | Penyesuaian operator berdasarkan perasaan | Pengukuran loop tertutup dengan koreksi otomatis |
| Data komisioning | Hanya dijalankan secara mekanis | Keseimbangan panas dan massa diperiksa berdasarkan angka yang dijamin |
Jika pemasok tidak dapat menghasilkan angka terukur dari lini yang sebanding, perlakukan klaim efisiensi sebagai klaim yang belum diverifikasi dan hargai risikonya sesuai dengan itu.
Verifikasi, Instalasi dan Dukungan Jangka Panjang
Efisiensi dibuktikan pada saat commissioning, bukan pada pertemuan penjualan. Protokol penerimaan yang serius mencatat konsumsi gas atau listrik per ton, suhu web di akhir setiap zona, ketebalan film di seluruh lebarnya, dan pengoperasian 72 jam pada kecepatan tetapan. Tanyakan juga tentang diagnostik jarak jauh, daftar suku cadang untuk pemanas, kipas, penggerak dan roller, serta seberapa cepat teknisi dapat mencapai pabrik Anda. Jika Anda ingin poin-poin ini ditinjau ulang terhadap produk dan bangunan Anda sendiri, hubungi tim teknik.
Memilih pemasok mesin pelapis PVC hemat energi bergantung pada bukti, bukan kata sifat. Bandingkan oven berdasarkan zonasi dan aliran udara, bandingkan kepala pelapis berdasarkan toleransi ketebalan yang diukur, bandingkan kontrol berdasarkan perilakunya pada beban sebagian, dan bandingkan dua kutipan baris demi baris. Pemasok yang dapat memeriksa keseimbangan panas produk Anda, menyatakan toleransi dalam jumlah, dan menunjukkan desain yang sama jika dijalankan di tempat lain adalah pemasok yang mesinnya akan tetap ekonomis di tahun kelima.