
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Film ekstrusi yang ditiup adalah metode dominan untuk memproduksi film plastik yang digunakan dalam aplikasi pengemasan, pertanian, dan industri. Proses ini disukai karena menghasilkan film tubular kontinu dengan arah mesin yang seimbang dan kekuatan arah melintang, kemampuan sealabilitas yang baik, dan kejernihan optik. Jika Anda menentukan jalur film yang pecah atau merencanakan operasi konversi hilir, memahami mekanisme inti, konfigurasi peralatan, dan perilaku material akan membantu Anda menghindari ketidaksesuaian yang merugikan. Artikel ini menjelaskan cara kerja ekstrusi film tiup, variabel apa saja yang penting, dan bagaimana laminasi hilir dapat meningkatkan kinerja film.
Cara Kerja Film Ekstrusi yang Ditiup
Ekstrusi film tiup dimulai dengan pelet polimer yang dimasukkan ke dalam hopper. Sekrup yang berputar di dalam tong yang dipanaskan akan melelehkan, mencampur, dan mengalirkan polimer. Lelehan melewati filter untuk menghilangkan kontaminan, kemudian memasuki cetakan berbentuk cincin (melingkar). Saat lelehan keluar dari cetakan, ia membentuk tabung berdinding tebal. Udara dimasukkan melalui bagian tengah cetakan, menggembungkan tabung menjadi gelembung. Gelembung tersebut didinginkan oleh cincin udara sambil ditarik ke atas. Di bagian atas, rol yang runtuh meratakan gelembung menjadi lapisan film datar, yang kemudian digulung menjadi gulungan.
- Pengumpanan dan peleburan: Pelet masuk ke ekstruder; panaskan dan geser mengubahnya menjadi lelehan homogen.
- Filtrasi: Paket layar atau filter kontinu menghilangkan gel dan partikel asing.
- Ekstrusi cetakan: Lelehan mengalir melalui mandrel spiral atau cetakan serupa untuk membentuk tabung seragam.
- Inflasi gelembung: Tekanan udara internal memperluas tabung; cincin udara eksternal mendinginkannya.
- Runtuh dan berliku: Gulungan pemandu meruntuhkan gelembung; film dibelah jika diperlukan dan dililitkan.
Rasio ledakan (BUR), rasio diameter gelembung akhir terhadap diameter cetakan, biasanya berkisar antara 1,5 hingga 4,0. Ketinggian garis beku, tempat film membeku, memengaruhi kristalinitas dan sifat optik. Kedua variabel ini disesuaikan untuk menyeimbangkan kekuatan, kabut, dan keluaran.
Konfigurasi Film Tiup Umum
Garis satu lapis tetap hemat biaya untuk film sederhana, namun koekstrusi multilapis telah menjadi standar untuk aplikasi yang menuntut. Tabel di bawah merangkum konfigurasi umum.
| Konfigurasi | Struktur Lapisan Khas | Manfaat Utama |
|---|---|---|
| lapisan tunggal | Satu ekstruder | Biaya terendah, pengoperasian sederhana, cocok untuk tas dan liner keperluan umum |
| ABA (tiga lapis) | Dua ekstruder, satu digunakan bersama | Peningkatan kekuatan dan penghalang dengan biaya material yang lebih rendah; lapisan luar bisa berupa resin perawan |
| Lima lapis | Tiga hingga lima ekstruder | Kontrol yang tepat terhadap lapisan penghalang, segel, dan ketangguhan; digunakan untuk kemasan makanan dan film medis |
| Film mini yang ditiup | Kompak tunggal atau multilayer | Laboratorium dan produksi skala kecil; pergantian cepat untuk uji coba material |
Pemilihan konfigurasi bergantung pada penghalang, kekakuan, perilaku penyegelan, dan anggaran yang diperlukan. Lebih banyak lapisan menambah fleksibilitas tetapi juga kompleksitas dalam desain cetakan, kontrol cincin udara, dan pemeliharaan.
Bahan yang Digunakan dalam Ekstrusi Film Tiup
Pemilihan resin menentukan kinerja film lebih dari faktor apa pun lainnya. Nilai umum meliputi:
- LDPE: kekuatan leleh yang baik, pemrosesan mudah, kejernihan sedang.
- LLDPE: ketangguhan dan ketahanan tusukan yang lebih tinggi; sering dicampur dengan LDPE.
- HDPE: kekakuan tinggi dan penghalang kelembaban; digunakan untuk film tipis dan tas.
- mLLDPE: kekuatan dan kemampuan seal yang unggul pada ketebalan yang lebih rendah.
- EVA: meningkatkan fleksibilitas dan penyegelan pada suhu rendah.
- Ionomer dan kopolimer khusus: ketahanan minyak dan lemak yang sangat baik untuk kemasan makanan.
Aditif seperti bahan slip, antiblok, dan antioksidan sering kali digabungkan ke dalam resin untuk mengontrol gesekan, pemblokiran, dan degradasi. Untuk film multilayer, setiap lapisan dapat menggunakan resin yang berbeda untuk mencapai keseimbangan properti target.
Variabel Proses Kritis Yang Mempengaruhi Kualitas Film
Operator menyesuaikan beberapa variabel untuk menjaga kualitas film yang konsisten. Penyimpangan kecil dapat menyebabkan variasi ketebalan, gel, atau kerutan.
- Rasio ledakan (BUR): BUR yang lebih tinggi meningkatkan kekuatan melintang tetapi dapat mengurangi stabilitas gelembung.
- Ketinggian garis beku (FLH): FLH yang lebih rendah meningkatkan kejernihan tetapi dapat mengurangi kekuatan sobek.
- Laju pendinginan: Pendinginan yang lebih cepat mengurangi kristalinitas, meningkatkan ketangguhan dan transparansi.
- Kecepatan lepas landas: Menyeimbangkan keluaran dengan ketebalan yang diinginkan; terlalu tinggi dapat menyebabkan resonansi tarikan.
- Kesenjangan dan suhu cetakan: Mempengaruhi tekanan leleh dan keseragaman film.
- Pendinginan gelembung internal (IBC): Meningkatkan output dan menstabilkan gelembung untuk saluran berkecepatan tinggi.
Memantau ketebalan dengan pemindai dan menyesuaikan geometri cincin udara adalah praktik standar pada jalur modern. Tanpa kontrol loop tertutup, variasi ketebalan dapat melebihi plus atau minus sepuluh persen, membuang resin dan menyebabkan masalah konversi hilir.
Aplikasi Film Tiup
Film tiup digunakan di banyak industri karena dapat disesuaikan untuk kebutuhan ketebalan, kejernihan, dan kekuatan yang berbeda.
- Pengemasan: tas pembawa, liner, bungkus makanan, film laminasi.
- Pertanian: film rumah kaca, kantong silase, film mulsa.
- Medis: film penghalang steril, tas IV.
- Konstruksi: penghalang uap, penutup sementara.
- Industri: film pelindung permukaan, stretch film.
Banyak dari aplikasi ini memerlukan langkah konversi tambahan. Pencetakan, pemotongan, dan laminasi mengubah film dasar menjadi struktur kemasan berkinerja tinggi.
Dari Blown Film hingga Laminasi dan Pelapisan
Film yang ditiup sering kali berfungsi sebagai substrat atau lapisan penyegel dalam struktur multilayer. Untuk menambah sifat penghalang, kualitas cetak, atau kekuatan mekanik, konverter melaminasi film dengan bahan lain. Perekat berbahan dasar pelarut, tanpa pelarut, dan berbahan dasar air digunakan, namun laminasi PUR (poliuretan reaktif) mendapat perhatian karena kinerjanya dan dampak lingkungan yang lebih rendah.
Jika operasi Anda beralih dari produksi film ke pengemasan fleksibel, Anda mungkin memerlukan PUR dan lini laminasi film. Garis-garis ini menggabungkan pelepasan, pengaplikasian perekat, pengeringan atau pengawetan, dan penggulungan ulang dalam satu proses yang berkesinambungan.
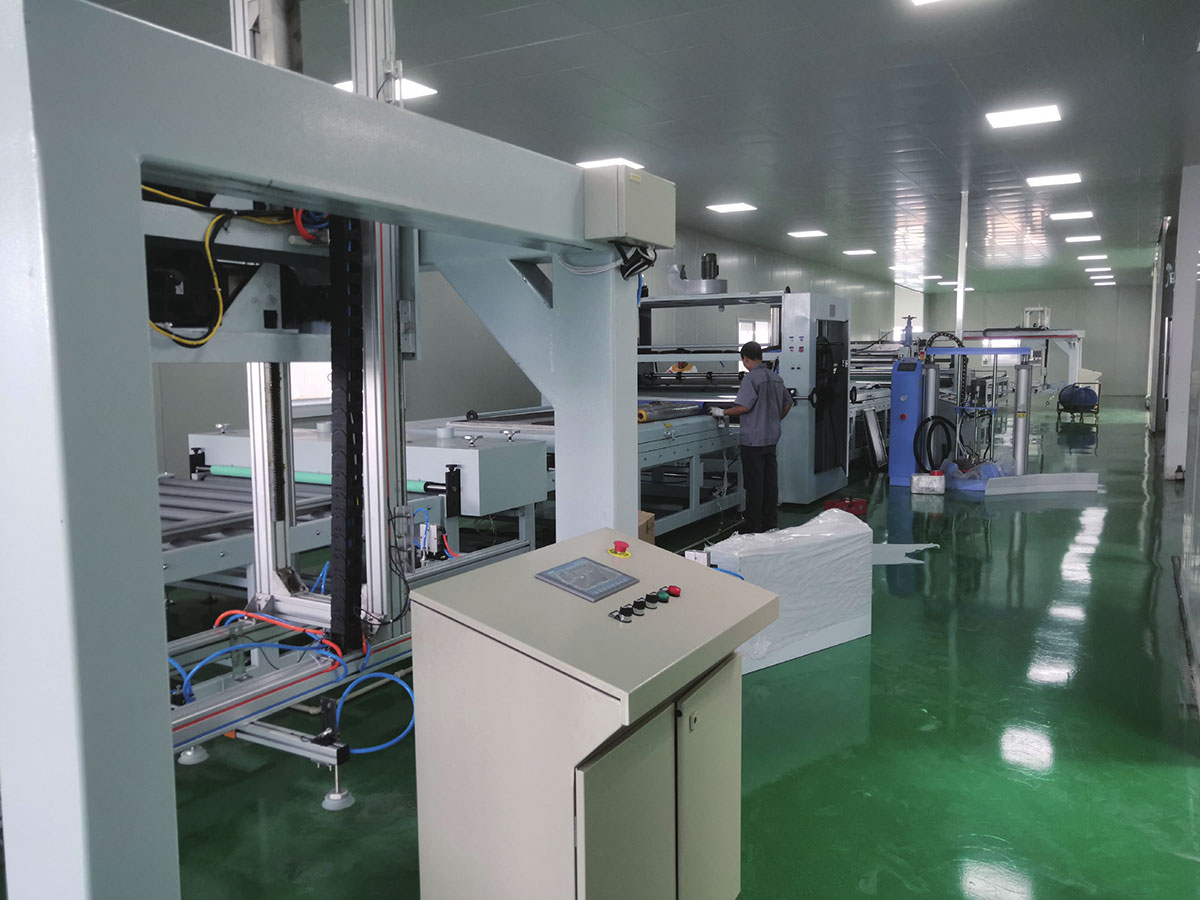
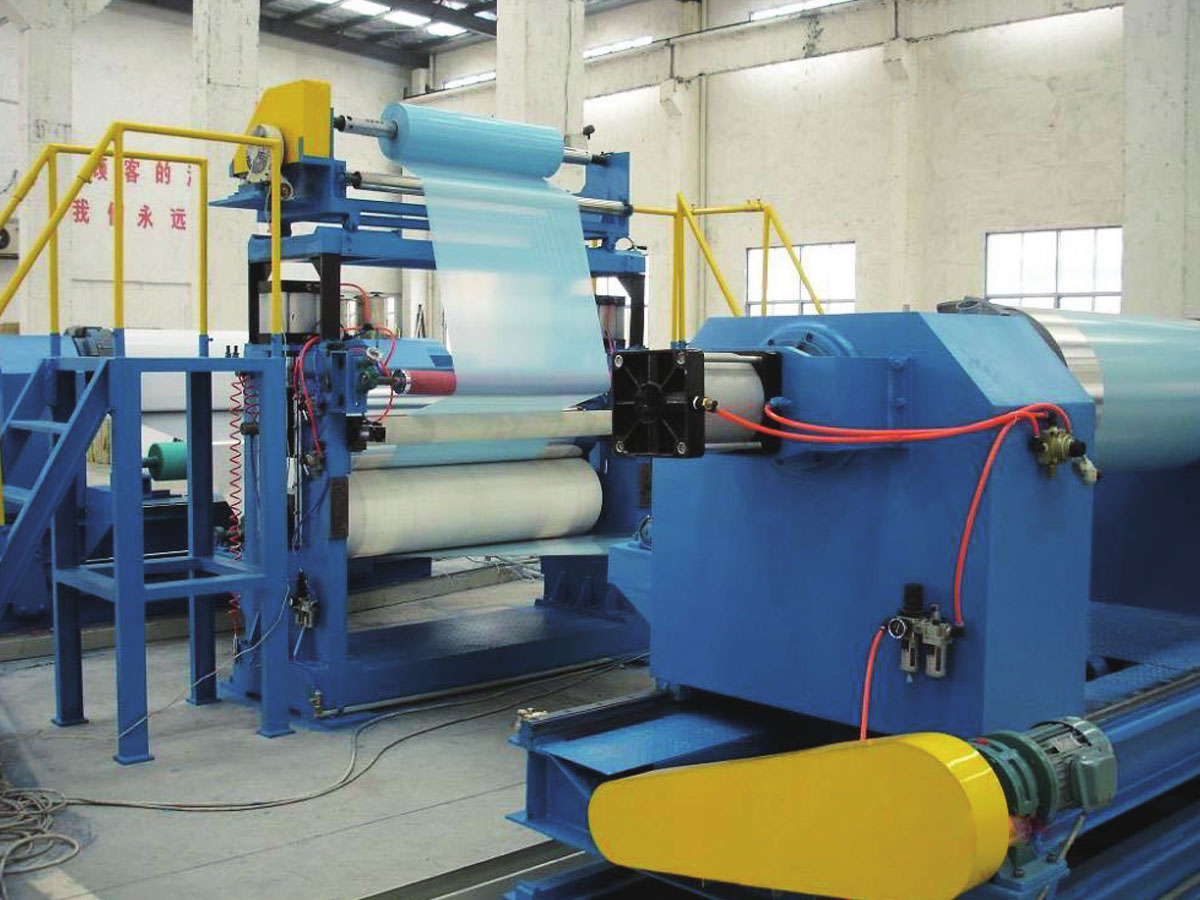
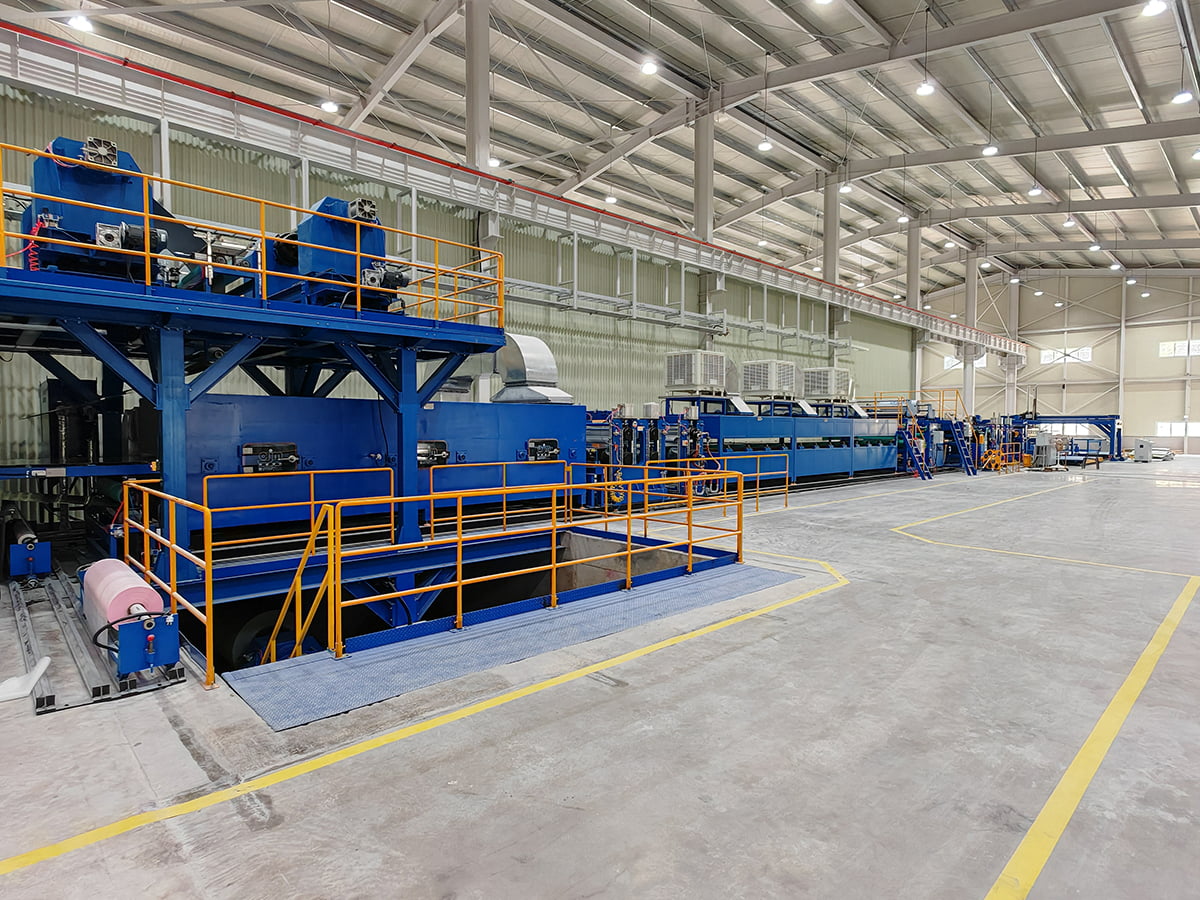
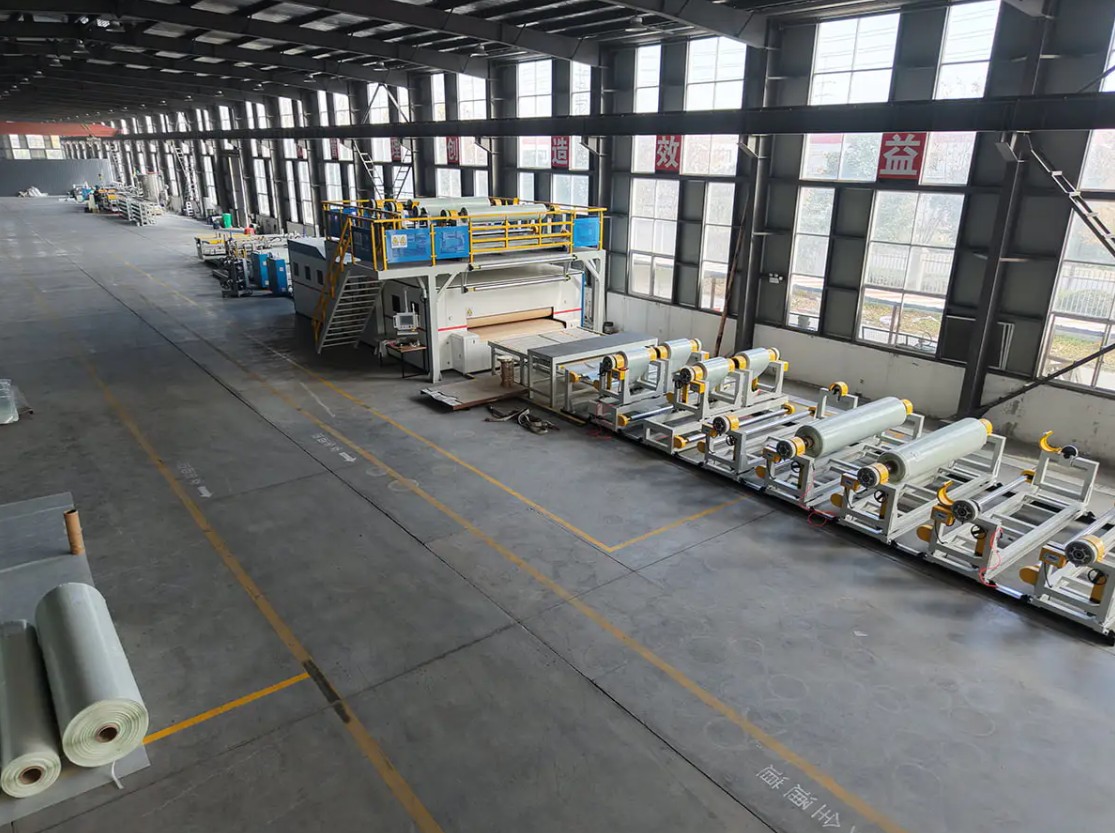
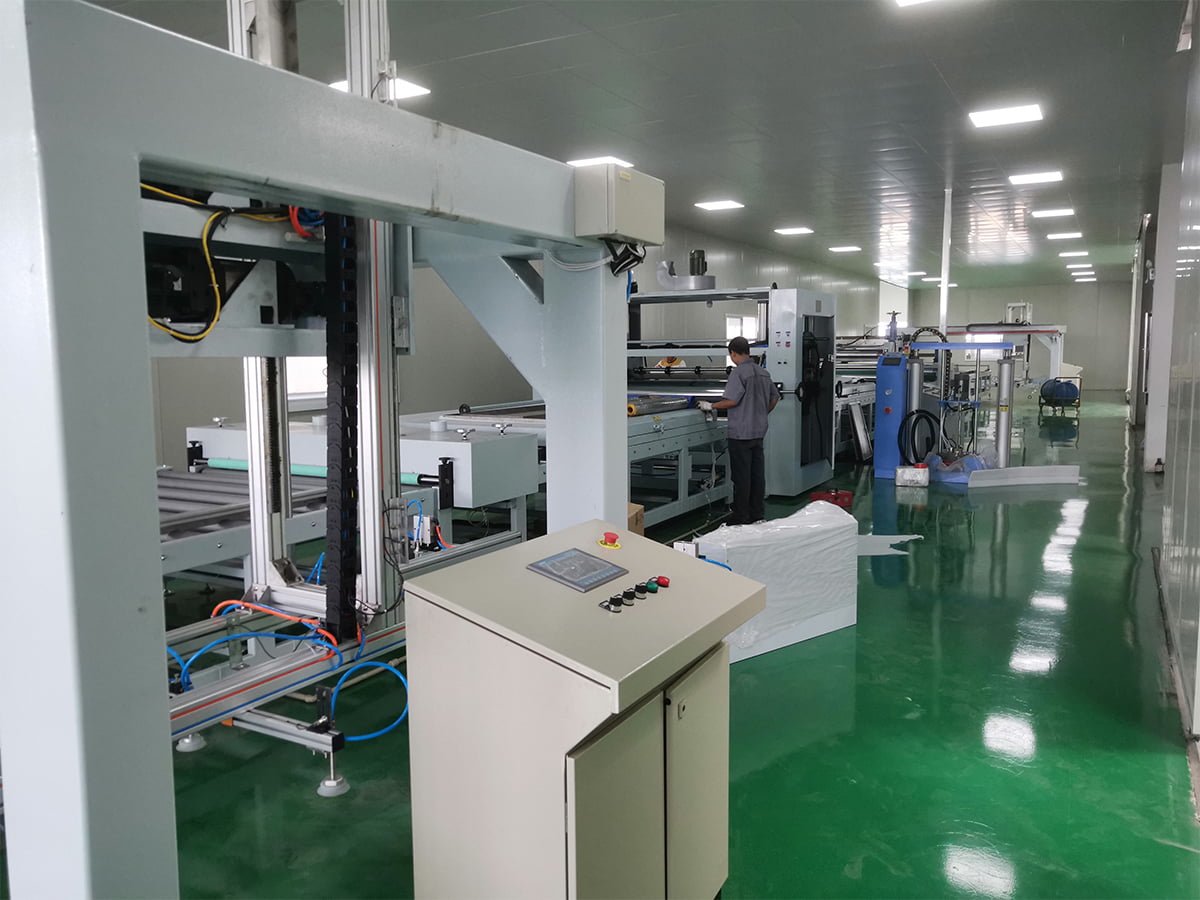 Lapisan PUR dan Garis Laminasi Film Untuk laminasi film panel yang tahan lama, lini PUR ini menggunakan perekat pengawet kelembapan untuk merekatkan film dekoratif, pelindung, atau fungsional ke logam, plastik, kayu, atau kaca. Lihat Produk →
Untuk struktur yang lebih sederhana, jalur produksi laminasi film khusus dapat mengikat dua atau lebih film dengan lapisan panas, perekat, atau ekstrusi. Pilihannya bergantung pada jenis perekat, kecepatan, dan lebar media.
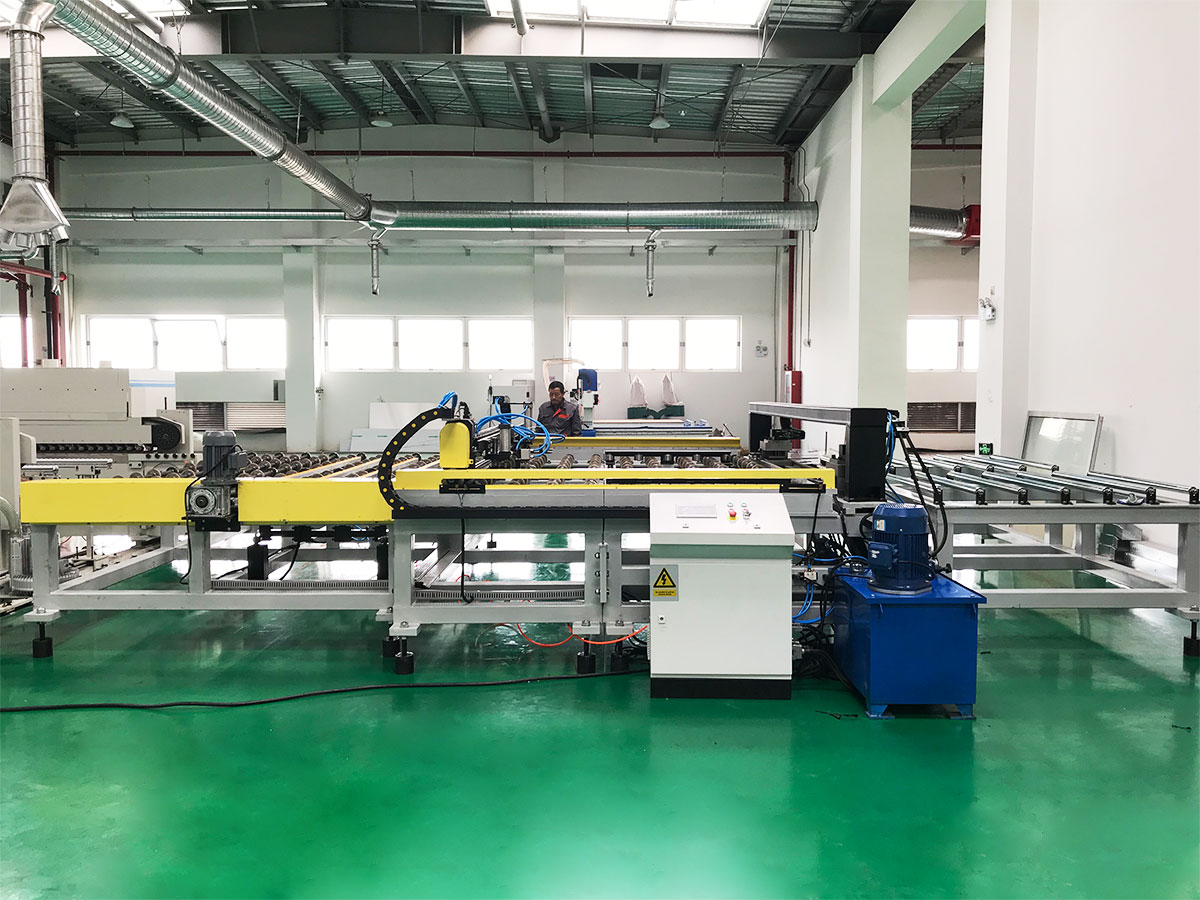
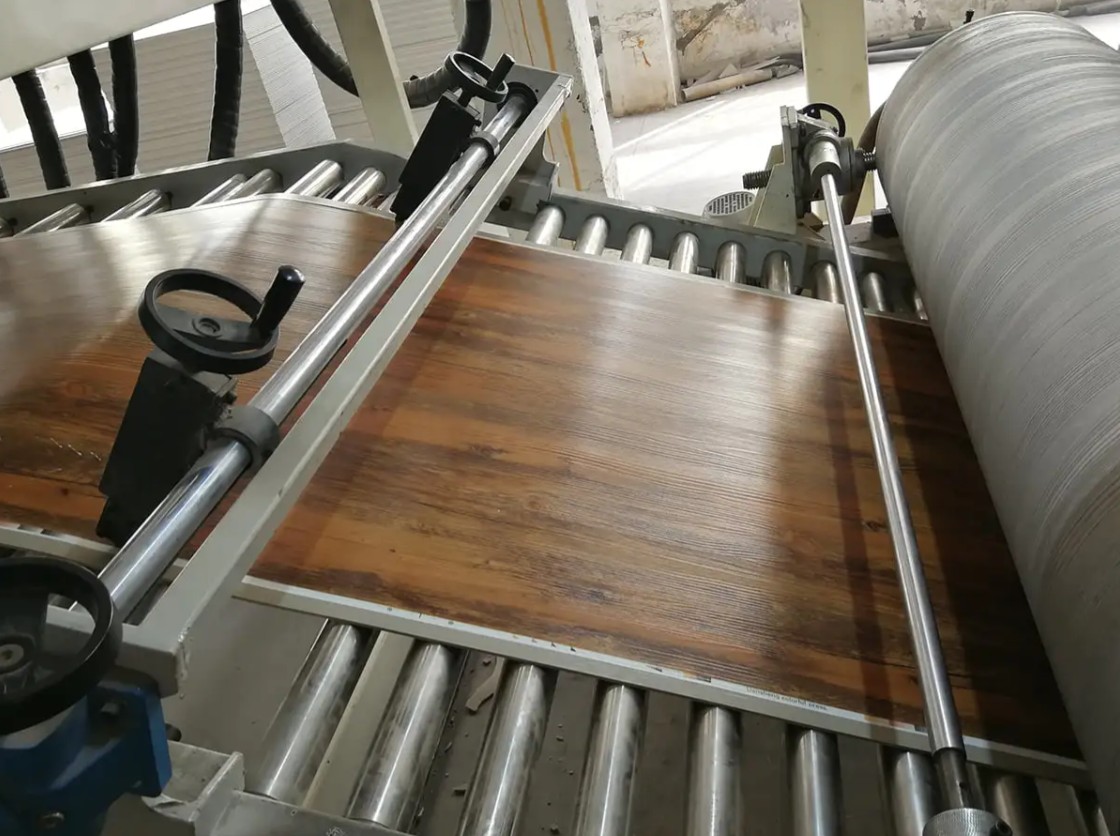
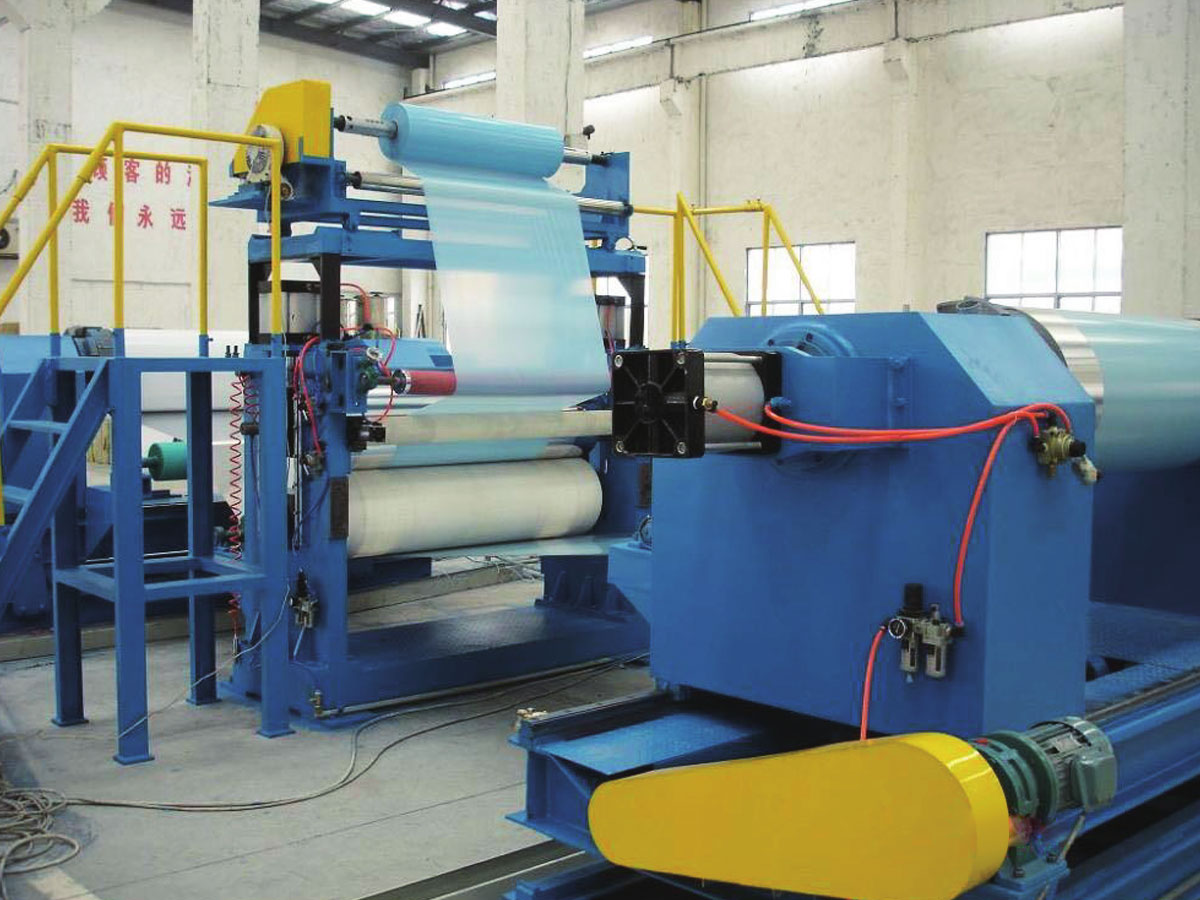 Lini Produksi Laminasi Film Untuk struktur film pelindung yang lebih sederhana, lini ini menerapkan PE, PET, dan film fungsional pada benda kerja logam, kaca, plastik, dan elektronik dengan tegangan presisi dan kontrol laminasi. Lihat Produk →
Langkah-langkah hilir ini sangat penting karena film yang tertiup dengan sifat tarik yang sangat baik masih bisa rusak jika ikatan laminasinya lemah atau perekatnya tidak kompatibel. Mencocokkan energi permukaan film, kimia perekat, dan tegangan garis merupakan bagian dari spesifikasi peralatan.
Pertimbangan Pembelian untuk Blown Film dan Jalur Hilir
Saat mengevaluasi garis film yang pecah, mulailah dengan resin yang ingin Anda gunakan dan sifat film yang harus Anda capai. Laju keluaran, lebar film, jumlah lapisan, dan kisaran ketebalan menentukan cakupan peralatan dasar. Berikut adalah pertanyaan kuncinya:
- Berapa ketebalan maksimum dan minimum yang Anda butuhkan, dan berapa lebarnya?
- Apakah Anda akan menjalankan LLDPE atau mLLDPE tingkat tinggi? Ini memerlukan desain sekrup dan kapasitas pendinginan yang berbeda.
- Apakah Anda memerlukan perawatan permukaan in-line seperti perawatan corona untuk pencetakan atau laminasi?
- Berapa tingkat toleransi ketebalan yang dapat diterima? Pengukuran loop tertutup menambah biaya namun mengurangi limbah.
- Bagaimana jalur ini akan berintegrasi dengan peralatan hilir laminasi, percetakan, atau pembuatan tas?
Untuk laminasi hilir, pertimbangkan jenis perekat, persyaratan pengawetan, dan kontrol tegangan media. Garis yang berjalan dengan baik pada kecepatan 50 meter per menit mungkin akan kesulitan pada kecepatan 200 meter per menit jika bagian pengeringan atau pengawetannya terlalu kecil. Ketersediaan suku cadang dan dukungan layanan lokal juga mempengaruhi total biaya kepemilikan.
Jika peta jalan produk Anda mencakup panel komposit, laminasi PVC, atau film khusus, pemasok dengan pengalaman di berbagai proses komposit dapat membantu Anda menghindari keputusan peralatan yang terisolasi. Misalnya, perusahaan yang membuat lini panel komposit logam dan lini laminasi film memahami bagaimana penanganan media, tegangan, dan riwayat panas berinteraksi.
Kesimpulan
Film ekstrusi yang ditiup tetap merupakan proses yang andal dan mudah beradaptasi untuk memproduksi film plastik dengan beragam sifat. Keberhasilan bergantung pada pemahaman interaksi antara resin, desain cetakan, pendinginan, dan konversi hilir. Dengan menentukan konfigurasi jalur yang tepat dan mengendalikan variabel penting seperti BUR dan ketinggian jalur beku, Anda dapat mencapai kualitas yang konsisten dan mengurangi limbah. Ketika aplikasi Anda memerlukan laminasi, pelapisan, atau struktur komposit, mengintegrasikan peralatan hilir yang tepat sama pentingnya dengan jalur film yang ditiup itu sendiri. Mitra dengan pengalaman di berbagai proses gabungan dapat membantu Anda membuat koneksi tersebut secara efisien.